Dầm chữ I là một phần kết cấu thép có mặt cắt ngang hình chữ I: hai mặt bích song song được nối với nhau bằng một bản thẳng đứng. Đó là định nghĩa trong một dòng. Mọi thứ khác trong mô tả hoạt động - độ sâu, chiều rộng mặt bích, độ dày bản và mặt bích, cấp độ, chiều dài và độ thẳng - tồn tại bởi vì chỉ hình dạng không cho nhà máy, thợ chi tiết hoặc thợ hàn biết phải làm gì với nó.
Hầu hết mọi người tìm kiếm mô tả dầm chữ I cần một trong bốn điều sau: định nghĩa đơn giản cho ghi chú bản vẽ hoặc bản đệ trình, chỉ định kích thước mà họ thực sự có thể đặt hàng, cách phân biệt dầm cán nóng với dầm hàn hoặc danh sách kiểm tra chi tiết ngắn gọn để xác minh trước khi thép được chấp nhận. Các phần bên dưới sắp xếp chúng theo thứ tự và giữ các con số cụ thể.
Câu trả lời ngắn gọn: mô tả dầm chữ I với sáu mục - chiều sâu, chiều rộng mặt bích, độ dày bản bụng, độ dày mặt bích, chiều dài và cấp thép. "IPE 300, S355JR, 12 m, EN 10365" là mô tả. "200 x 100 I-beam" là một biệt danh.
I-Beam là gì? Định nghĩa và giải phẫu
Dầm chữ I đối xứng qua cả hai trục và tập trung vật liệu vào các mặt bích, đây chính xác là nơi ứng suất uốn cao nhất. Do sự phân bổ đó, dầm chữ I chịu tải uốn gấp nhiều lần so với thanh hình chữ nhật đặc có cùng trọng lượng và độ sâu - và thực tế đó giải thích tại sao cấu hình tồn tại trong hầu hết mọi kết cấu thép từng được xây dựng.
Sáu phép đo xác định phần. Chúng xuất hiện trong mọi danh mục nhà máy và trong mọi mô tả đáng viết.
| Yếu tố | Ký hiệu chung | Những gì nó kiểm soát |
|---|---|---|
| Độ sâu | d hoặc h | Chiều cao tổng thể của mặt cắt; điều khiển khả năng uốn cong và khoảng trống còn lại khi xây dựng sàn. |
| Chiều rộng mặt bích | bạn trai hoặc b | Chiều rộng của tấm trên và dưới; điều khiển độ ổn định theo chiều ngang và khoảng trống mà kết nối được bắt vít hoặc hàn có. |
| Độ dày của web | thứ hai | Lưới mỏng nhẹ và hiệu quả nhưng lực cắt và mất ổn định cục bộ bắt đầu chi phối thiết kế. |
| Độ dày mặt bích | tf | Quản lý độ uốn cục bộ, ổ trục bu lông và độ sâu sẵn có cho bất kỳ quá trình chuẩn bị mối hàn nào. |
| Bán kính gốc | r | Phi lê nơi web gặp mặt bích; đặt khoảng cách rõ ràng cho bu lông và không gian mà mỏ hàn có thể chạm tới. |
| Chiều dài | L | Chiều dài nhà máy đặt hàng được tính bằng mét hoặc feet; việc cắt, đối phó và khoan thay đổi chiều dài được giao chứ không phải mặt cắt. |
I-Beam, H-Beam và Wide-Flange: Cùng dòng, tỷ lệ khác nhau
"I-beam" và "H-beam" không phải là hai sản phẩm khác nhau. Họ mô tả cùng một họ hình dạng; cái tên thường cho bạn biết mặt bích rộng bao nhiêu so với độ sâu. Một phần sâu với các mặt bích hẹp trông giống như chữ I viết hoa, và việc mở rộng các mặt bích về phía chiều sâu sẽ biến cùng một mặt cắt thành một thứ trông giống như chữ H viết hoa. Mã và danh mục nhà máy đã đặt cho hai thái cực những cái tên khác nhau và đó là nguyên nhân gây ra hầu hết sự nhầm lẫn trên bản vẽ.
Ba điều thay đổi khi mặt bích mở rộng: độ cứng ngang của dầm, khối lượng ở độ sâu nhất định và các chi tiết kết nối sẽ phù hợp về mặt vật lý.
| Tên | Nó đến từ đâu | Kiểu mặt bích | sử dụng điển hình |
|---|---|---|---|
| Tia chữ I (chung) | Công nghiệp tổng hợp, hình chữ "S" cũ của Hoa Kỳ | Mặt bích hẹp, đôi khi thuôn nhọn | Cải tạo, đường ray đơn nhỏ, khung nhẹ |
| Mặt bích rộng hình chữ W | AISC / ASTM A6, Bắc Mỹ | Mặt bích song song, rộng so với độ sâu | Khung nhà, cột, dầm sàn |
| IPE | EN 10365, Euronorm | Mặt bích song song, hẹp và nhẹ | Thép tổng hợp, khung máy móc |
| HEA / HEB / HEM | Euronorm | Mặt bích rộng, tăng trọng lượng và độ dày của tường | Cột, khung nặng, kết cấu cầu trục |
| HW/HM/HN | GB/T 11263, Trung Quốc | HW rộng, HM trung bình, HN hẹp | Gia công thép cho các dự án trong nước và xuất khẩu Châu Á |
| Hình chữ H (JIS) | Nhật Bản | Mặt bích song song, tương tự như mặt bích rộng | Khung, giá đỡ, chế tạo chung |
Cách đọc ký hiệu kích thước I-Beam
Ký hiệu là một mã hình dạng cộng với một hoặc hai số và nó không bao giờ là toàn bộ thông số kỹ thuật. W12x26 có nghĩa là hình chữ W sâu 12 inch, nặng 26 pound mỗi foot. IPE 300 có nghĩa là mặt bích chữ I song song có độ sâu 300mm. HEB 200 có nghĩa là mặt bích chữ H rộng, dày 200mm. Trong mọi trường hợp, con số danh nghĩa gần với - nhưng không chính xác - kích thước thực và đó là khối lượng chứ không phải độ sâu mà bạn phải trả.
| chỉ định | Độ sâu | Chiều rộng mặt bích | Độ dày của web | Độ dày mặt bích | Thánh lễ |
|---|---|---|---|---|---|
| W12x26 (AISC) | 310mm | 165mm | 5,8 mm | 9,7 mm | 38,7 kg/m |
| W12x40 | 303 mm | 203mm | 7,5 mm | 13,1mm | 59,5 kg/m |
| IPE 200 | 200mm | 100mm | 5,6 mm | 8,5mm | 22,4 kg/m |
| IPE 300 | 300 mm | 150 mm | 7,1 mm | 10,7 mm | 42,2 kg/m |
| HEB 200 | 200mm | 200mm | 9,0 mm | 15,0 mm | 61,3 kg/m |
| HN 400x200 | 400 mm | 200mm | 8,0 mm | 13,0 mm | 66,0 kg/m |
Hai quy tắc ngăn chặn hầu hết các lỗi đặt hàng. Đầu tiên, ký hiệu hệ thống đo lường Anh đưa ra độ sâu danh nghĩa và khối lượng thực trên mỗi foot: độ sâu thực tế chỉ riêng trên dòng W12 đã trải rộng trên khoảng 45 mm, từ khoảng 303 mm đến khoảng 348 mm. Thứ hai, ký hiệu số liệu cung cấp độ sâu chính xác - IPE 300 sâu 300 mm - nhưng độ dày của thành vẫn phải được tra cứu và hai cấu hình có cùng độ sâu có thể khác nhau gần ba lần về trọng lượng.
Chiều dài tiêu chuẩn, mác thép và dung sai
Đơn hàng chỉ ghi "Dầm chữ I, 12 m" là mua hình dạng không rõ độ bền, độ thẳng không rõ và giấy tờ không rõ. Chiều dài, cấp độ và dung sai phải được chỉ định cùng nhau vì đó là cách nhà máy đọc yêu cầu.
Các nhà máy cuộn tới 6 m, 12 m và đôi khi là 15 đến 18 m, trong khi thị trường hoàng gia báo giá từ 20 ft đến 40 ft. 12 mét là sự thỏa hiệp thông thường giữa ít mối nối hơn và giới hạn vận chuyển đường bộ, đồng thời đó là chiều dài mà hầu hết các lô hàng xuất khẩu đều được lên kế hoạch.
Bốn lớp xuất hiện trên hầu hết các bản vẽ:
- ASTM A36 - Năng suất 250 MPa, dễ hàn, phổ biến ở Bắc Mỹ để làm khung nhẹ và chế tạo chung.
- ASTM A992 hoặc A572 Gr. Năng suất 50 - 345 MPa; A992 là loại hình chữ W tiêu chuẩn để xây dựng khung.
- EN 10025-2 S355JR hoặc S355J2 — Năng suất 355 MPa, với hậu tố JR và J2 biểu thị độ bền va đập Charpy dành cho dịch vụ lạnh hơn.
- GB/T 1591 Q355B — loại phổ biến của Trung Quốc, thường được chứng nhận kép theo EN hoặc ASTM trong các dự án xuất khẩu.
Ba dung sai gây ra hầu hết các tranh cãi tại chỗ: độ cong (cung thẳng đứng), quét (cung ngang) và độ xoắn. Giới hạn mặt bích rộng điển hình là 1/8 in trên mỗi 10 ft chiều dài, hoặc khoảng 0,1 phần trăm, có nghĩa là chùm tia 12 m có thể cúi xuống một cách hợp pháp khoảng 12 mm và vẫn vượt qua. Mặt bích không vuông góc và dung sai chiều dài lại là những giới hạn riêng biệt. Nếu dầm phải nằm phẳng trên tấm đế hoặc thẳng hàng với mối nối, hãy đặt cấp độ thẳng theo đơn đặt hàng thay vì khám phá nó ở cửa hàng.
Cán nóng hoặc hàn? Mô tả cho bạn biết
Mô tả có nội dung "hình chữ W cán nóng", "IPE" hoặc "HEB" có nghĩa là dầm được đưa ra khỏi máy nghiền dưới dạng một mảnh duy nhất. Mô tả "dầm tấm hàn", "dầm lắp ghép" hoặc "tiết diện chữ H chế tạo" có nghĩa là các mặt bích và bản bụng được cắt từ tấm và nối với nhau bằng hàn. Chế tạo hàn là cách bạn có được độ sâu không chuẩn, mặt bích rất dày và các mảnh đơn lẻ dài hơn hoặc nặng hơn bất kỳ chương trình cán nào cho phép.
Dầm hàn chuyển việc kiểm soát chất lượng vào xưởng. Lưới phải được đặt vuông góc với các mặt bích trước khi dán, nhiệt đầu vào phải được kiểm soát để các màng mỏng không bị cong và mối nối phải được hàn phẳng, với dầm quay để mối hàn nằm ngang. Trên các mối nối từ bản bụng đến mặt bích dài, mối hàn quay và di chuyển đó thường được thực hiện bằng đầu hồ quang chìm được vận chuyển trên một giá đỡ. Các cửa hàng thực hiện điều này với số lượng lớn sẽ tiến về phía hàn tự động cho các kết cấu kim loại lớn không chỉ vì tốc độ mà còn vì mối hàn thủ công dọc theo mối nối 12 m gần như không thể lặp lại.
Hệ thống hàn cột và cần giữ đầu mỏ hàn ở một góc cố định trong khi bàn di chuyển chạy dọc theo chiều dài của chùm tia, điều này giúp tạo ra hạt đồng nhất và lượng nhiệt đầu vào có thể dự đoán được ngay từ đầu.
 Cột SAW và hệ thống hàn cần cho đường may dài Cột và cần hàn hồ quang chìm giúp định vị mỏ hàn một cách chính xác để tạo ra các hạt đồng nhất trên các tấm dày và các đường nối dọc dài. Xem sản phẩm →
Định vị: Bước mà hầu hết các mô tả bị bỏ qua
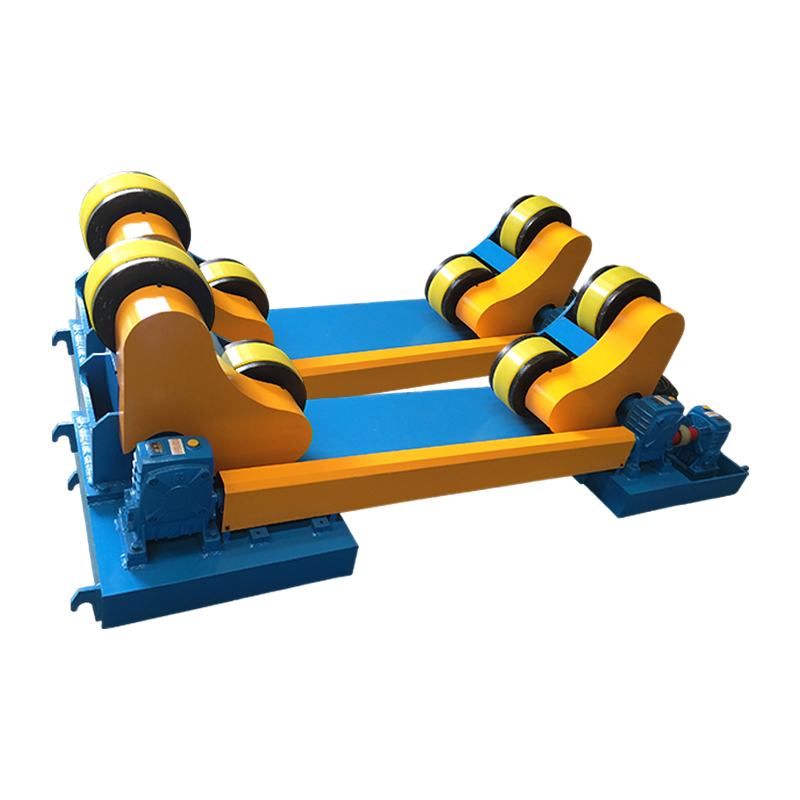
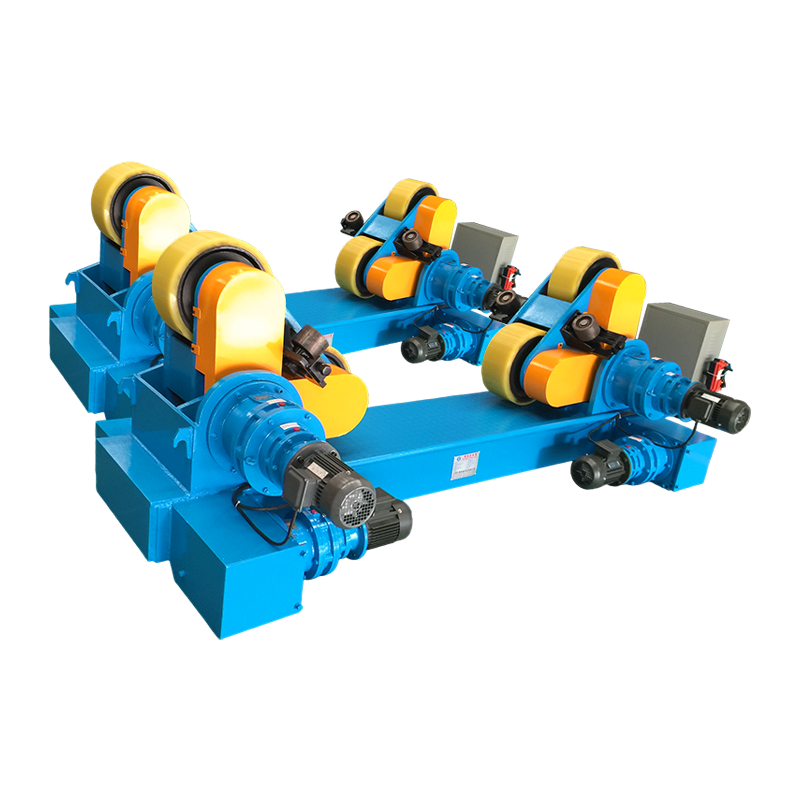
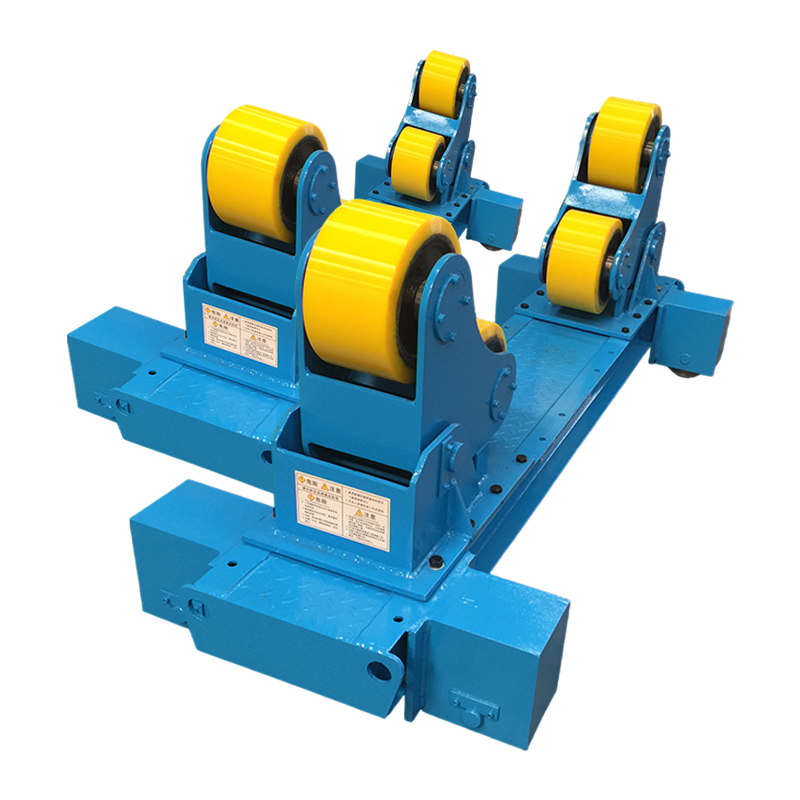
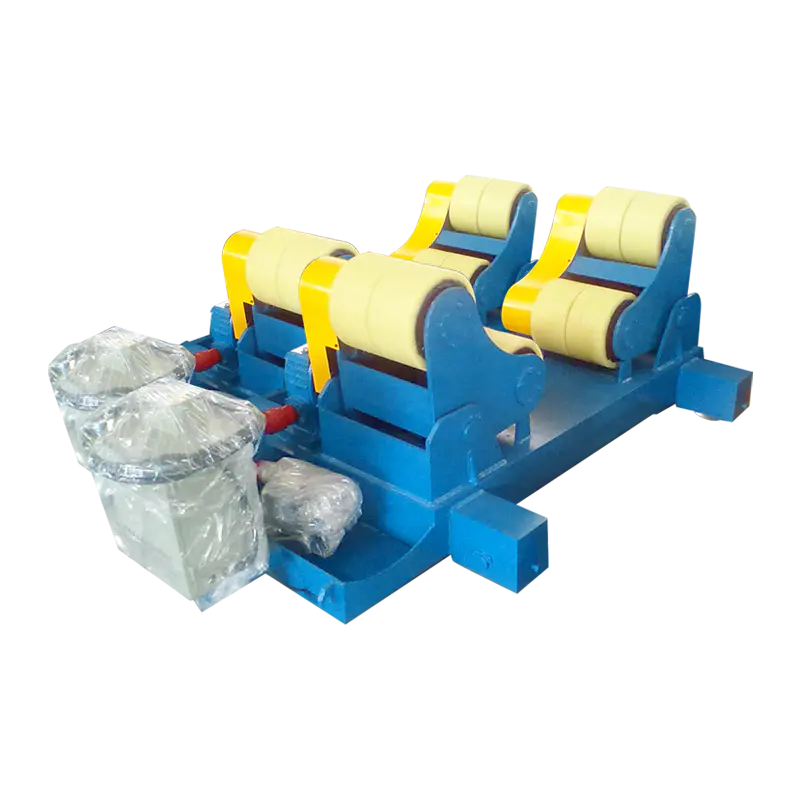
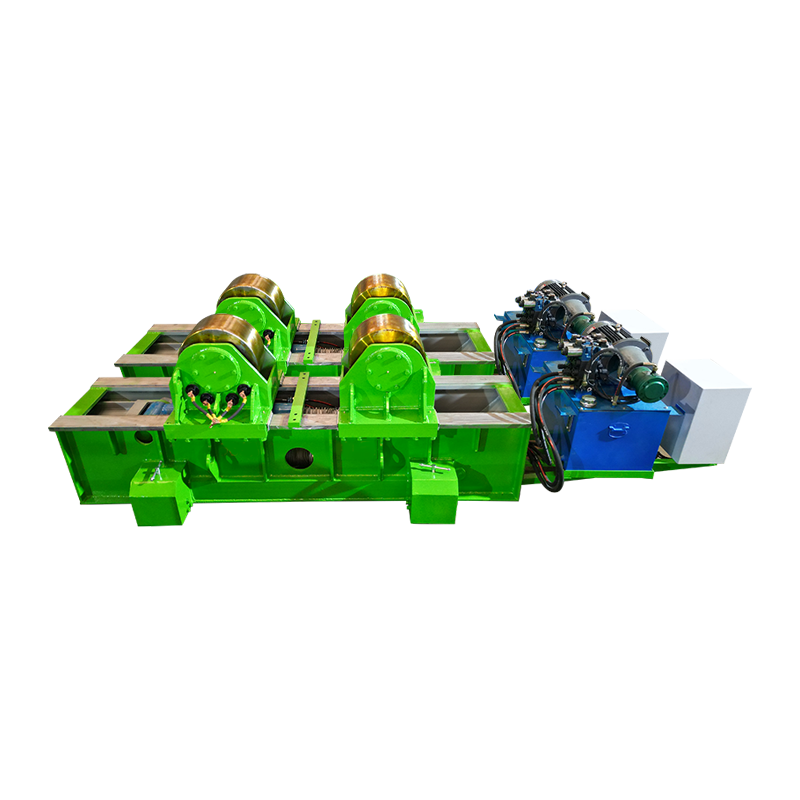
Hàn một chùm tại chỗ có tác dụng đối với các mảnh ngắn. Đối với bất cứ thứ gì nặng hoặc bất cứ thứ gì cần mối hàn được thực hiện trên cao, mối hàn phải được xoay sao cho mối nối phẳng và người vận hành không chống lại trọng lực. Đó là vấn đề định vị chứ không phải là vấn đề hàn và nó thường được giải quyết bằng bộ định vị hoặc thiết bị quay được định mức cho tải và trọng tâm bù.
Hai con số quyết định máy: khối lượng của mối hàn và trọng tâm của nó nằm cách tâm bàn hoặc con lăn bao xa. Một bộ định vị được định mức cho 5 t giữ mối hàn 5 t có trọng tâm nằm lệch tâm 800 mm nhìn thấy mômen lật không liên quan gì đến chỉ định tải trọng. Mômen quay, phương pháp kẹp và độ phẳng của bề mặt lắp đặt đều phải được kiểm tra cùng nhau, lý tưởng nhất là trước khi mối hàn đầu tiên được đặt.
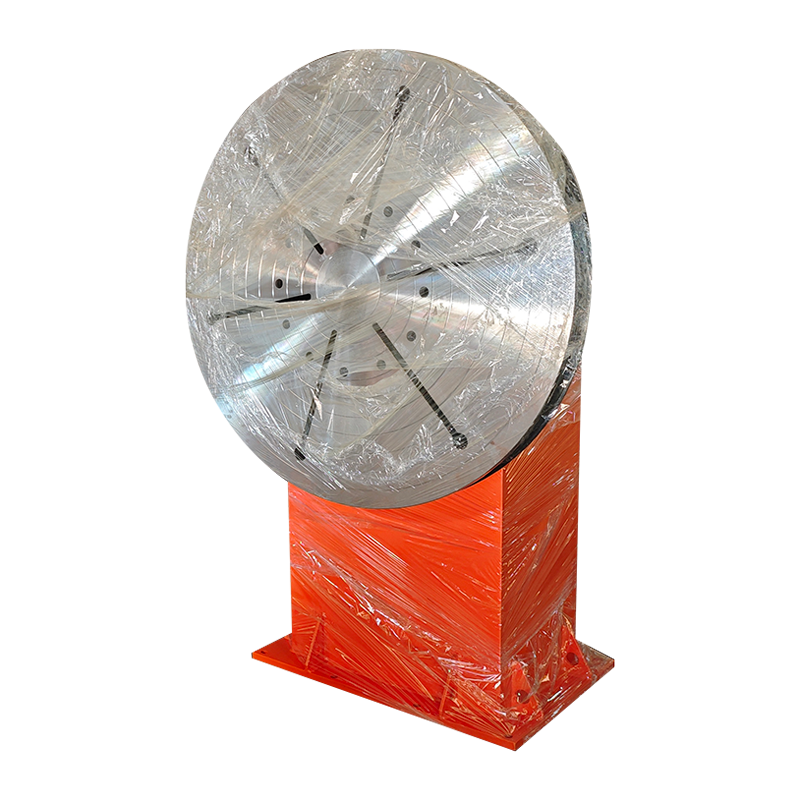 Máy định vị hàn cột đôi cho các kết cấu nặng lớn Hai giá đỡ phối hợp với khả năng xoay VFD và nâng tốc độ không đổi dành cho các phôi lớn, nặng hoặc không đều lên tới 10–200 tấn. Xem sản phẩm →
Nơi I-Beam được sử dụng
Dầm chữ I được chọn ở bất kỳ vị trí nào mà kết cấu phải chịu uốn trên một nhịp với lượng thép ít nhất có thể, bao phủ hầu hết môi trường xây dựng.
- Khung nhà - dầm sàn, cột và sàn lửng
- Cầu - dầm, giằng chéo và các công trình tạm thời
- Dầm đường băng của cần cẩu, đường ray đơn và khung nâng
- Đế máy, khung trượt và khung thiết bị công nghiệp
- Rơ moóc, khung gầm và kết cấu vận tải
- Các bộ phận bên trong tuabin gió - khung vỏ bọc, bệ tháp và các giá đỡ bên trong
- Giàn băng tải, giá đỡ và kết cấu lưu trữ
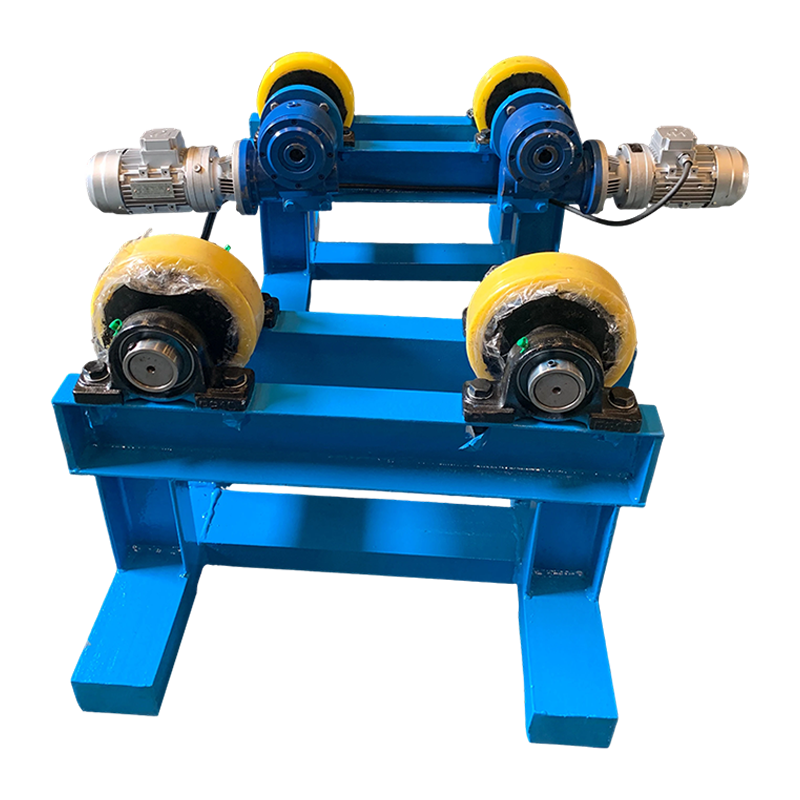
Tác phẩm gió cho thấy hai nửa của một xưởng chế tạo gặp nhau như thế nào. Tháp có hình trụ và quay dưới ngọn đuốc cố định; các khung và bệ bên trong là dầm và được hàn phẳng. Các cửa hàng phục vụ ngành đó thường cần cả thiết bị hàn dầm và máy hàn quay, vì các phần tròn được hàn với phôi quay trong khi mỏ hàn đứng yên.
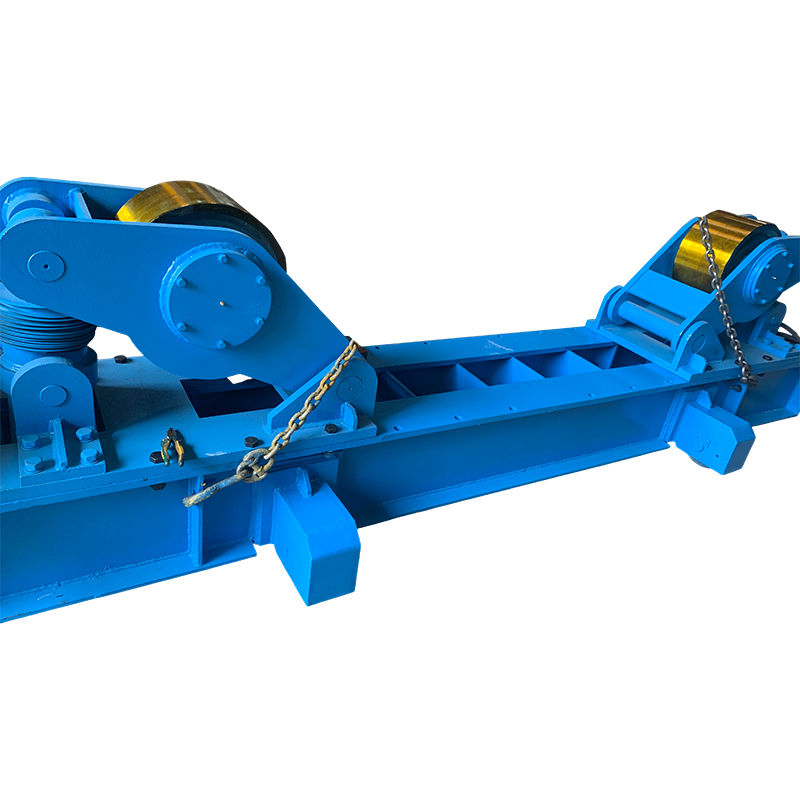 Công cụ quay vòng hàn vừa vặn 100T với chuyển động quỹ đạo bằng tay Một máy quay vừa vặn 100 tấn với hành trình quỹ đạo bằng tay và các con lăn có thể điều chỉnh để xoay trơn tru các phôi hình trụ trong quá trình hàn đường chu vi và đường dọc. Xem sản phẩm →
Những điều cần chỉ định khi bạn đặt mua I-Beam
Một đơn đặt hàng có bảy mục này hiếm khi được trả lại kèm theo một câu hỏi.
| Mục | Tại sao nó quan trọng | Viết gì |
|---|---|---|
| chỉ định and standard | Sửa hình dạng của phần | W12x40 đến ASTM A6; HEB 200 đến EN 10365 |
| Cấp thép và cấp tác động | Sửa chữa sức mạnh và độ dẻo dai | A992; S355J2; Q355B |
| Chiều dài and cutting | Ảnh hưởng đến vận chuyển, xử lý và mối nối | Chiều dài máy nghiền 12 m, hoặc cắt theo bản vẽ |
| Chứng nhận nhà máy | Truy xuất nguồn gốc cho tệp dự án | Giấy chứng nhận EN 10204 3.1 hoặc báo cáo thử nghiệm nhà máy |
| Độ thẳng và độ khum | Thúc đẩy chất lượng phù hợp tại chỗ | Tiêu chuẩn hoặc 0,1 phần trăm chiều dài nếu việc căn chỉnh là quan trọng |
| Tình trạng bề mặt | Quyết định việc chuẩn bị lớp phủ và mối hàn | Khi cán, phun hạt được làm sạch đến Sa 2.5 hoặc sơn lót |
| Chế tạo được thực hiện tại nguồn | Quyết định những gì cửa hàng của bạn phải làm | Các lỗ, mặt che và độ cong được cuộn vào hoặc để lại cho người chế tạo |
Câu hỏi thường gặp về I-Beams
Dầm chữ I có giống dầm chữ H không?
Vì mục đích thực tế, có - cả hai tên đều mô tả phần hình chữ I. Sự khác biệt nằm ở tỷ lệ: hình dạng dầm chữ I truyền thống có mặt bích hẹp, đôi khi thuôn nhọn, trong khi hình dạng mặt bích rộng và hình chữ H có mặt bích song song rộng so với chiều sâu. Sự khác biệt thể hiện ở độ ổn định bên, không gian kết nối và trọng lượng.
W12x26 nghĩa là gì?
Nó có hình chữ W, thường sâu 12 inch với khối lượng 26 pound mỗi foot, khoảng 38,7 kg mỗi mét. Số 12 chỉ mang tính danh nghĩa vì độ sâu thực của phần W12 thay đổi theo chuỗi, do đó, các thuộc tính của phần phải luôn được lấy từ danh mục thay vì từ tên.
Đường lên nào là tia I mạnh nhất?
Đứng thẳng, với mặt bích nằm ngang. Khả năng uốn tăng mạnh theo độ sâu, do đó, cùng một chùm tia được đặt nghiêng sẽ mất phần lớn cường độ trục mạnh và phụ thuộc vào các đặc tính trục yếu nhỏ hơn nhiều. Khi sử dụng dầm làm cột, thay vào đó, nó phải được kiểm tra độ vênh ở cả hai hướng.
Dầm chữ I có thể hàn được không?
Có, với điều kiện mối hàn được thực hiện theo quy trình đủ tiêu chuẩn. Hai điểm quan trọng hơn bản thân mối hàn: lượng carbon tương đương với cấp độ, quyết định xem có cần gia nhiệt trước cho mặt bích dày hay không và lượng nhiệt đầu vào, quyết định mức độ cong của lưới. Mạng mỏng và khớp dài là nơi mà sự biến dạng trở nên đắt đỏ.
Sự khác biệt giữa IPE và HEB là gì?
Cả hai đều là mặt bích song song của Châu Âu, nhưng HEB có mặt bích rộng hơn nhiều và thành dày hơn cho cùng độ sâu: IPE 300 nặng 42,2 kg/m, trong khi HEB 300 nặng 117 kg/m. IPE phù hợp với các dầm có độ bền uốn và hỗ trợ ngang có sẵn; HEB phù hợp với các thành viên đóng vai trò là cột, điểm nâng hoặc hỗ trợ chịu tải nặng.
Nếu bạn nhớ một điều, hãy nhớ rằng mô tả tia chữ I là một tập hợp các số chứ không phải là tên. Độ sâu, chiều rộng mặt bích, độ dày bản bụng, độ dày mặt bích, chiều dài và cấp độ - cộng với tuyên bố rõ ràng về việc dầm được cán nóng thành một mảnh hay được hàn từ tấm. Đưa những mặt hàng đó vào bản vẽ và đơn đặt hàng, các câu hỏi sẽ được trả lời tại bàn làm việc thay vì tại xưởng.