Tìm hiểu sâu về cách các hệ thống cột và cần hàn đang định hình lại quá trình chế tạo cho bồn chứa, đường ống và bình chịu áp lực
Trong bối cảnh toàn cầu của ngành sản xuất nặng, nhu cầu về các kết cấu kim loại lớn, chắc chắn và được xây dựng hoàn hảo luôn hiện hữu. Từ các bể chứa khổng lồ chứa các nguồn tài nguyên quan trọng cho đến các bình chịu áp lực hoạt động trong điều kiện khắc nghiệt, tính toàn vẹn của các sản phẩm này phụ thuộc vào một quy trình quan trọng: hàn. Trong nhiều thập kỷ, việc chế tạo các bộ phận này phụ thuộc rất nhiều vào kỹ năng và sức chịu đựng của những người thợ hàn thủ công. Tuy nhiên, khi các tiêu chuẩn ngành về chất lượng, an toàn và hiệu quả tiếp tục tăng lên, một sự thay đổi đáng kể đang diễn ra. Ngày càng có nhiều nhà chế tạo đang áp dụng các giải pháp tự động hóa, với Bộ điều khiển hàn/Cột hàn & cần hàn/Trung tâm hàn/Hàn tự động hệ thống đi đầu trong sự chuyển đổi này. Bài viết này khám phá những lý do đằng sau phong trào toàn ngành này, đi sâu vào chức năng, lợi ích và tính năng có thể tùy chỉnh của các hệ thống tiên tiến đang đặt ra các tiêu chuẩn mới trong chế tạo kim loại này.
Những trở ngại cố hữu của hàn thủ công trên quy mô lớn
Trước khi hiểu giải pháp, điều cần thiết là phải đánh giá cao những thách thức của phương pháp truyền thống. Hàn các đường nối dọc và chu vi của bể có đường kính lớn hoặc bình chịu áp có thành nặng là một công việc khó khăn. Hàn thủ công, mặc dù linh hoạt, nhưng lại có một loạt trở ngại đáng kể trong các ứng dụng này:
Người vận hành mệt mỏi và không nhất quán: Người thợ hàn thủ công phải duy trì bàn tay ổn định, tốc độ di chuyển ổn định và góc mỏ hàn chính xác trong thời gian dài. Trong quá trình hàn kéo dài nhiều giờ, sự mệt mỏi về thể chất chắc chắn sẽ xuất hiện. Sự mệt mỏi này dẫn đến các biến thể trong đường hàn, có thể ảnh hưởng đến tính toàn vẹn của cấu trúc và chất lượng thẩm mỹ của sản phẩm cuối cùng. Sự không nhất quán như thay đổi chiều rộng hạt, cắt xén hoặc thiếu sự kết hợp là những vấn đề phổ biến xuất phát trực tiếp từ yếu tố con người.
Điều kiện làm việc khó khăn: Hàn các kết cấu lớn thường có những vị trí không thoải mái và có khả năng không an toàn. Thợ hàn có thể phải làm việc ở độ cao, trong không gian hạn chế hoặc ở những tư thế khó tiếp cận đường may. Điều này không chỉ làm tăng nguy cơ tai nạn mà còn gây khó khăn về mặt vật lý để tạo ra các mối hàn chất lượng cao một cách nhất quán.
Tốc độ sản xuất chậm: Tốc độ lắng đọng trong hàn thủ công bị giới hạn bởi những gì một người vận hành có thể quản lý một cách an toàn và hiệu quả. Đối với các vật liệu dày yêu cầu nhiều đường hàn, quá trình này có thể diễn ra rất chậm, tạo ra tắc nghẽn trong tiến độ sản xuất và kéo dài thời gian của dự án.
Thiếu hụt lao động có tay nghề: Ngành hàn đang phải đối mặt với tình trạng thiếu hụt lao động có tay nghề cao. Việc tìm kiếm và giữ chân những thợ hàn có chuyên môn cụ thể cần thiết cho công việc áp suất cao, chất lượng cao trên các kết cấu lớn là một thách thức không ngừng đối với nhiều xưởng chế tạo. Sự khan hiếm này làm tăng chi phí lao động và có thể hạn chế năng lực sản xuất của công ty.
Lãng phí vật liệu cao: Sự thiếu nhất quán trong quá trình hàn thường dẫn đến khuyết tật. Việc sửa chữa những khuyết tật này đòi hỏi phải mài bỏ mối hàn xấu và hàn lại, điều này tiêu tốn thêm vật liệu độn, khí bảo vệ và thời gian. Việc làm lại này làm tăng thêm chi phí đáng kể cho quá trình sản xuất.
Xác định công cụ chế tạo hiện đại: Cột hàn & cần cẩu
Để giải quyết những thách thức này, cộng đồng kỹ thuật đã phát triển Bộ điều khiển hàn/Cột hàn & cần hàn/Trung tâm hàn/Hệ thống hàn tự động. Về cốt lõi, thiết bị này là một cánh tay cơ khí phức tạp được thiết kế để định vị và di chuyển chính xác đầu hàn dọc theo đường đi đã định trước. Hệ thống thường bao gồm một số thành phần chính:
- Cột: Một cấu trúc thẳng đứng, chắc chắn, cung cấp sự hỗ trợ chính cho hệ thống. Nó được thiết kế cứng và ổn định, ngăn ngừa rung động có thể làm gián đoạn quá trình hàn.
- Boom: Một cánh tay ngang kéo dài từ cột. Cần này có thể được nâng lên, hạ xuống, kéo dài hoặc thu lại, cho phép đầu hàn chạm tới bất kỳ điểm nào dọc theo chiều dài của phôi. Chuyển động của cần cẩu được truyền lực và điều khiển để vận hành trơn tru, chính xác.
- Xe/Yên của thợ hàn: Một chiếc xe đẩy hoặc yên ngựa nhỏ gắn trên cần cẩu để chở mỏ hàn, bộ cấp dây và đôi khi là các phụ kiện khác. Cỗ xe này có thể đi qua chiều dài của cần cẩu.
- Hệ thống điều khiển: Giao diện cho phép người vận hành lập trình và điều khiển chuyển động của cột và cần cũng như các thông số hàn (điện áp, dòng điện, tốc độ cấp dây, v.v.). Các hệ thống hiện đại có màn hình cảm ứng thân thiện với người dùng và điều khiển trực quan.
Bằng cách cơ giới hóa chuyển động của mỏ hàn, hệ thống này loại bỏ yếu tố con người gây căng thẳng về thể chất và sự không nhất quán. Kết quả là tạo ra một quy trình hàn có chất lượng cao, đáng tin cậy và có thể lặp lại, có thể hoạt động liên tục trong thời gian dài.
Các chức năng cốt lõi thúc đẩy tính nhất quán và chất lượng
Hiệu quả của cột hàn và hệ thống cần hàn nằm ở khả năng thực hiện các nhiệm vụ hàn cụ thể với độ chính xác cao. Thông tin nguồn nêu bật ứng dụng rộng rãi của nó trong hàn các đường nối dọc và chu vi bên trong và bên ngoài. Hãy chia nhỏ cách đạt được điều này.
Đường hàn dọc: Đường hàn dọc là mối hàn thẳng, tuyến tính chạy dọc theo chiều dài của kết cấu hình trụ hoặc phẳng. Để hàn đường may này, phôi (ví dụ: một tấm phẳng sẽ được tạo thành hình trụ) được đặt cố định. Sau đó, cần của tay máy được căn chỉnh song song với đường may. Xe hàn di chuyển dọc theo cần hàn với tốc độ được kiểm soát chính xác, trong khi đầu hàn tạo ra hạt đồng đều, nhất quán. Người vận hành có thể giám sát quá trình từ khoảng cách an toàn, thoải mái thông qua bộ điều khiển hoặc trạm điều khiển.
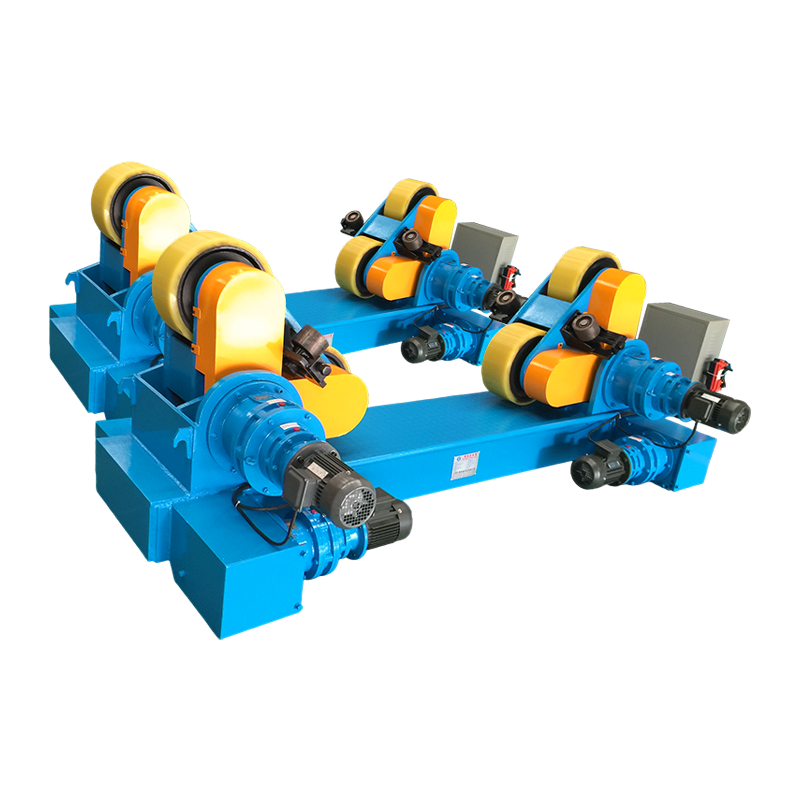
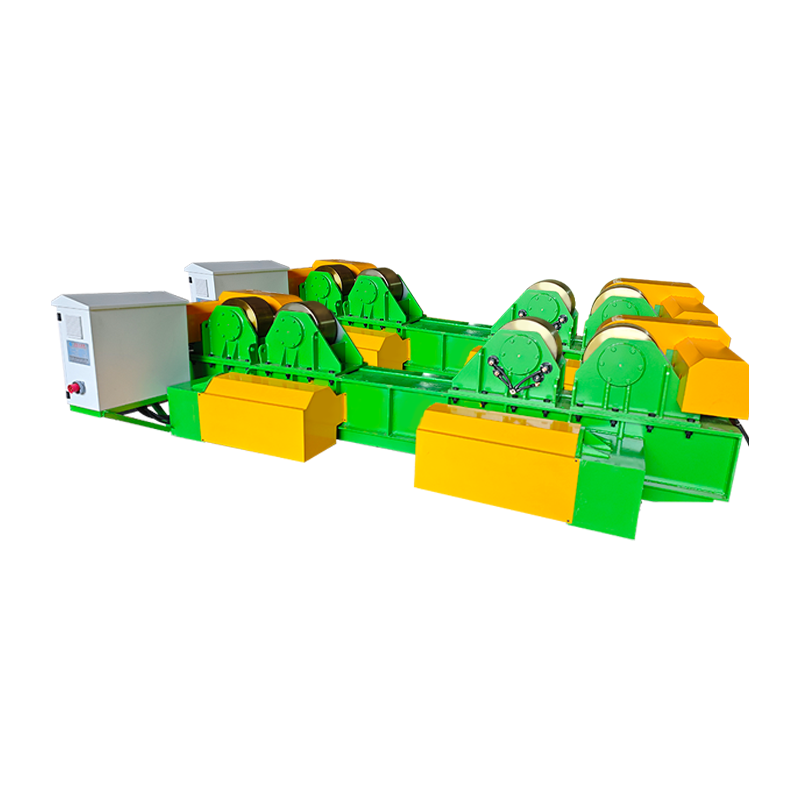
Đường nối chu vi hàn: Đường nối chu vi (hoặc chu vi) là mối hàn tròn nối hai phần của ống hoặc bình. Đối với hoạt động này, cột và cần hoạt động kết hợp với trục quay hàn hoặc trục quay. Phôi hình trụ được đặt trên máy quay, nó sẽ quay nó từ từ và đều đặn. Cần được định vị sao cho mỏ hàn được cố định ở đúng điểm so với đường may quay. Khi rôto quay phôi, mỏ hàn vẫn đứng yên, tạo ra mối hàn tròn hoàn hảo. Sự đồng bộ giữa tốc độ quay của rôto và các thông số hàn là chìa khóa để đạt được kết quả chất lượng cao.
Khả năng xử lý cả hai loại đường nối với độ chính xác như nhau làm cho Bộ thao tác hàn/Cột hàn & cần hàn/Trung tâm hàn/Hệ thống hàn tự động trở thành một tài sản cực kỳ linh hoạt trong xưởng chế tạo. Nó cung cấp nền tảng đáng tin cậy để cải thiện chất lượng sản phẩm vì các chuyển động cơ học ổn định hơn nhiều so với những gì có thể đạt được bằng tay. Khả năng lặp lại này rất quan trọng để đáp ứng các quy tắc và tiêu chuẩn nghiêm ngặt của ngành, chẳng hạn như các quy định và tiêu chuẩn do Hiệp hội Kỹ sư Cơ khí Hoa Kỳ (ASME) đặt ra cho bình chịu áp lực.
Điều chỉnh tự động hóa theo nhu cầu cụ thể: Sức mạnh của sự tùy chỉnh
Một trong những ưu điểm đáng kể của hệ thống cột và cần cẩu hiện đại là khả năng thích ứng của chúng. Các nhà sản xuất như WeldNice hiểu rằng các ứng dụng khác nhau sẽ có những yêu cầu riêng. Vì vậy, họ hỗ trợ thiết kế các chức năng tùy chỉnh. Điều này cho phép nhà chế tạo cấu hình một hệ thống phù hợp chính xác với nhu cầu sản xuất cụ thể của họ. Hãy cùng khám phá một số tùy chọn nâng cao được đề cập và lợi ích thiết thực của chúng.
Nâng cao tốc độ với hàn hồ quang chìm song song
Đối với các ứng dụng mà tốc độ là mối quan tâm hàng đầu, chẳng hạn như trong chế tạo các kết cấu có thành dày, Hàn hồ quang chìm song song (SAW) là một lựa chọn mạnh mẽ. Cấu hình này bao gồm hai dây hàn được cấp qua một đầu hàn duy nhất hoặc hai đầu hàn cách đều nhau. Cả hai dây đều được cấp điện, từ cùng một nguồn điện hoặc từ hai nguồn riêng biệt.
Cách thức hoạt động: Dây dẫn tạo ra vũng hàn chính, trong khi dây dẫn theo sau, bổ sung thêm nhiệt và vật liệu phụ vào cùng một vũng hàn. Sự sắp xếp này làm tăng đáng kể tốc độ lắng đọng so với thiết lập một dây.
Lợi ích thiết thực: Ưu điểm chính là tốc độ hàn tăng đáng kể. Đối với một tấm dày có thể cần mười đường chuyền với một dây duy nhất, thiết lập song song có thể hoàn thành cùng một mối hàn chỉ trong năm hoặc sáu đường chuyền. Điều này trực tiếp dẫn đến giảm giờ lao động, tiêu thụ năng lượng thấp hơn và hoàn thành dự án nhanh hơn. Đó là một giải pháp hiệu quả cho môi trường sản xuất cao, nơi thời gian là yếu tố quan trọng.
Đạt được hiệu quả trong vật liệu dày bằng hàn khoảng cách hẹp
Khi hàn các vật liệu rất dày, các phương pháp truyền thống yêu cầu góc xiên chữ V rộng. Điều này có nghĩa là một khối lượng lớn kim loại phụ phải được đổ vào để lấp đầy mối nối, việc này tốn nhiều thời gian và tốn kém. Hàn khe hở hẹp là một kỹ thuật chuyên dụng được thiết kế để giải quyết vấn đề này.
Cách thức hoạt động: Thay vì một góc xiên rộng, một rãnh hẹp hình chữ U hoặc hình chữ J được chuẩn bị. Khe hở khớp có thể chỉ rộng vài mm. Một đầu hàn và mỏ hàn đặc biệt được sử dụng để hướng hồ quang vào đáy rãnh hẹp này. Quá trình này thường bao gồm chuyển động đan xen hoặc dao động để đảm bảo các thành bên được hợp nhất đúng cách.
Lợi ích thiết thực: Lợi ích rất đáng kể. Bằng cách giảm thể tích mối nối, lượng kim loại phụ cần thiết có thể giảm từ 50% trở lên. Điều này giúp tiết kiệm đáng kể chi phí về dây hàn và thuốc hàn. Hơn nữa, vì tổng thể phôi được truyền ít nhiệt hơn nên độ biến dạng giảm và vùng ảnh hưởng nhiệt (HAZ) nhỏ hơn, điều này có thể có lợi cho các tính chất cơ học của vật liệu. Phương pháp này đặc biệt phù hợp với các bình chịu áp lực có thành dày, lò phản ứng và các bộ phận chịu tải nặng khác.
Mở rộng khả năng với các tính năng nâng cao
Ngoài các quy trình hàn cụ thể, một loạt các tính năng khác có thể được tích hợp để nâng cao chức năng và tính dễ sử dụng của hệ thống cột và cần.
Chuyển động quỹ đạo: Tính năng này cho phép đầu hàn di chuyển theo đường tròn hoặc quỹ đạo xung quanh một điểm cố định. Nó rất hữu ích cho các ứng dụng như hàn các kết nối ống với khớp nối hoặc các mối nối phức tạp khác khi chuyển động tuyến tính hoặc chuyển động theo chu vi đơn giản là không đủ.
Xoay cột: Một số hệ thống tiên tiến cung cấp cột xoay. Điều này cho phép toàn bộ cần xoay quanh đế, tạo khả năng tiếp cận các mặt khác nhau của phôi lớn hoặc phức tạp mà không cần phải định vị lại toàn bộ bộ điều khiển. Đây là một tính năng có giá trị cho các kết cấu lớn, cố định như phần thân tàu hoặc khung tòa nhà.
Động cơ servo: Việc lựa chọn động cơ để dẫn động chuyển động của cần và cột có tác động trực tiếp đến độ chính xác. Động cơ servo cung cấp mức độ kiểm soát cao về vị trí, tốc độ và mô-men xoắn. Chúng cho phép định vị đầu hàn rất chính xác và có thể duy trì tốc độ không đổi trong các điều kiện tải khác nhau. Mức độ kiểm soát này có lợi cho các ứng dụng quan trọng và để tích hợp với các hệ thống theo dõi đường may tự động.
Bộ phận theo dõi đường may: Ngay cả khi cố định chính xác nhất, vẫn có thể có những thay đổi nhỏ về vị trí của đường hàn do biến dạng nhiệt hoặc dung sai sản xuất. Bộ theo dõi đường may sử dụng cảm biến (thường dựa trên tia laser) để xác định vị trí khớp thực tế trong thời gian thực. Sau đó nó sẽ tự động điều chỉnh vị trí của đầu hàn để bám sát đường may một cách hoàn hảo. Tính năng này là vô giá để đảm bảo chất lượng mối hàn ổn định và giảm nhu cầu can thiệp của người vận hành, đặc biệt là trên các đường nối dài hoặc cong.
Bộ tái chế chất trợ dung: Trong hàn hồ quang chìm (SAW), chất trợ dung dạng hạt được sử dụng để bảo vệ bể hàn. Sau khi hàn, chất trợ dung này có thể được thu gom, nghiền nát và tái sử dụng. Một thiết bị tái chế chất trợ dung tự động hóa quá trình này, hút chất trợ dung đã qua sử dụng, sàng lọc tạp chất và xỉ, đồng thời đưa chất trợ hàn trở lại phễu để tái sử dụng. Điều này giúp giảm lãng phí vật liệu, giảm chi phí vận hành và giúp duy trì môi trường làm việc sạch hơn.
Bộ tạo dao động: Bộ tạo dao động hàn là một thiết bị làm cho mỏ hàn thực hiện chuyển động đan xen từ bên này sang bên kia khi nó di chuyển. Điều này rất hữu ích cho các rãnh hàn rộng hơn, vì nó đảm bảo sự kết hợp thích hợp của các thành bên và có thể giúp kiểm soát hình dạng và chiều rộng của đường hàn cuối cùng. Tốc độ, độ rộng và thời gian dừng của mẫu dao động có thể được lập trình chính xác.
Bề mặt dải: Còn được gọi là lớp phủ, đây là một quá trình được sử dụng để áp dụng một lớp hợp kim chống ăn mòn hoặc chống mài mòn lên bề mặt kim loại cơ bản rẻ hơn. Thay vì dây, một dải kim loại rộng (ví dụ: thép không gỉ) được sử dụng làm điện cực. Hệ thống cột và cần được trang bị để trải bề mặt theo dải có thể bao phủ các khu vực rộng lớn, chẳng hạn như bên trong bình chịu áp lực, một cách nhanh chóng và hiệu quả, cung cấp lớp bảo vệ ở những nơi cần thiết nhất.
Một cái nhìn so sánh: Quy trình hàn thủ công và tự động
Để minh họa rõ hơn về tác động của công nghệ này, hãy xem xét so sánh sau đây giữa phương pháp thủ công truyền thống và quy trình tự động sử dụng cột và hệ thống cần cẩu.
| Khía cạnh | Hàn thủ công | Hàn tự động bằng cột & cần |
| Tính nhất quán và khả năng lặp lại | Thay đổi dựa trên kỹ năng của người vận hành, sự mệt mỏi và sự thoải mái. Dễ xảy ra mâu thuẫn trong thời gian dài. | Có tính nhất quán cao và có thể lặp lại. Máy đi theo đường dẫn và các thông số được lập trình một cách chính xác trong toàn bộ thời gian hàn. |
| Người vận hành mệt mỏi | Một yếu tố quan trọng, đặc biệt đối với các mối hàn dài hoặc ở những vị trí khó xử. Ảnh hưởng trực tiếp đến chất lượng và năng suất. | Vai trò của người vận hành chuyển từ thực hiện mối hàn sang giám sát và kiểm soát quá trình. Sự mệt mỏi về thể chất không còn là nỗi lo nữa. |
| Tốc độ hàn | Bị giới hạn bởi khả năng thể chất của người vận hành. Tỷ lệ ký gửi tương đối thấp. | Có thể hoạt động ở tốc độ cao, liên tục. Các quy trình nâng cao như Tandem SAW có thể làm tăng đáng kể tỷ lệ lắng đọng. |
| An toàn | Người vận hành ở gần hồ quang, khói và tia lửa điện. Nguy cơ chấn thương từ các tư thế không thuận lợi sẽ cao hơn. | Người vận hành có thể kiểm soát quá trình từ một trạm từ xa, an toàn. Giảm tiếp xúc với các mối nguy hiểm như đèn flash hồ quang, khói và nhiệt. |
| Lãng phí vật liệu & làm lại | Khả năng xảy ra lỗi cao hơn, dẫn đến phải làm lại. Điều này tiêu tốn thêm vật liệu phụ, khí đốt và nhân công. | Tỷ lệ lỗi thấp hơn do tính ổn định của quy trình. Giảm nhu cầu làm lại tốn kém và tốn thời gian. |
| Yêu cầu kỹ năng | Yêu cầu một thợ hàn thủ công có tay nghề cao để thực hiện công việc có chất lượng theo mã, điều này có thể khó tìm và giữ lại. | Yêu cầu người vận hành/lập trình viên máy có tay nghề cao. Bộ kỹ năng khác nhau và có thể dễ phát triển hơn so với trình độ hàn thủ công cấp cao. |
Những cân nhắc chính để lựa chọn một hệ thống
Đối với một nhà chế tạo đang cân nhắc việc đầu tư vào Bộ thao tác hàn/Cột hàn & cần hàn/Trung tâm hàn/Hệ thống hàn tự động, một số yếu tố phải được đánh giá để đảm bảo thiết bị được chọn phù hợp với nhu cầu sản xuất của họ. Bảng sau đây phác thảo một số thông số chính cần xem xét.
| tham số | Mô tả | Tại sao nó quan trọng |
| Chiều dài bùng nổ | Tầm với theo chiều ngang của cần, được đo từ cột. | Xác định chiều dài tối đa của đường nối dọc có thể được hàn trong một lần thiết lập hoặc đường kính tối đa của mạch có thể được tiếp cận. |
| Khả năng chịu tải | Trọng lượng mà cần nâng có thể chịu được khi kéo dài tối đa mà không bị lệch quá mức. | Rất quan trọng để hỗ trợ không chỉ mỏ hàn mà còn cả các phụ kiện nặng hơn như mỏ hàn nhiều dây, thiết bị theo dõi đường may hoặc máy ảnh. |
| Chiều cao cột | Hành trình thẳng đứng của yên xe cần cẩu. | Xác định phạm vi độ cao mà đầu hàn có thể đạt tới, điều này rất quan trọng để chứa các phôi có đường kính và chiều cao khác nhau. |
| Hệ thống điều khiển | Giao diện được sử dụng để lập trình và vận hành bộ điều khiển (ví dụ: dựa trên PLC, dựa trên PC). | Hệ thống điều khiển thân thiện với người dùng giúp đơn giản hóa việc thiết lập, giảm thời gian lập trình và giúp người vận hành quản lý quá trình hàn dễ dàng hơn. |
| Tùy chọn có sẵn | Danh sách các tính năng có thể tùy chỉnh như theo dõi đường may, bộ dao động, phục hồi từ thông, v.v. | Cho phép hệ thống được điều chỉnh cho phù hợp với các ứng dụng cụ thể, nâng cao khả năng và lợi tức đầu tư của hệ thống. |
Con đường phía trước cho chế tạo hiện đại
Việc tích hợp các giải pháp hàn tự động như hệ thống cột và cần trục không còn là điều xa xỉ chỉ dành riêng cho các tập đoàn lớn nhất; nó đang trở thành một điều cần thiết cho bất kỳ cửa hàng chế tạo nào nhằm mục đích duy trì tính cạnh tranh trong thị trường khắt khe ngày nay. Quá trình chuyển đổi từ quy trình thủ công sang tự động hóa giải quyết những thách thức cấp bách nhất của ngành: nhu cầu về chất lượng cao hơn, hiệu quả cao hơn, cải thiện độ an toàn và giảm sự phụ thuộc vào nguồn lao động có tay nghề khan hiếm.
Bằng cách cung cấp nền tảng hàn ổn định, chính xác và có thể lặp lại, các hệ thống này cho phép các nhà sản xuất tạo ra các cấu trúc kim loại phức tạp với mức độ nhất quán khó đạt được bằng tay. Khả năng tùy chỉnh thiết bị với các tính năng nâng cao như hàn song song, khả năng khe hở hẹp và theo dõi đường may thông minh giúp mở rộng thêm tiện ích của nó, cho phép thiết bị giải quyết một loạt các thách thức chế tạo cụ thể.
Khi công nghệ tiếp tục phát triển, chúng ta có thể mong đợi những hệ thống này sẽ trở nên thông minh và tích hợp hơn nữa. Các tính năng như giám sát từ xa, ghi dữ liệu để kiểm soát chất lượng và tích hợp với các hệ thống quản lý toàn nhà máy đang dần được triển khai. Tuy nhiên, nguyên tắc cốt lõi vẫn giữ nguyên: cơ giới hóa nhiệm vụ hàn phức tạp, giải phóng con người để tập trung vào giám sát, lập trình và tối ưu hóa quy trình. Đối với các nhà sản xuất bồn chứa, đường ống và bình chịu áp lực, Bộ thao tác hàn/Cột hàn & cần hàn/Trung tâm hàn/Hàn tự động không chỉ là một thiết bị; đó là sự đầu tư chiến lược vào chất lượng, năng suất và đảm bảo hoạt động của họ trong tương lai.