Hàn MIG hiệu quả nhất khi có bốn điều kiện đồng thời: kim loại cơ bản sạch và khô, độ dày thành khoảng từ 3 mm đến 12 mm, hồ quang được bảo vệ khỏi không khí chuyển động và mối nối được hàn ở vị trí phẳng hoặc nằm ngang - hoặc xoay để nó giữ nguyên ở đó. Loại bỏ bất kỳ điều kiện nào trong số đó và quy trình vẫn chạy, nhưng nó lặng lẽ không còn là lựa chọn nhanh nhất, sạch nhất và tiết kiệm nhất trong phân xưởng nữa.
Hàn MIG, hàn hồ quang kim loại khí chính thức (GMAW), đưa điện cực dây tiêu hao liên tục qua súng trong khi khí bảo vệ được cung cấp từ bên ngoài bảo vệ bể nóng chảy. Bởi vì dây không bao giờ dừng lại, không có xỉ tạo thành phoi và không có điện cực để thay đổi sau mỗi vài trăm mm, đó chính là lý do tại sao quy trình này chiếm ưu thế trong sản xuất hàn bất cứ khi nào điều kiện làm việc hợp tác.
Bốn điều kiện khiến MIG trở thành sự lựa chọn tốt nhất
Mọi quyết định thực tế về MIG - đường kính dây, hỗn hợp khí, cường độ dòng điện, vật cố định - đều quay trở lại bốn điều kiện cấu trúc này và chúng cần được kiểm tra trước khi viết quy trình hàn.
Kim loại sạch và khô
Cặn nghiền, dầu, sơn và hơi ẩm đốt cháy bên trong hồ quang và biến thành độ xốp. Mười phút với máy mài rẻ hơn một vé làm lại.
tường 3 mm đến 12 mm
Đủ mỏng để hợp nhất mà không có góc xiên, đủ dày để tỷ lệ lắng đọng tự chi trả. Dưới 1,5 mm hồ quang trở nên không ổn định; trên 12 mm, bạn đang ở trong lãnh thổ vát và nhiều đường chuyền.
Không khí tĩnh lặng
Khí bảo vệ là mắt xích yếu nhất. Một luồng gió chéo nhẹ sẽ làm bong lớp vỏ khí và để lại độ xốp, bất kể cài đặt có tốt đến đâu.
Vị trí phẳng hoặc nằm ngang
Trọng lực hoạt động với bạn trong 1G và 2G, do đó, tốc độ di chuyển, độ xuyên thấu và hình dạng hạt đều đạt mức cao nhất ở đó — hoặc thay vào đó, bạn xoay phôi.
Mọi thứ khác - độ tự cảm, góc di chuyển, khoảng cách đầu tiếp xúc - là một chi tiết điều chỉnh có thể được sửa bằng biểu đồ và mười phút thực hành. Bốn cái này đều mang tính cấu trúc và không có cài đặt máy nào bù đắp cho cái bị thiếu.
Độ dày và chất liệu: MIG Sweet Spot
Đối với thép carbon, MIG hoạt động tốt nhất trên tấm có kích thước từ khoảng 3 mm đến 12 mm, đồng thời nó cũng xử lý rất tốt tấm mỏng dưới 3 mm khi lắp khít và kim loại sạch.
| Độ dày vật liệu | Đường kính dây | Khí bảo vệ | Chế độ chuyển |
|---|---|---|---|
| Tấm 1,0–3,0 mm | 0,8 mm (0,030 in) | 75% Ar / 25% CO2 | Đoản mạch |
| Tấm 3,0–6,0 mm | 1,0 mm (0,035 inch) | 85% Ar / 15% CO2 | Đoản mạch or spray |
| Tấm 6,0–12,0 mm | 1,2 mm (0,045 inch) | 90% Ar / 10% CO2 | Xịt hoặc phun xung |
| 12 mm trở lên | 1,2–1,6 mm | 90% Ar / 10% CO2 | Phun xung, khớp vát, nhiều đường chuyền |
Nhôm thay đổi các quy tắc: nó cần 100% argon, kỹ thuật đẩy để phá vỡ lớp oxit và súng ống hoặc đèn khò kéo đẩy vì dây quá mềm để luồn qua lớp lót dài. Thép không gỉ nằm giữa hai loại và thường cần một loại khí trộn ba lần với heli hoặc một lượng nhỏ CO2 bổ sung để kiểm soát tính lưu động.
Sạch sẽ và vừa vặn: Nơi bắt đầu hầu hết các vấn đề về MIG
Khoảng chín trong số mười lỗi MIG có nguyên nhân là do nhiễm bẩn hoặc khe hở ở mối nối quá rộng đối với dây được sử dụng - không phải đối với máy hàn.
Lớp vảy và rỉ sét không chỉ nằm trên bề mặt; chúng hấp thụ nhiệt làm nóng chảy kim loại cơ bản, do đó độ xuyên thấu giảm xuống và người vận hành bù lại bằng cách tăng điện áp. Dầu, sơn và dung dịch cắt sôi sôi trong hồ quang và đẩy khí ra khỏi bể, đó là lý do tại sao độ xốp hầu như luôn xuất hiện ở lần đi đầu tiên của một bộ phận chưa bao giờ được tẩy dầu mỡ. Thép mạ kẽm là trường hợp khó nhất: lớp mạ kẽm phải được mài cách đường nối ít nhất 25 mm, và ngay cả khi đó khói vẫn cần được hút tốt.
Việc trang bị cũng quan trọng không kém. Một sợi dây đặc 1,2 mm không thể thu hẹp khoảng cách gốc 3 mm mà không bị cháy xuyên qua, do đó, các khoảng trống phải được giữ ở mức đường kính khoảng một dây hoặc nhỏ hơn trên mối nối đối đầu hình vuông. Nếu dung sai chế tạo không cho phép điều đó, câu trả lời thường là dải nền hoặc thay đổi quy trình hơn là thay đổi cài đặt.
Khí che chắn, gió lùa và thực tế ngoài trời
MIG hoạt động hiệu quả nhất trong không khí tĩnh và khí bảo vệ là lý do.
Có thể loại bỏ dòng hỗn hợp argon 12–20 l/phút (25–40 cfh) bằng luồng gió chéo chỉ 8–10 km/h, gần bằng tốc độ của một cơn gió nhẹ đi qua cửa xưởng đang mở. Việc tăng tốc độ dòng chảy lên cao hơn khoảng 20 l/phút hiếm khi khắc phục được vấn đề; dòng chảy trở nên hỗn loạn, bắt đầu cuốn theo không khí trong khí quyển và độ xốp trở nên tồi tệ hơn thay vì tốt hơn. Màn, rèm và vỏ tạm thời giải quyết vấn đề đó trong xưởng.
Tại chỗ, câu trả lời trung thực là MIG dây rắn thua dây lõi từ thông được bảo vệ bằng khí (FCAW-G), loại dây chịu được gió tốt hơn nhiều vì xỉ và lõi từ thông giúp bảo vệ hồ bơi. Đó là lý do tại sao công việc hàn kết cấu ngoài trời và sửa chữa hiện trường hiếm khi chạy bằng dây cứng.
Vị trí và góc quay: Giữ vòng cung phẳng
MIG mang lại tốc độ lắng đọng cao nhất và hạt sạch nhất ở vị trí phẳng (1G/1F) và nằm ngang (2G/2F), vì trọng lực giữ bể nóng chảy ở nơi người vận hành mong muốn.
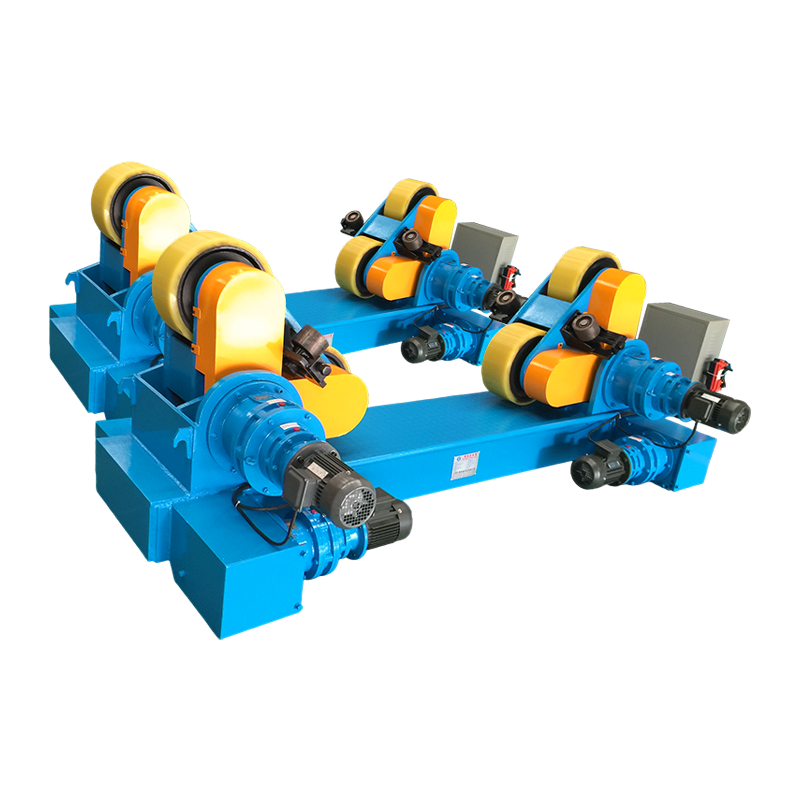
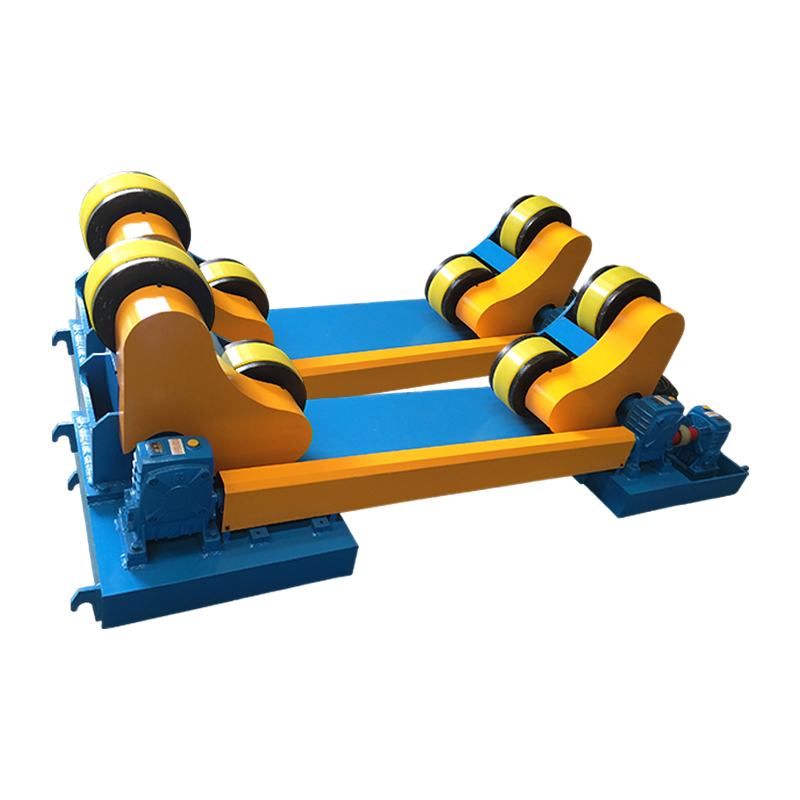
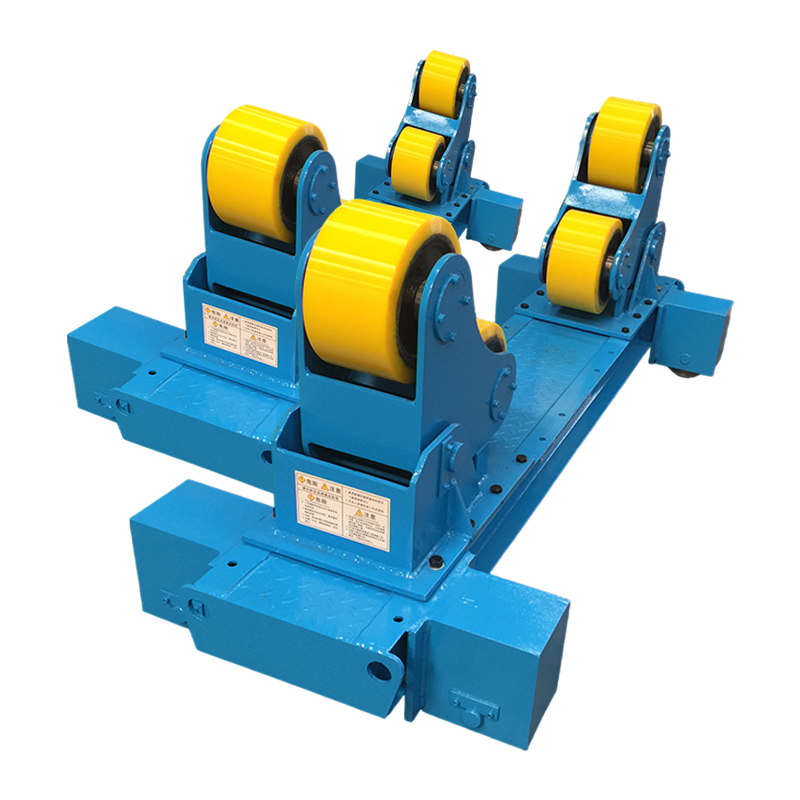
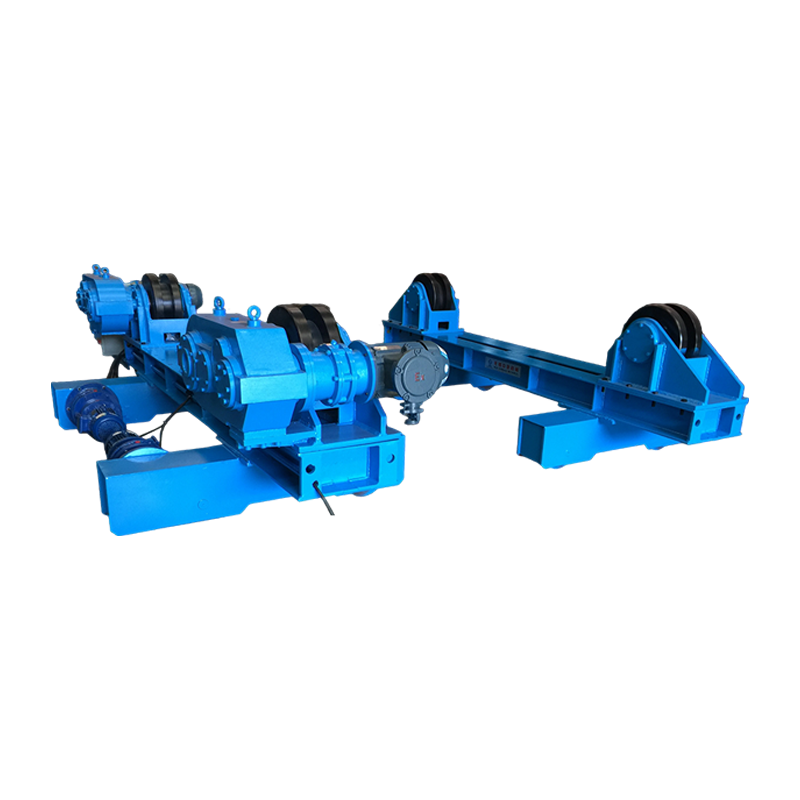
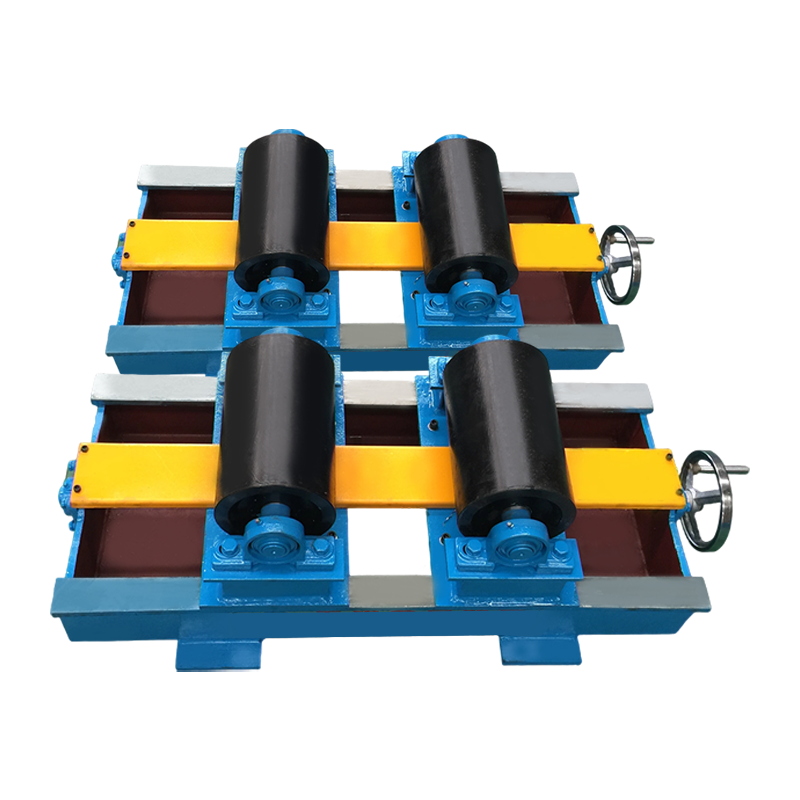
Trong sản xuất, phôi thường được quay thay vì mỏ hàn. Công cụ quay hàn quay một xi lanh, thùng hoặc ống ống ở tốc độ bề mặt được kiểm soát để hồ quang luôn ở vị trí phẳng, giúp chuyển đổi công việc chậm, phụ thuộc vào vị trí thành công việc có thể lặp lại. Đối với các đường nối dài, một bộ phận có chuyển động quỹ đạo chống trôi hoặc được hỗ trợ sẽ giữ cho tàu không bị dịch chuyển dọc trục khi nó quay, do đó đường nối không bị xoắn ốc.
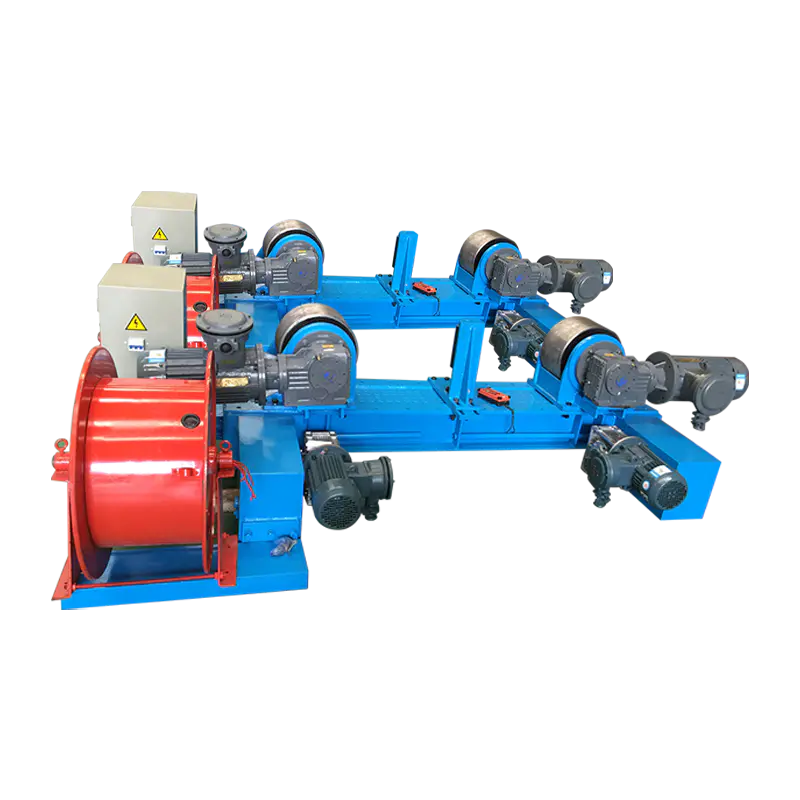 Công cụ quay vòng hàn có thể điều chỉnh 20T với chuyển động quỹ đạo điện và chống trôi Công cụ quay vòng hàn điện cho xi lanh lớn, sử dụng bộ truyền động chống trôi và động cơ kép để giữ cho các đường nối chu vi ổn định và có thể lặp lại. Xem sản phẩm →
Các bộ phận không thể quay được như hình trụ - giá đỡ, khung, vỏ máy bơm, thân van - được xử lý trên một máy định vị hàn hoặc bàn xoay , làm nghiêng và xoay vật liệu để mối nối được thể hiện theo chiều ngang. Áp dụng quy tắc tương tự: thiết bị cố định chứ không phải cổ tay của thợ hàn quyết định liệu mối hàn có được thực hiện trên mặt phẳng hay không.
Danh sách kiểm tra trước khi bắt đầu giúp giải quyết hầu hết các khiếu nại MIG
Trước khi đổ lỗi cho máy, hãy xem qua danh sách này theo thứ tự - ở hầu hết các cửa hàng, lỗi nằm ở năm mục đầu tiên.
- Xác nhận cực tính điện cực dương (DCEP) cho dây đặc trên thép.
- Đặt khoảng cách từ đầu tiếp xúc đến nơi làm việc là 10–15 mm; kéo dài hơn làm giảm cường độ dòng điện và độ xuyên thấu.
- Đặt lưu lượng khí ở mức 12–20 l/phút và kiểm tra bộ điều chỉnh khi giữ cò, không ở trạng thái nghỉ.
- Kết hợp tốc độ cấp dây và điện áp với nhau; vòng cung sẽ phát ra âm thanh giống như thịt xông khói chiên đều đặn, không kêu tanh tách hoặc vo ve.
- Kiểm tra độ căng của cuộn truyền động và tình trạng lớp lót - hiện tượng chim làm tổ là vấn đề cấp liệu chứ không phải vấn đề vòng cung.
- Kẹp tấm trả phôi gần với mối nối chứ không phải trên ray khung đã sơn.
- Đối với tấm mỏng, sử dụng góc đẩy 5–15 độ và độ tự cảm cao hơn một chút để làm dịu quá trình truyền ngắn mạch.
- Đối với tấm nặng hơn, hãy kéo súng và tăng tốc độ di chuyển cho đến khi các ngón chân ướt sạch.
Khi MIG là câu trả lời sai
MIG hiếm khi là một quy trình tồi, nhưng trong một số trường hợp, một quy trình vòng cung khác sẽ giành được vị trí của nó - và việc giả vờ khác sẽ tốn tiền.
| Quy trình | Phù hợp nhất với | Độ dày thực tế | Khả năng chịu gió |
|---|---|---|---|
| MIG / GMAW (dây rắn, khí) | Công việc xưởng sạch, tấm và tấm vừa, năng suất cao | 1–12 mm | Nghèo |
| Lõi thông lượng / FCAW-G | Công trình tại công trường và ngoài trời, mặt cắt dày hơn, mối nối kết cấu | 6–25 mm | Tốt |
| Cây gậy / SMAW | Kim loại bị gỉ, bẩn hoặc ướt, sửa chữa, không gian hạn chế | 3–20 mm | Tuyệt vời |
| TIG / GTAW | Các mặt cắt mỏng, đường dẫn gốc, thép không gỉ và nhôm, những nơi có vẻ ngoài quan trọng | 0,5–6 mm | Nghèo |
Hai trường hợp ngoại lệ nữa đáng được nêu tên. Các phần cực dày - vượt quá 25 mm - thường nhanh hơn với hồ quang chìm hoặc gia công nhiều lõi từ thông. Và các mối hàn rất ngắn ở những vị trí khó xử, trong đó việc thiết lập một vật cố định tốn nhiều chi phí hơn bản thân mối hàn, thường tiến hành nhanh hơn với điện cực dính.
Nơi MIG mang lại lợi nhuận nhiều nhất trong sản xuất
Bể chứa, bình chịu áp lực, ống cuộn, phần tháp gió và dầm chữ H là những môi trường mà hàn MIG hiệu quả nhất ở quy mô công nghiệp vì mọi vật liệu trong số chúng đều có thể xoay được.
Trên tàu hoặc ống ống, công việc được đặt trên các con lăn được trợ lực, súng được giữ ở một góc cố định và máy thực hiện chuyển động. Logic tương tự thúc đẩy quá trình sản xuất tháp và cột đơn, trong đó các đường nối dọc và chu vi được hàn với phần vỏ quay dưới cột và cần. Trong chế tạo bồn chứa và đường ống, sự kết hợp giữa chuyển động quay với góc mỏ hàn không đổi này là yếu tố biến MIG từ một quy trình thủ công nhanh chóng thành một quy trình thực sự có thể lặp lại - hiệu quả thực tế sẽ được đề cập chi tiết hơn trong phần này. Máy quay hàn biến đổi hoạt động sản xuất ống và bể kim loại như thế nào .
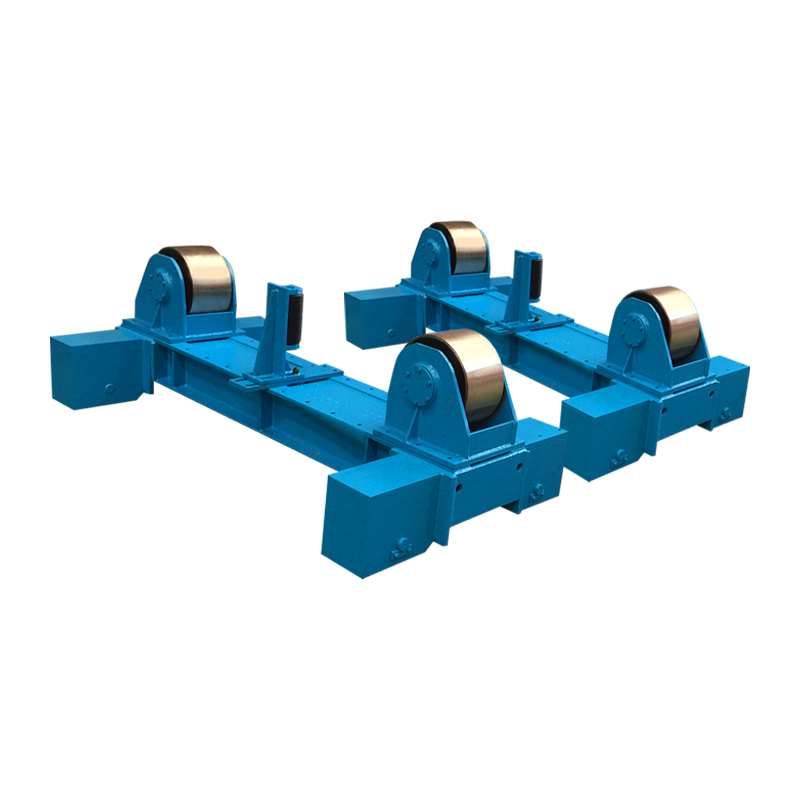
Thay vào đó, các phôi nặng, bất tiện thường được xử lý trên một bộ định vị và các vỏ lớn phải được căn chỉnh trước khi hàn được hưởng lợi từ một công cụ quay lắp vừa vặn với khả năng nâng thủy lực và đẩy ngang, giúp loại bỏ thời gian của cần cẩu khỏi bước căn chỉnh.
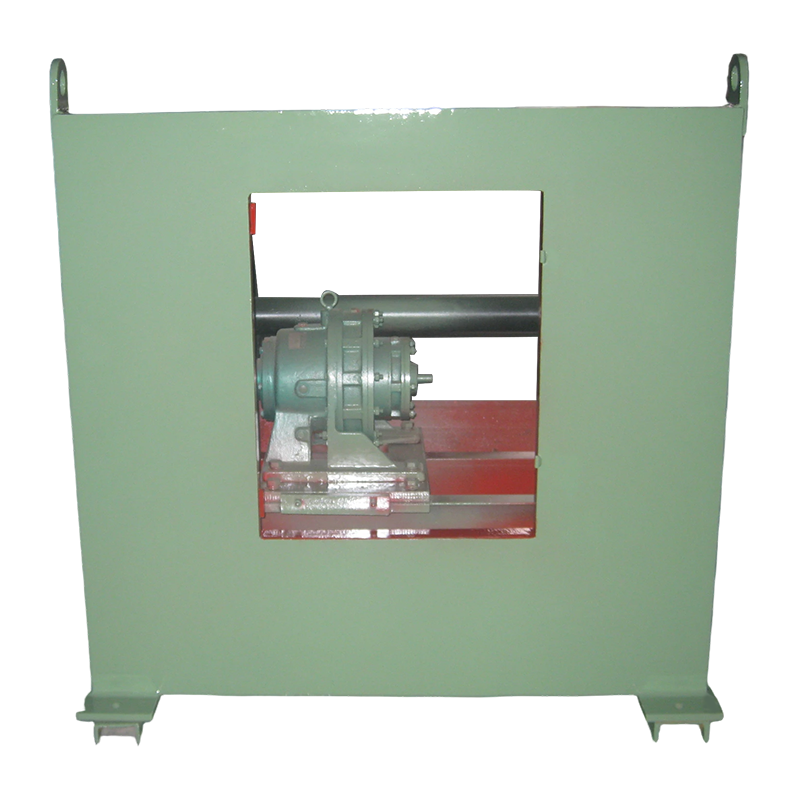 Bộ định vị hàn thông thường 3T cho các phôi nặng Bàn xoay nghiêng và xoay cho các phôi có trọng lượng lên tới 3000 kg, giúp giữ mối hàn phẳng trong quá trình chế tạo bình áp lực, đường ống và kết cấu. Xem sản phẩm →
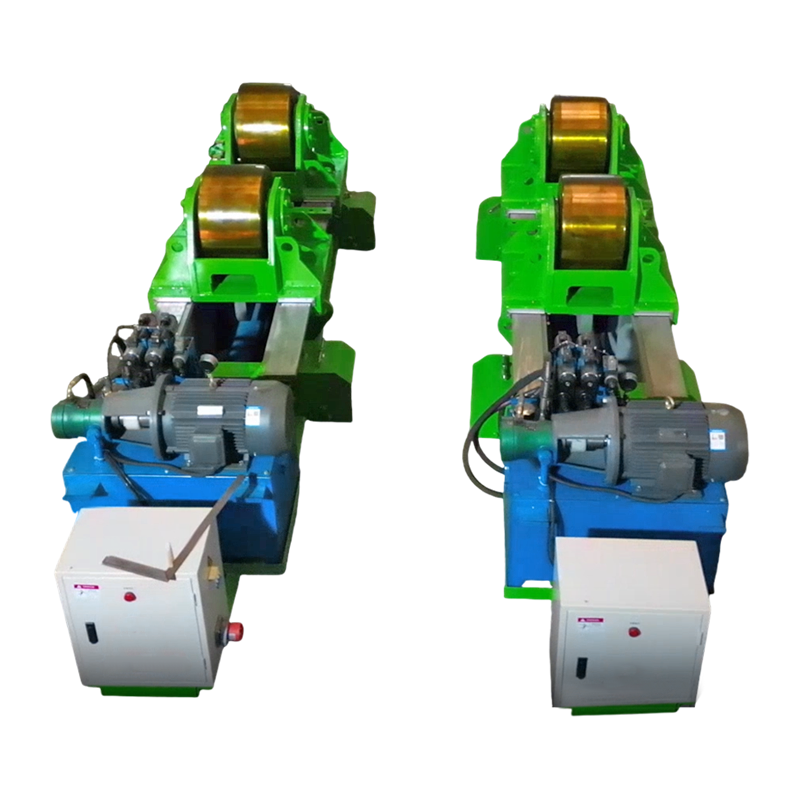 Công cụ quay vòng hàn vừa vặn 80T với lực đẩy ngang thủy lực Công cụ quay lắp thủy lực dành cho vỏ hình trụ lớn, có đế con lăn có thể điều chỉnh và đẩy ngang để hỗ trợ lắp ráp hàn chính xác. Xem sản phẩm →
Sợi chỉ chung trong tất cả các trường hợp này là không đổi: vòng cung giữ ở vị trí phẳng, tốc độ di chuyển được thiết lập bằng bộ truyền động chứ không phải bằng tay và người vận hành dành sự chú ý của họ vào vòng cung thay vì chống lại trọng lực.
Câu hỏi thường gặp
Hàn MIG có thể sử dụng ngoài trời được không?
Không có dây cứng và khí bảo vệ ở tốc độ dòng chảy bình thường. Gió ở tốc độ trên khoảng 8–10 km/h phá vỡ lớp vỏ khí, do đó công việc ngoài trời thường chuyển sang dây lõi từ thông được bảo vệ bằng khí hoặc chờ xây dựng một vỏ bọc có màn chắn.
Phạm vi độ dày lý tưởng cho MIG là gì?
Đối với thép cacbon, khoảng 3 mm đến 12 mm là lý tưởng, với tấm dày khoảng 1 mm cũng có thể thực hiện được khi truyền ngắn mạch. Trên 12 mm, khớp cần có góc xiên và nhiều đường chuyền, điều này làm xói mòn lợi thế về tốc độ của MIG.
Tại sao mối hàn MIG của tôi trông xốp?
Theo thứ tự khả năng xảy ra: ô nhiễm như dầu, cặn nhà máy hoặc mạ điện; một luồng gió chéo tước bỏ khí bảo vệ; lưu lượng khí quá nhiều gây nhiễu loạn; hoặc bộ điều chỉnh lỏng lẻo hút không khí vào đường dây.
MIG có tốt cho hàn đứng và hàn trên cao không?
Nó hoạt động, nhưng nó không còn ở trạng thái tốt nhất nữa. Theo chiều dọc yêu cầu tốc độ cấp dây thấp hơn và dệt nhẹ để kiểm soát hồ bơi, đồng thời việc hàn trên cao làm giảm cả tốc độ lắng đọng và sự thoải mái của người vận hành, do đó năng suất thường giảm từ một phần ba trở lên.
Hỗn hợp khí nào cho kết quả MIG tốt nhất trên thép nhẹ?
Hỗn hợp 75–85% argon với lượng CO2 cân bằng sẽ đáp ứng hầu hết công việc: lượng CO2 cao hơn giúp cải thiện khả năng thẩm thấu và làm ướt trên tấm bẩn, trong khi lượng argon cao hơn sẽ làm phẳng hồ quang và giảm vết bắn tung tóe trên vật liệu mỏng.
Nói một cách dễ hiểu, hàn MIG hiệu quả nhất khi kim loại sạch có độ dày vừa phải được hàn ở vị trí phẳng hoặc nằm ngang, trong nhà, có tấm chắn khí ổn định và tốc độ cấp dây phù hợp với điện áp. Nhận đúng những điều kiện đó và quy trình sẽ mang lại tốc độ, sự thâm nhập và diện mạo tối đa; cố định phôi để công việc diễn ra theo vòng cung và các điều kiện tương tự vẫn đúng trong tám giờ một ca thay vì tám phút.