Câu trả lời ngắn gọn: hồ quang plasma là sự phóng điện truyền qua cột khí bị ion hóa thay vì qua kim loại rắn. Bị giới hạn bởi một lỗ vòi phun nhỏ, cột đó trở thành một dòng tia có nhiệt độ khoảng 15.000–30.000 °C - đủ nóng để làm tan chảy mọi kim loại kỹ thuật - và đặc tính duy nhất đó là lý do tại sao một hiệu ứng vật lý có thể vừa cắt xuyên qua tấm 40 mm vừa tạo ra một đường dẫn rễ sạch trong ống không gỉ 6 mm.
Nếu bạn chỉ định, mua hoặc vận hành thiết bị chế tạo, câu hỏi hữu ích hiếm khi là hồ quang plasma là gì và hầu như luôn luôn là hồ quang plasma nào bạn cần, dòng điện bao nhiêu, với loại khí nào và trên máy nào. Sau đây là định nghĩa, cách hình thành hồ quang, các biến thể thực sự xuất hiện trên sàn nhà máy, nơi nhiệm vụ cắt và hàn khác nhau và các thông số kỹ thuật đáng để tranh luận với nhà cung cấp trước khi bạn ký đơn đặt hàng.
Thực chất hồ quang plasma là gì
Hồ quang plasma là sự phóng điện liên tục trong đó đường dẫn là chất khí được đốt nóng cho đến khi nó phân tách thành các electron tự do, ion dương và các hạt trung tính. Khi hồ quang đã được kích hoạt, nó không cần tiếp xúc cơ học giữa điện cực và phôi.
Hai đặc điểm thiết kế khiến nó khác biệt với cung TIG hoặc que. Hồ quang bị hạn chế về mặt cơ học: một vòi phun bằng đồng ép phóng điện qua một lỗ hẹp, nâng mật độ dòng điện và nhiệt độ lõi lên cao hơn nhiều so với hồ quang cháy tự do. Và điện cực nằm bên trong thân mỏ hàn, cách xa phôi, do đó khí bảo vệ thay vì khí quyển hồ quang sẽ bảo vệ vũng hàn hoặc mặt cắt.
Những con số hữu ích khi bạn so sánh các báo giá:
- Nhiệt độ lõi: khoảng 15.000–30.000 °C.
- Đường kính cột hồ quang: khoảng 1–5 mm, được đặt theo kích thước lỗ, lưu lượng khí và dòng điện.
- Phạm vi cắt: 30–400 A dành cho tấm mỏng đến thép carbon khoảng 50 mm; hệ thống độ nét cao vươn xa hơn về thép không gỉ.
- Phạm vi hàn: micro-plasma từ lá kim loại khoảng 0,1 mm trở lên; hàn lỗ khóa đến khoảng 10–12 mm trong một lần hàn.
Vòng cung hình thành như thế nào, từng bước một
Quá trình hình thành tuân theo một trình tự cố định và lỗi ở bất kỳ bước nào sẽ xuất hiện dưới dạng khởi động không thành công hoặc dưới dạng vòng cung không chịu duy trì ổn định.
- Khí thiết lập con đường. Khí nén, nitơ, argon hoặc hỗn hợp argon-hydro chảy qua ngọn đuốc với tốc độ được kiểm soát và xoáy.
- Quá trình ion hóa bắt đầu. Một tia lửa tần số cao, hay một sự tiếp xúc ngắn giữa điện cực và vòi phun, sẽ giải phóng các electron đầu tiên.
- Hiện tại tiếp quản. Nguồn DC duy trì quá trình phóng điện và mạch tần số cao sẽ tắt.
- Sự co lại và sự chuẩn trực. Vòi phun và dòng khí xoáy nén hồ quang thành một điểm năng lượng tập trung.
- Chuyển sang phôi. Khi cắt và hàn hồ quang plasma, gốc hồ quang gắn vào tấm và đường quay trở lại chạy qua dây hàn; trước thời điểm đó nó chỉ là một vòng cung thí điểm.
Các biến thể hồ quang plasma bạn sẽ gặp
Hầu hết các lỗi sản xuất đều gây nhầm lẫn cho các chế độ này. Chúng không thể thay thế cho nhau và vòng cung kép hoàn toàn không phải là một quá trình - đó là hư hỏng xảy ra trong thời gian thực.
| loại hồ quang | Đường dẫn hiện tại | Sử dụng công nghiệp điển hình |
|---|---|---|
| Chuyển cung | Điện cực vào phôi | Cắt plasma, hàn hồ quang plasma, khoét lỗ |
| Cung không được chuyển | Điện cực tới vòi phun | Phun plasma, sưởi ấm bằng ngọn đuốc, xử lý khí |
| Vòng cung thí điểm | Điện cực tới vòi phun at low current | Hỗ trợ khởi đầu; cắt tấm sơn, gỉ hoặc tráng |
| Vòng cung đôi | Hồ quang ký sinh từ vòi phun đến phôi | Lỗi làm ăn mòn vòi phun và làm vết cắt yếu đi |
| Vòng cung trượt | Hồ quang kéo dài dọc theo các điện cực phân kỳ trong dòng khí nhanh | Kích hoạt bề mặt, điều hòa khí, làm việc trong phòng thí nghiệm |
Cắt và hàn: Cùng một cung, nhiệm vụ khác nhau
Một họ bộ nguồn có thể phục vụ cả hai, nhưng cửa sổ vận hành hoàn toàn khác. Việc cắt tối đa hóa mật độ năng lượng và dòng khí để tia phun thổi kim loại nóng chảy ra khỏi vết cắt; hàn muốn một cột có độ nhiễu loạn thấp, được kiểm soát chặt chẽ, nóng chảy mà không cần đục lỗ. Trộn hai chu kỳ nhiệm vụ là cách nhanh nhất để tiêu hao vật tư tiêu hao.
| tham số | Cắt plasma | Hàn hồ quang plasma |
|---|---|---|
| Chế độ vòng cung | Chuyển giao, mật độ dòng điện cao | Chuyển, hạn chế, nhiễu loạn thấp |
| Dòng điện điển hình | 30–400 A | 0,1–200 A, micro-plasma đến lỗ khóa PAW |
| Khí đốt | Không khí, nitơ, oxy, argon-hydro | Hỗn hợp argon, argon-hydro và helium |
| Chất liệu | Bất kỳ kim loại dẫn điện | Hợp kim không gỉ, titan, niken, thép carbon |
| độ dày | 0,5 mm đến 50 mm và hơn thế nữa | Giấy bạc 0,1 mm đến lỗ khóa khoảng 12 mm |
| Vấn đề chất lượng chính | Dross, góc vát, chiều rộng kerf | Độ xốp, sập lỗ khóa, biên dạng hạt |
Nơi cung cấp plasma kiếm tiền
Bất cứ nơi nào mối nối tròn phải được cắt hoặc hàn, hồ quang plasma được cơ giới hóa sẽ đạt được độ lặp lại: bể chứa và bình chịu áp lực, ống cuộn xử lý, phần tháp gió, dầm chữ H và thép kết cấu cũng như tấm mỏng cho công việc thiết bị và hàng không vũ trụ.
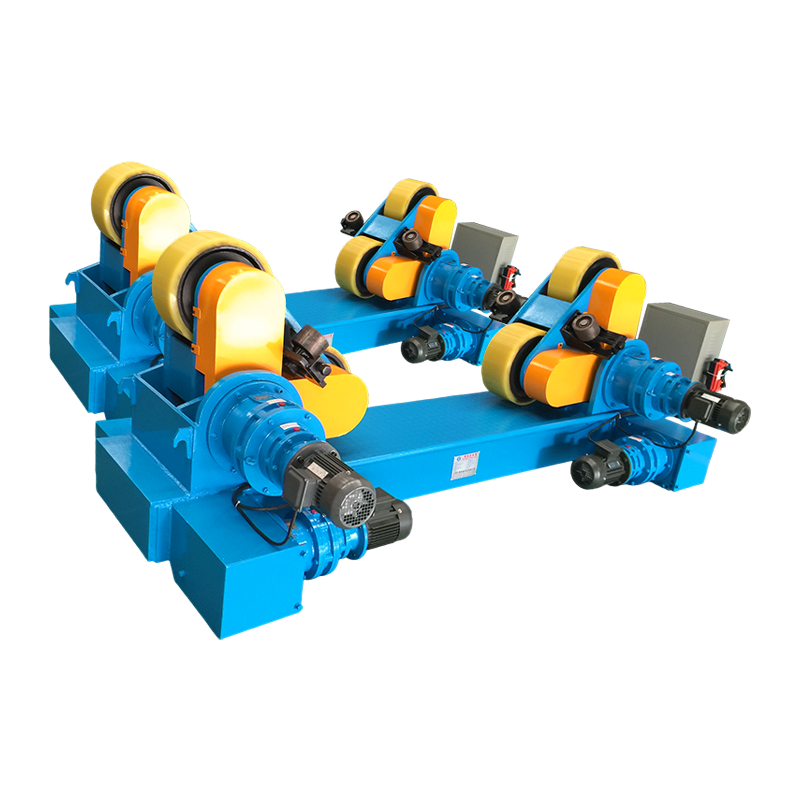
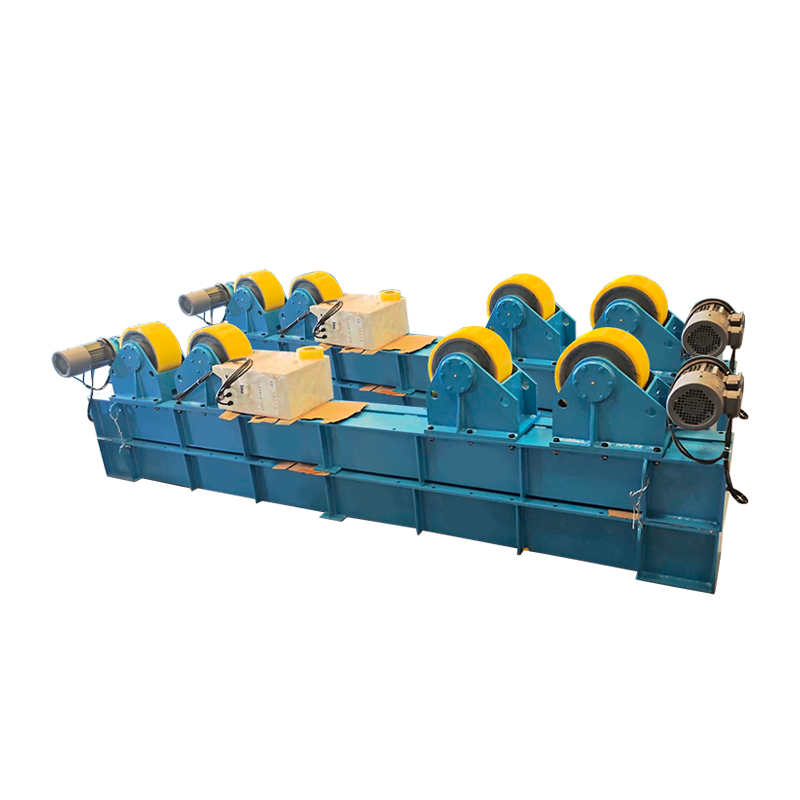
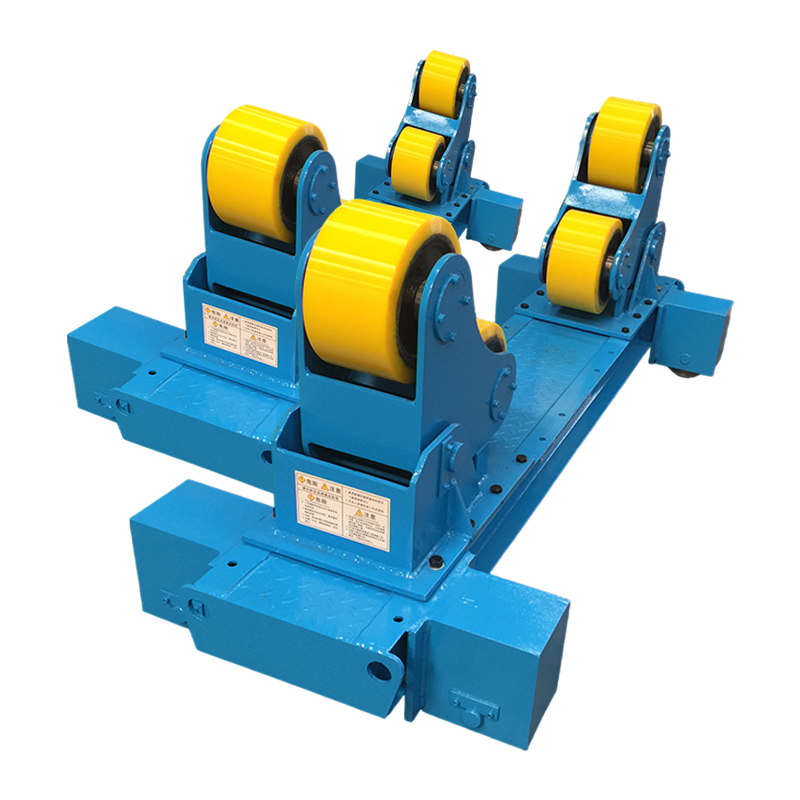
Công việc về xe tăng và đạn pháo là trường hợp điển hình. Đầu hồ quang plasma hoặc đầu hồ quang chìm chạy dọc theo đường nối trong khi lớp vỏ quay bên dưới nó, do đó gốc hồ quang sẽ tiếp đất ở cùng một vị trí trên mỗi đường chuyền. Điều đó đặt gánh nặng lên chính vòng quay - độ đảo của con lăn, độ trơn tru của truyền động và khả năng giữ tốc độ, tất cả đều thể hiện trực tiếp ở dạng hạt. Công cụ quay vòng lắp vừa vặn với nắp nâng thủy lực dành cho hầu hết các loại tàu có đường kính cỡ trung bình; lý do tại xưởng đằng sau sự lựa chọn đó được trình bày trong ghi chú này về cách thức máy quay hàn sản xuất bồn và ống thay đổi .
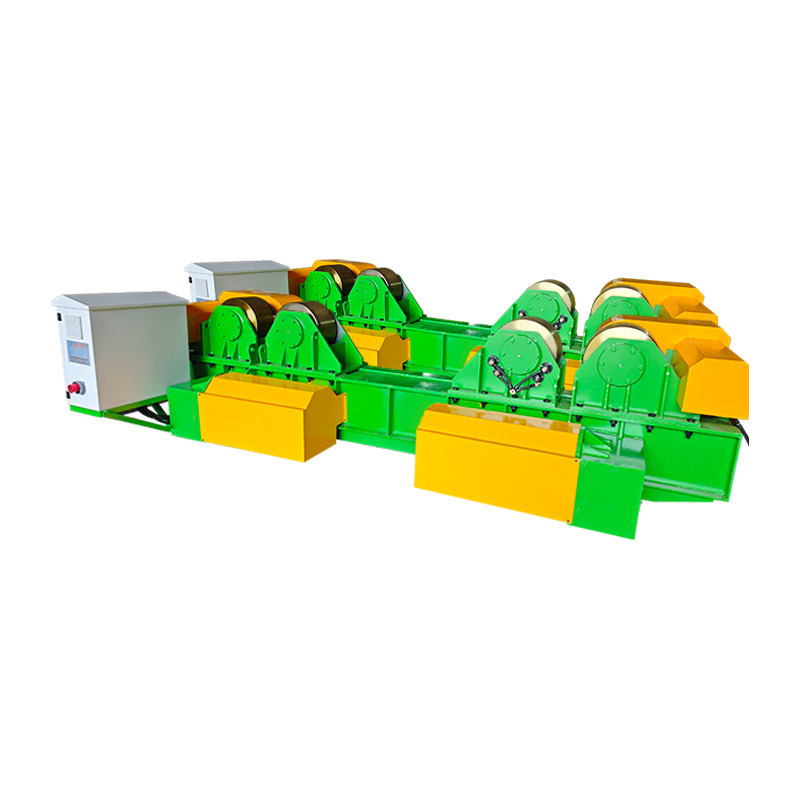 Công cụ quay vòng hàn vừa vặn 40T với nâng thủy lực và chuyển động quỹ đạo bằng tay Xử lý việc lắp và hàn phôi hình trụ nặng 40 tấn, với điều chỉnh độ cao thủy lực, di chuyển đường ray bằng tay và xoay tốc độ thay đổi cho các đường nối bể và tàu. Xem sản phẩm →
Không phải mọi phôi đều có dạng hình trụ. Đối với vỏ máy bơm, khung và thân van, bộ định vị hàn sẽ biến khớp nối sang vị trí phẳng hoặc nằm ngang mà vòng cung co lại ưa thích, đồng thời độ nghiêng và xoay được điều khiển bằng servo giữ góc trong một phần của một độ — điều này quan trọng khi lỗ khóa chỉ rộng vài mm.
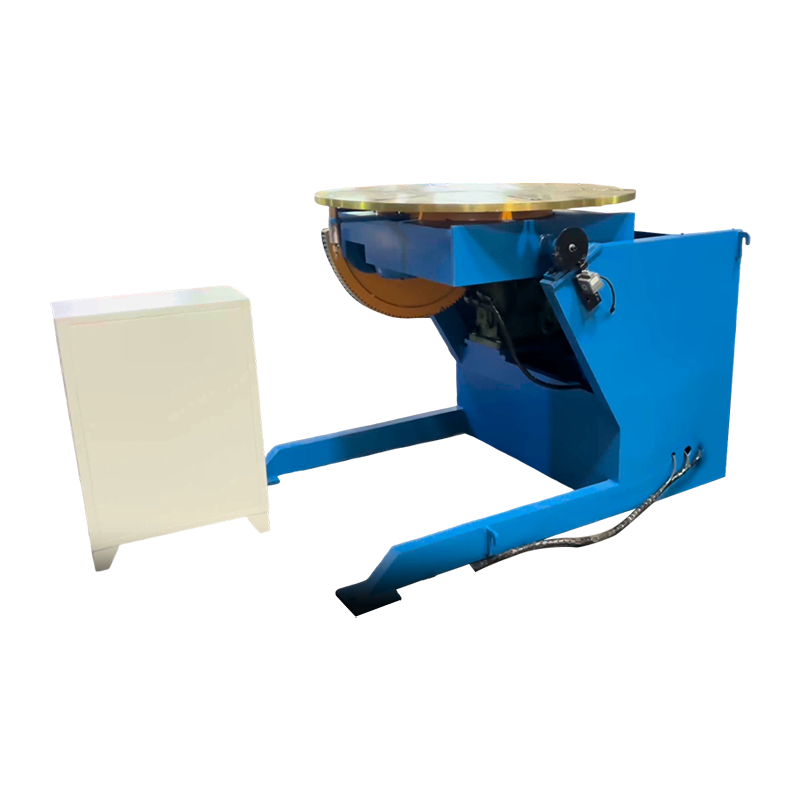 Bộ định vị hàn điều khiển bằng servo 1T Bộ định vị servo nặng một tấn dành cho các bộ phận không phải hình trụ, cung cấp độ nghiêng 0–105° và xoay 360° liên tục để giữ thẳng hàng mỏ hàn trong hàn tự động. Xem sản phẩm →
Các đường nối thẳng dài thường được chạy bằng ngọn đuốc được đặt trên cột và cần phía trên giường hoặc một bộ con lăn. Chuyển động quỹ đạo điện cho phép đầu xoay rõ ràng để tải và trở về cùng một góc được lập trình, giúp rút ngắn thời gian thiết lập giữa các bộ phận.
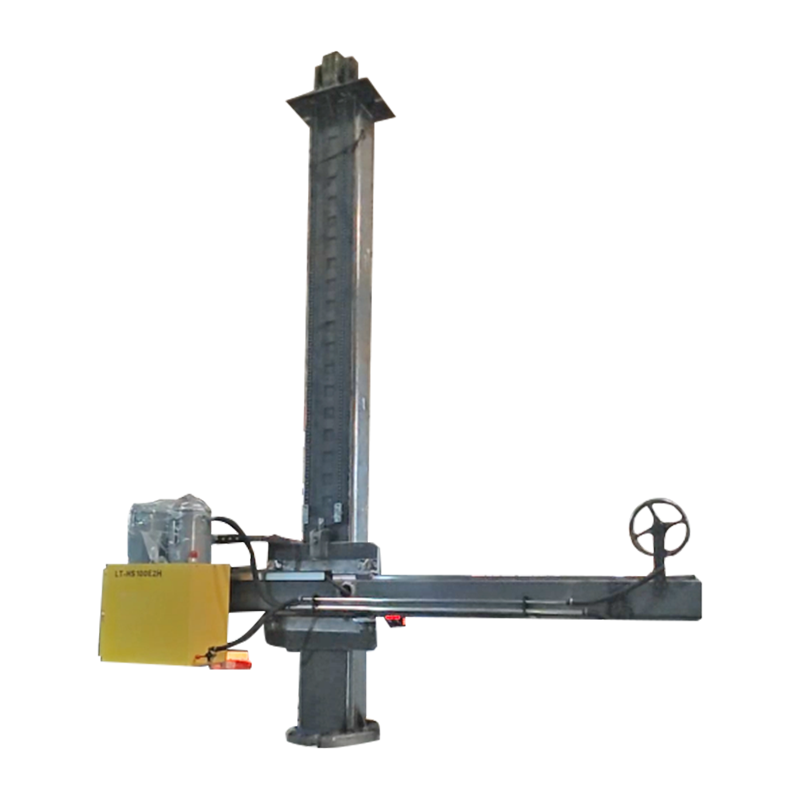 Cột & cần tùy chỉnh 4030 với chuyển động quỹ đạo điện Cột và cần tùy chỉnh để hàn tự động, với chuyển động quỹ đạo điện để định vị các đường nối thẳng dài và thiết lập tốc độ giữa các bộ phận. Xem sản phẩm →
Quá trình sản xuất tháp gió kết hợp cả ba yếu tố: vỏ được lắp trên trục quay, các đường nối dọc chạy dưới cần và quy trình hồ quang - plasma, hồ quang chìm hoặc hồ quang lai - được chọn để đạt được tốc độ xuyên thấu và di chuyển. Quá trình đánh đổi được đề cập trong bài viết này về công nghệ hàn sản xuất điện gió .
Những điều cần kiểm tra trước khi mua
Chất lượng hồ quang plasma được quyết định trên bảng thông số kỹ thuật chứ không phải bởi phần trình diễn. Sáu mục quan trọng nhất.
- Chu kỳ nhiệm vụ ở dòng điện thực của bạn. Máy 200 A được đánh giá ở mức thuế 60 phần trăm là máy khác với máy được đánh giá ở mức 100 phần trăm.
- Chi phí làm mát mỏ cắt và vật tư tiêu hao trên mỗi mét cắt. Đèn pin làm mát bằng nước đắt hơn và có tuổi thọ cao hơn đáng kể trên khoảng 100 A.
- Cung cấp khí và độ tinh khiết. Ô nhiễm và giảm áp suất là hai trong số những nguyên nhân phổ biến nhất gây ra hồ quang không ổn định.
- Độ chính xác chuyển động Đối với hàn cơ giới, hãy tìm vị trí servo ± 0,1 mm hoặc cao hơn và tốc độ có thể lặp lại khi chịu tải.
- Tải công suất có lề. Công cụ quay vòng và bộ định vị kích thước dành cho phôi nặng nhất cùng với dụng cụ, không phải loại trung bình.
- Chứng nhận và tài liệu. Dấu CE, hồ sơ kiểm tra và chuyến thăm nhà máy cho bạn biết nhiều điều hơn là một tập tài liệu quảng cáo.
Chẩn đoán các lỗi hồ quang plasma thông thường
Hầu hết các lỗi đều có danh sách ngắn các nguyên nhân và cách khắc phục rẻ nhất thường là cách khắc phục chính xác.
- Cặn ở mặt dưới của vết cắt: tốc độ di chuyển quá chậm, dòng điện quá thấp hoặc bế tắc quá mức.
- Hồ quang kép: vòi phun bị mòn hoặc không đúng, lực cản không đủ hoặc hơi ẩm trong đường dẫn khí.
- Tuổi thọ vật liệu tiêu hao ngắn: dòng nước làm mát kém, khí bị ô nhiễm hoặc xuyên qua ở độ cao quá thấp.
- Hồ quang bị lệch hoặc lỗ khóa bị sập khi hàn: dòng khí không chính xác, tích tụ từ tính trong phôi hoặc khe hở mối nối không được chuẩn bị trước.
- Độ xốp trong mối hàn PAW: mất lớp che chắn, hấp thụ hydro hoặc chiều dài hồ quang quá dài.
Câu hỏi thường gặp
Hồ quang plasma có nóng hơn hồ quang TIG không?
Có, thường là theo hệ số hai hoặc nhiều hơn. Hồ quang TIG cháy tự do có nhiệt độ khoảng 10.000–11.000 °C, trong khi hồ quang plasma hạn chế đạt tới 15.000 °C trở lên. Ưu điểm không chỉ là nhiệt mà là sự tập trung: năng lượng đến trong một cột hẹp.
Hồ quang plasma có thể cắt được bất kỳ vật liệu nào không?
Không. Cắt hồ quang chuyển tiếp yêu cầu phôi gia công dẫn điện vì dòng điện phải quay trở lại qua dây dẫn công việc. Thủy tinh, gốm sứ và hầu hết các loại nhựa không thể cắt theo cách này.
Tại sao ngọn đuốc cần một vòng cung thí điểm?
Hồ quang thí điểm ion hóa đường dẫn khí ở dòng điện thấp để hồ quang chính có thể chuyển giao thời điểm ngọn đuốc chạm tới tấm. Nó cũng cho phép ngọn đuốc khởi động trên các bề mặt được sơn, rỉ sét hoặc tráng phủ mà nếu không sẽ làm hỏng quá trình khởi động.
Hàn hồ quang plasma chỉ là một biến thể của TIG?
Không. TIG để hồ quang tự do lan rộng, trong khi PAW buộc hồ quang đi qua một vòi phun. Kết quả là cột dày đặc hơn, chế độ lỗ khóa để thâm nhập một lần và ít nhạy cảm hơn với chiều dài hồ quang.
Cắt plasma có hoạt động dưới nước không?
Đúng. Cắt dưới nước làm giảm tiếng ồn, khói và bức xạ cực tím, đó là lý do tại sao nó phổ biến ở các nhà máy đóng tàu và trong các nhà máy cắt tấm không gỉ hoặc sơn.
Điểm mấu chốt
Hồ quang plasma là sự phóng điện hạn chế thông qua khí ion hóa và hai công việc công nghiệp của nó là cắt và hàn. Việc cắt cần mật độ năng lượng và lưu lượng khí tối đa; hàn cần một cột ổn định, được định vị chính xác. Giữa hai bộ phận này là bộ phận cơ khí - bộ quay, bộ định vị và cần cột giữ gốc cung chính xác ở vị trí mà quy trình yêu cầu. Nhận đúng các tham số cung, sau đó làm cho chuyển động có thể lặp lại và quá trình này trở nên có thể dự đoán được từ phần này đến phần khác.