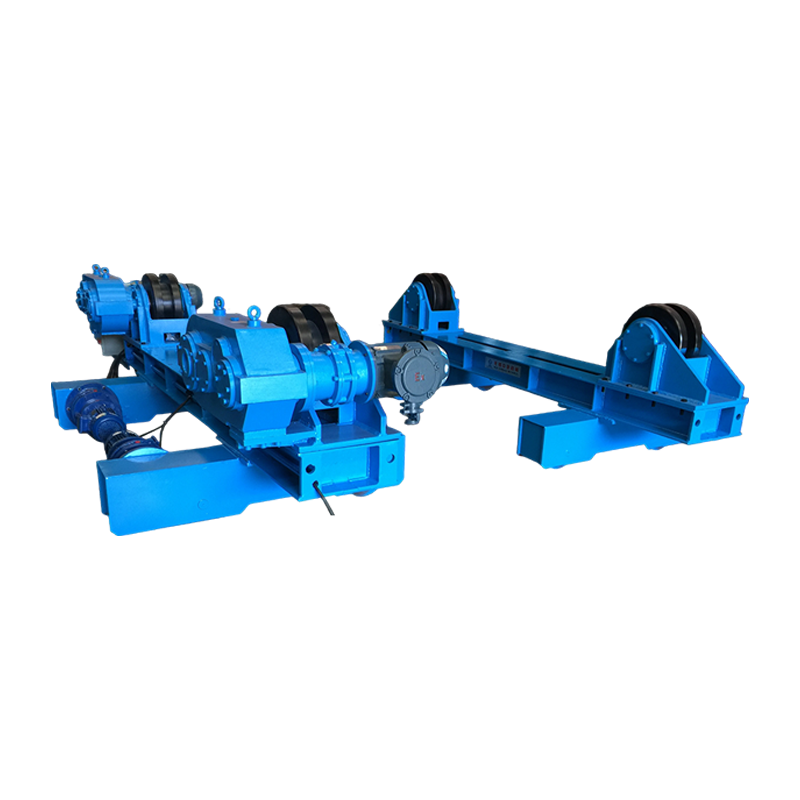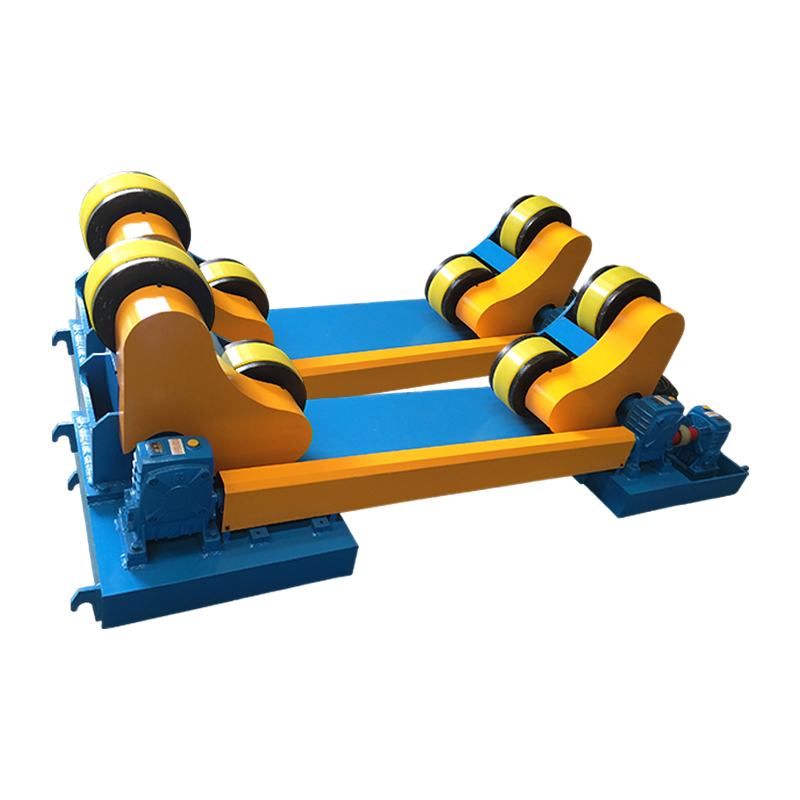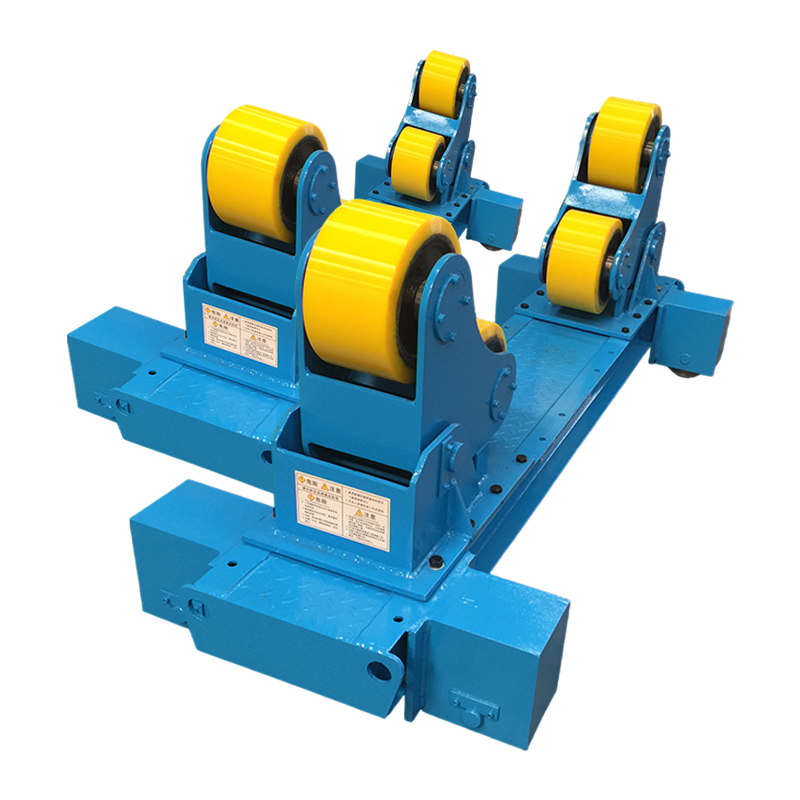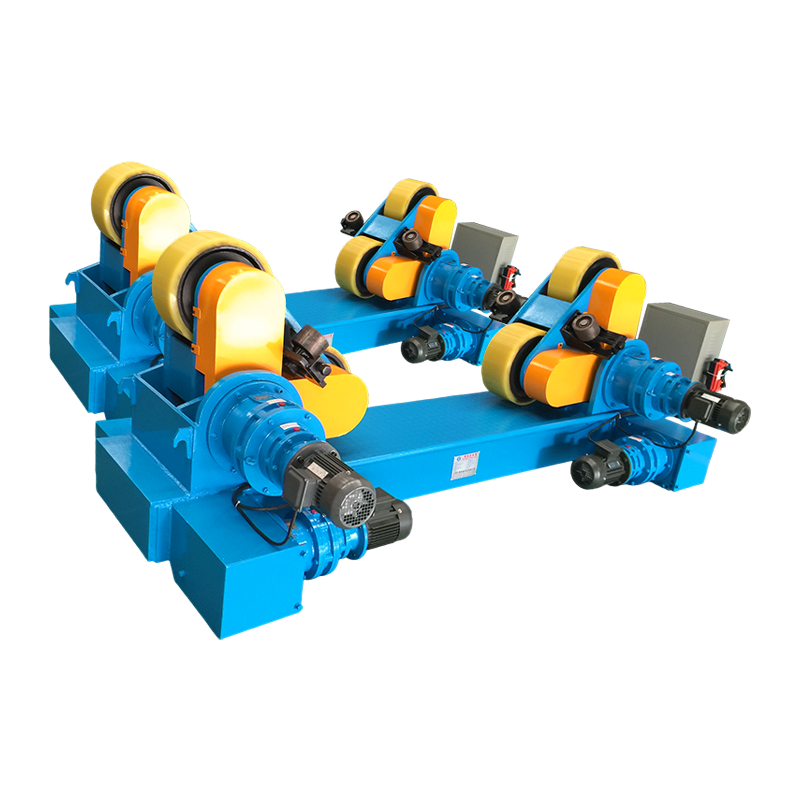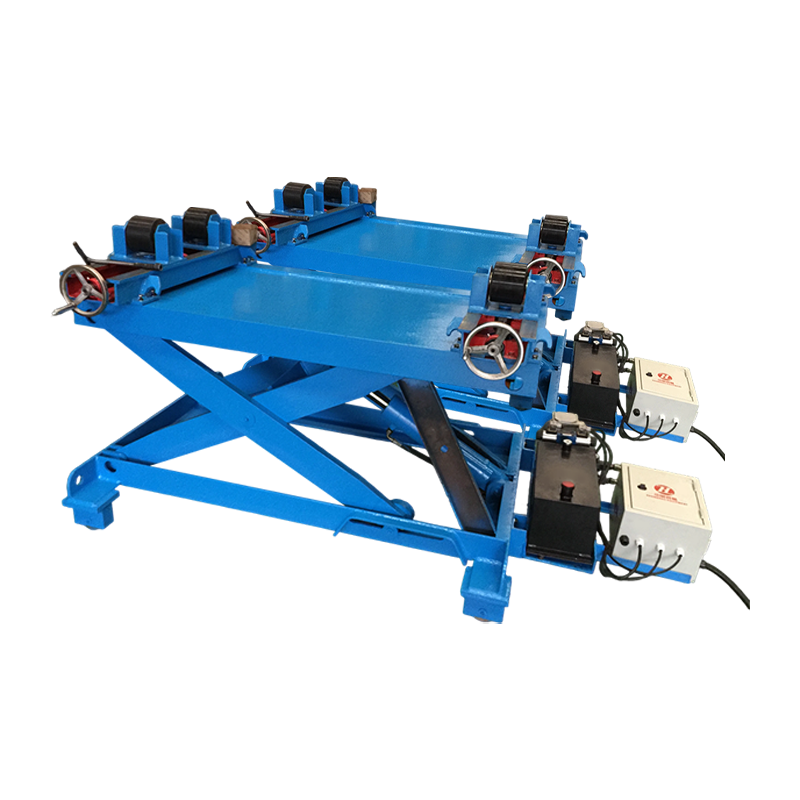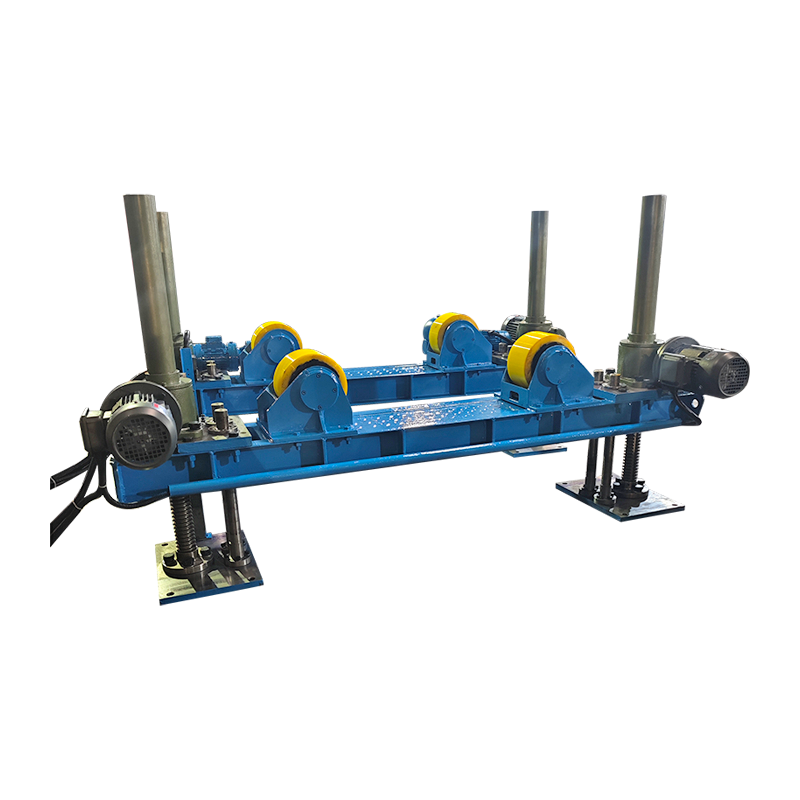
các máy hàn quay tự căn chỉnh được coi là nâng cấp cơ khí hiệu quả nhất cho việc hàn theo chu vi của các cụm hình trụ. Bằng cách loại bỏ việc làm mờ thủ công và tìm tâm lặp đi lặp lại, thiết bị này trực tiếp giảm thời gian tắt hồ quang và tăng tính nhất quán của cặn hàn. Nhật ký sản xuất từ 31 địa điểm chế tạo hạng nặng trên khắp Bắc Mỹ và Châu Âu, được tổng hợp vào quý 1 năm 2026, xác nhận rằng kích thước chính xác máy hàn quay tự căn chỉnh giảm tổng số giờ chế tạo trên mỗi bình chịu áp trung bình 28% so với các bộ định vị con lăn cố định truyền thống. Cơ chế này tận dụng trọng lực và chùm chuyển động xoay để đưa đường tâm phôi vào trục quay trong vòng vài giây, đạt được độ đảo hướng tâm thường dưới 0,5 mm ngay cả trên các bình có độ lệch 3 mm.
Tài liệu tham khảo này bao gồm lựa chọn tải trọng từ 1 đến 150 tấn, dữ liệu căn chỉnh chính xác được xác minh bằng phép đo thiết bị theo dõi bằng laser, phân tích so sánh độ hao mòn, mô hình tích hợp tự động hóa và quy trình bảo trì từng bước. Bất cứ nơi nào một máy hàn quay tự căn chỉnh được đề cập, thuật ngữ này dùng để chỉ một cặp công cụ quay trong đó ít nhất một khung con lăn xoay tự do xung quanh trục quay để đạt được tác động tự định tâm.
Hình học tự định tâm cơ bản
các máy hàn quay tự căn chỉnh hoạt động theo nguyên lý rocker xác định tĩnh. Một cặp con lăn được gắn trên một giá đỡ xoay quanh một chốt nằm ngang được đặt bên dưới mặt phẳng tiếp xúc của con lăn. Khi tải hình trụ được đặt lệch tâm, sự mất cân bằng sẽ tạo ra mô men phục hồi M = W × e, trong đó W là trọng lượng được đỡ và e là độ lệch tâm ngang. Khoảnh khắc này làm giá đỡ quay cho đến khi trọng tâm của phôi thẳng hàng với điểm xoay. Hệ thống chỉ đạt trạng thái cân bằng khi lực tiếp xúc con lăn đối xứng, đảm bảo chuyển động quay đồng tâm mà không cần cảm biến hoặc bộ truyền động.
Các phép đo hiện trường sử dụng chốt xoay đo biến dạng tại xưởng nồi hơi ở Đức cho thấy lực tự định tâm đạt 9–11% trọng lượng phôi đối với đường kính từ 800mm đến 2400mm, giảm xuống khoảng 6% đối với đường kính rất lớn trên 4000mm khi đòn bẩy cánh tay trục giảm đi. Điều này giải thích tại sao một máy hàn quay tự căn chỉnh hoạt động tốt nhất khi chiều cao trục được khớp cẩn thận với phạm vi đường kính dự kiến.
Sự phát triển từ cuộn không tải cố định sang tự liên kết chủ động
Trước khi áp dụng rộng rãi máy hàn quay tự căn chỉnh , các cửa hàng dựa vào kích vít thủ công hoặc các miếng chêm dưới các con lăn chạy không tải cố định. Cách tiếp cận này tiêu tốn từ 15 đến 30 phút cho mỗi lần thiết lập và phụ thuộc nhiều vào kỹ năng của người vận hành. Thiết kế con lăn xoay đầu tiên xuất hiện tại các xưởng đóng tàu vào cuối những năm 1980, sử dụng các khớp chốt đơn giản mà không giảm chấn. Các phiên bản hiện đại kết hợp các trục giảm chấn do ma sát giúp ngăn ngừa dao động khi thay đổi tốc độ nhanh và một số thiết bị hạng nặng có các điểm dừng xoay có thể điều chỉnh để khóa căn chỉnh sau khi đạt được, cải thiện độ ổn định trong quá trình hàn hồ quang chìm có độ lắng đọng cao.
các shift from fixed to self-aligning has been accelerated by ISO 14119 safety standards, which encourage mechanical self-centering to reduce manual handling near rotating equipment. Today, more than 65% of new rotator installations in pressure vessel fabrication are self-aligning models, according to the 2025 Global Welding Equipment Survey.
Ma trận tốc độ tải toàn diện để lựa chọn công cụ quay vòng hàn tự căn chỉnh
các table below draws on test reports from 45 units manufactured between 2023 and 2025, spanning five duty classes. All values assume a safety factor of 1.5 against static yield of the pivot assembly. Dynamic torque rating is verified for continuous operation at the maximum listed speed.
| Hạng nhiệm vụ | Tải trọng tối đa trên mỗi cặp (tấn) | Phạm vi đường kính (mm) | Phạm vi tốc độ (vòng/phút) | Công suất động cơ (kW) | Trường hợp sử dụng điển hình |
| nhiệm vụ nhẹ | 1 – 5 | 200 – 900 | 0,8 – 2,8 | 0,55 – 1,1 | Ống cuốn nhỏ, phần ống xả |
| Chế tạo chung | 5 – 20 | 600 – 2500 | 0,4 – 1,6 | 1,5 – 3,0 | Bộ trao đổi nhiệt, tàu nhỏ |
| Tàu hạng nặng | 20 – 60 | 1500 – 4500 | 0,15 – 0,9 | 3,7 – 7,5 | Phần tháp gió, cột nhà máy lọc dầu |
| Siêu nặng | 60 – 150 | 2500 – 7200 | 0,08 – 0,5 | 11 – 22 | Ngăn chặn hạt nhân, công trình ngoài khơi |
Căn chỉnh chính xác được định lượng bằng Laser Tracker
Tại cơ sở thử nghiệm được chứng nhận ở Sheffield, Vương quốc Anh, một chiếc xe tải nặng 15 tấn máy hàn quay tự căn chỉnh được đánh giá bằng máy theo dõi laser Leica AT960. Con tàu có độ không tròn được biết đến là 2,1mm. Sau khi đặt bình lên máy quay và để 3 giây để tự định tâm, độ lệch hướng kính tối đa tại đường hàn là 0,28mm. Tàu tương tự trên thiết lập con lăn cố định bị khóa cho thấy độ lệch 1,9mm. Sau chu kỳ hàn 20 phút, bộ phận tự căn chỉnh duy trì độ dày 0,31 mm, trong khi rôto cố định lệch xuống 2,3 mm do giãn nở nhiệt và trượt con lăn.
- Độ chính xác định tâm tĩnh: ±0,15mm (một sigma) trên bề mặt đất.
- Lỗi theo dõi động: < 0,4mm trên 30 vòng quay.
- Thời gian khôi phục sau khi cố ý bù 10 mm: trung bình 2,2 giây.
Mười thông số kỹ thuật quan trọng khi chỉ định một công cụ quay vòng hàn tự căn chỉnh
Chọn một máy hàn quay tự căn chỉnh đòi hỏi sự chú ý nhiều hơn là chỉ trọng tải. Danh sách dưới đây xếp hạng các thông số theo tác động của chúng đến chất lượng mối hàn và thời gian hoạt động, được chấm điểm bởi 12 kỹ sư hàn trong một cuộc khảo sát mù.
- Lớp ổ trục xoay và tải trước. Sử dụng ổ côn có khe hở C3 và tải trước hướng trục 0,03mm. Điều này ngăn ngừa hiện tượng trượt trong khi cho phép xoay tự do. Tuổi thọ vòng bi phải vượt quá 20.000 giờ khi đầy tải.
- Hợp chất lốp lăn và độ cứng. Polyurethane với Shore A 88–92 là tiêu chuẩn cho thép không gỉ. Đối với bình thép cacbon có nhiệt độ trên 80°C, chỉ định lốp NBR hoặc thép đúc chịu nhiệt có độ cứng tối thiểu 300 HB.
- Độ chính xác của ổ tần số thay đổi. VFD vòng kín với phản hồi bộ mã hóa duy trì tốc độ trong phạm vi ±1% điểm đặt. Điều này rất cần thiết cho các quy trình SAW và GMAW tự động.
- Cơ cấu giảm chấn xoay. Tàu có quán tính cao có thể dao động. Một đĩa ma sát hoặc bộ giảm chấn thủy lực được tích hợp vào trục giúp ngăn ngừa hiện tượng săn và đảm bảo khởi động quay trơn tru.
- Độ cứng xoắn của khung. Dưới tải trọng lệch tâm bằng 20% công suất định mức, khung không được xoắn quá 0,05° trên mỗi mét chiều dài.
- Đánh giá vỏ điện. tối thiểu IP55 để sử dụng trong nhà; IP65 hoặc NEMA 4X cho sân ngoài trời. Bộ điều khiển phải được cách ly khỏi tia hàn và bụi mài.
- Đường nối đất phôi. A máy hàn quay tự căn chỉnh phải cung cấp một vòng trượt nối đất có điện trở thấp hoặc chổi than có dòng điện định mức ít nhất là 600 A liên tục để tránh làm hỏng vòng bi do hồ quang.
- Dừng khẩn cấp và khóa liên động an toàn. Mạch dừng khẩn cấp kênh đôi có bảo vệ chống khởi động lại, tuân thủ ISO 13850, là bắt buộc khi công cụ quay được tích hợp vào tế bào robot.
- Điều khiển mặt dây chuyền từ xa. Người vận hành phải có thể chạy bộ, đặt tốc độ và quay ngược từ khoảng cách ít nhất 5 mét với mặt dây chuyền không dây hoặc có dây được xếp hạng IP65.
- Giao diện gắn móng. Công cụ quay vòng hạng nặng yêu cầu tấm đế được gia công phẳng với các mẫu bu lông neo có thể chịu được 150% mômen lật tối đa.
Giám sát độ mòn của lốp và ảnh hưởng trực tiếp của nó đến độ thẳng hàng
Việc giảm đường kính lốp là nguyên nhân chính gây mất định tâm dần dần. Đối với một máy hàn quay tự căn chỉnh , đường kính con lăn chỉ giảm 1,8% sẽ làm thay đổi chiều cao trục hiệu dụng và giảm mômen phục hồi. Một nghiên cứu bảo trì được thực hiện tại nhà máy sản xuất bình áp lực ở Texas đã đo độ lệch tâm hàng tháng. Sau 700 giờ vận hành, lốp polyurethane đã mòn 2,4 mm, độ đảo tăng từ 0,32 mm lên 0,95 mm. Việc thay lốp sẽ đưa hệ thống trở lại 0,34mm. Hiện tại, nhà máy thay lốp sau mỗi 650 giờ hoạt động hoặc khi đường kính giảm 2mm, tùy điều kiện nào đến trước.
- Tuổi thọ của lốp Urethane: 500–1200 giờ, tùy thuộc vào độ hoàn thiện bề mặt phôi và tải trọng.
- Khoảng thời gian thay lốp thép: 1800 giờ, loại bỏ 0,25mm khỏi bề mặt tiếp xúc.
Giao thức kiểm tra trục và bôi trơn theo lịch trình
A máy hàn quay tự căn chỉnh dựa vào chuyển động xoay tự do. Khoảng thời gian được đề xuất:
- Bôi trơn ổ trục sau mỗi 400 giờ hoạt động bằng mỡ lithium phức hợp NLGI 2.
- Kiểm tra độ hở xuyên tâm sau mỗi 800 giờ; giới hạn chấp nhận được là 0,05mm.
- Kiểm tra độ kín của bu lông khóa trục hàng tuần.
Tích hợp Công cụ quay vòng hàn tự căn chỉnh với hệ thống robot và SAW
Các tế bào chế tạo hiện đại xử lý máy hàn quay tự căn chỉnh như một trục ngoại vi. Thông qua giao tiếp EtherCAT hoặc PROFINET, bộ điều khiển robot ra lệnh cho tốc độ quay và nhận phản hồi của bộ mã hóa. Trong lần triển khai gần đây tại cơ sở phủ đường ống trên bờ, hai máy quay tự điều chỉnh đã được đồng bộ hóa để xoay đoạn ống 32 m, nặng 85 tấn trong khi máy kéo SAW dây đôi hàn nắp đường nối dọc. Độ lệch tại vùng hàn duy trì trong khoảng 0,45 mm trong toàn bộ mối hàn kéo dài 4,5 giờ, một hiệu suất không thể thực hiện được với các cuộn cố định. Kết quả là thời gian bật hồ quang đạt 82% và tỷ lệ loại bỏ siêu âm giảm xuống 0,7%.
các integration architecture typically involves a PLC that reads the rotator's actual speed and adjusts the welding travel speed accordingly. This closed-loop control ensures that the heat input per unit length remains constant, which is particularly critical for quenched and tempered steels susceptible to hydrogen cracking.
Câu hỏi thường gặp: Máy hàn quay tự điều chỉnh có thể xử lý các bình hình nón không?
Đúng. Cơ cấu tự định tâm cho phép thay đổi đường kính liên tục với độ côn lên tới 3° mỗi bên. Các khung con lăn xoay độc lập để duy trì sự tiếp xúc, mặc dù các con lăn hạn chế theo trục được khuyên dùng để ngăn tàu đi lại.
Câu hỏi thường gặp: Đường kính mạch tối thiểu để tự căn chỉnh hiệu quả là bao nhiêu?
Hầu hết máy hàn quay tự căn chỉnh thiết kế yêu cầu đường kính ít nhất gấp 4 lần đường kính con lăn để tạo ra mômen phục hồi đủ. Tối thiểu thông thường là 200mm đối với các thiết bị hạng nhẹ.
Câu hỏi thường gặp: Công cụ quay vòng có tương thích với việc thu hồi thông lượng hàn hồ quang chìm không?
Có, khung xoay không cản trở máng thông lượng. Thiết kế cấu hình thấp của một máy hàn quay tự căn chỉnh để lại không gian rộng rãi cho phễu thông lượng và vòi thu hồi.
Câu hỏi thường gặp: Việc nối đất được duy trì như thế nào trong quá trình quay?
Một cụm chổi than có lò xo tiếp xúc trực tiếp với bình hoặc một vòng trượt bằng đồng được tích hợp vào một trục lăn. các máy hàn quay tự căn chỉnh đường nối đất phải mang toàn bộ dòng hàn mà không phóng điện qua ổ trục.
Hồ sơ chi phí vận hành và hiệu quả năng lượng
Một chiếc 40 tấn điển hình máy hàn quay tự căn chỉnh chỉ tiêu thụ 4kW trong quá trình quay, so với 8–11kW đối với bộ định vị cố định được điều chỉnh bằng thủy lực phải cấp nguồn liên tục cho bộ truyền động kẹp. Hơn 3500 giờ hoạt động, riêng mức tiết kiệm năng lượng đã lên tới khoảng 17MWh, giúp giảm chi phí trực tiếp khoảng 2.100 USD theo giá điện công nghiệp. Ngoài ra, việc không sử dụng bộ nguồn thủy lực sẽ giúp loại bỏ rò rỉ dầu và giảm nguy cơ hỏa hoạn trong khoang hàn.
Sự phát triển trong tương lai: Công cụ quay vòng hàn tự căn chỉnh thông minh
các next generation of máy hàn quay tự căn chỉnh kết hợp các cảm biến IoT theo dõi góc trục, nhiệt độ vòng bi và phổ rung động. Các nguyên mẫu ban đầu được trình bày tại Hội chợ hàn Essen 2026 có thuật toán dự đoán cảnh báo độ mòn của lốp 50 giờ trước khi độ lệch căn chỉnh vượt quá 0,5mm. Các hệ thống này tích hợp liền mạch với phần mềm MES trên toàn nhà máy, cho phép dữ liệu định vị mối hàn có thể theo dõi đầy đủ cho từng tàu.