Các nhà chế tạo thép và kỹ sư kết cấu gặp phải một thách thức chung: bản vẽ yêu cầu W10x30 nhưng độ sâu chùm tia thực tế không phải là 10 inch. Hoặc một dự án chỉ định H 300x300, tuy nhiên bảng dữ liệu vật liệu có sẵn liệt kê bốn thông số độ dày riêng biệt. Biết cách diễn giải kích thước chùm tia H có nghĩa là vượt ra ngoài phép đo chiều cao đơn giản. Nó đòi hỏi phải hiểu quy ước đặt tên, sự khác biệt giữa kích thước danh nghĩa và kích thước thực tế cũng như kích thước mặt bích và bản bụng ảnh hưởng trực tiếp như thế nào đến việc chuẩn bị hàn và lựa chọn thiết bị. Hướng dẫn này phân tích từng lớp đó từ góc độ sẵn sàng chế tạo và hàn, không có chất độn và không có dữ liệu nào không thể được xác minh dựa trên các cấu hình tiêu chuẩn.
Tia H là gì? Hiểu mặt cắt ngang
Dầm H là một thành phần kết cấu thép có mặt cắt ngang giống chữ H viết hoa. Logic chịu tải rất đơn giản. Hai tấm nằm ngang, gọi là mặt bích, được định vị để chống lại mô men uốn. Việc đặt phần lớn thép cách xa trục trung hòa sẽ làm tăng mô men quán tính của tiết diện, khiến nó có hiệu quả cao trong các ứng dụng dầm. Tấm thẳng đứng nối các mặt bích, bản bụng chịu lực cắt và giữ cho các mặt bích thẳng hàng. Sự phân tách vai trò này là lý do tại sao cùng một trọng lượng của thép được định hình thành hình chữ H có thể chịu tải trọng lớn hơn đáng kể so với thanh hình chữ nhật đặc.
Hầu hết các dầm chữ H trong các ứng dụng kết cấu đều được cán nóng từ thép cacbon. Ở Bắc Mỹ, đặc điểm kỹ thuật vật liệu chủ yếu là ASTM A992 đối với hình dạng mặt bích rộng, có giới hạn chảy tối thiểu là 50 ksi. ASTM A36 cũng được sử dụng, đặc biệt khi ưu tiên khả năng hàn và kết nối tiêu chuẩn hóa. Thị trường châu Âu và châu Á có các cấp độ riêng, nhưng nguyên tắc luyện kim cốt lõi là nhất quán: mặt cắt hình chữ H mang lại tỷ lệ cường độ trên trọng lượng tốt nhất cho cột và dầm trong các tòa nhà nhiều tầng, cầu và khung công nghiệp.
Cách đọc ký hiệu kích thước dầm chữ H
Ký hiệu như W10x30 là một mã nhỏ gọn cho người chế tạo biết nhanh ba điều. Chữ cái xác định họ hồ sơ, số đầu tiên cho biết độ sâu danh nghĩa tính bằng inch và số thứ hai là trọng lượng tính bằng pound trên mỗi foot tuyến tính. Nhưng độ sâu danh nghĩa là một giá trị gần đúng dùng để đánh dấu chứ không phải là thước đo. W10x30 thường có độ sâu thực tế khoảng 10,47 inch. Dựa vào số danh định để lắp mà không kiểm tra kích thước thực tế có thể gây ra hiện tượng lệch khớp nối trên đường hàn.
Việc chỉ định số liệu tuân theo một logic khác. Dầm được đánh dấu W 250 x 100 có nghĩa là độ sâu danh nghĩa là 250 mm và chiều rộng mặt bích là 100 mm. Các tiêu chuẩn toàn cầu khác sử dụng tốc ký riêng của họ. Hồ sơ châu Âu sử dụng chuỗi HEA, HEB và HEM, trong đó số sau các chữ cái biểu thị chiều cao danh nghĩa tính bằng milimét; Dầm chữ H Nhật Bản thường được chỉ định trực tiếp bởi chiều cao bản web và chiều rộng mặt bích, chẳng hạn như H 100x100. Bài học quan trọng đối với bất kỳ ai làm việc với các bản vẽ thép nhập khẩu là luôn xác nhận tiêu chuẩn đặt tên nào được áp dụng trước khi cắt hoặc thiết lập trình tự hàn tự động. "W250" trong ngữ cảnh hệ mét không giống chùm tia với W10 trong ngữ cảnh hệ đo lường Anh, ngay cả khi số học từ milimet đến inch có vẻ gần giống nhau.
Kích thước chùm tia H: Thông số chính và phạm vi kích thước điển hình
Khi chứng chỉ của nhà máy liệt kê bốn giá trị kích thước cho một biên dạng dầm đơn, mỗi giá trị có một ý nghĩa riêng biệt đối với nhà chế tạo. Bốn tham số là:
- Độ sâu mặt cắt (d): Chiều cao tổng thể của dầm, từ mặt ngoài của mặt bích này đến mặt ngoài của mặt bích kia.
- Chiều rộng mặt bích (bf): Chiều rộng của mỗi tấm mặt bích.
- Độ dày của web (tw): Độ dày của tấm web dọc.
- Độ dày mặt bích (tf): Độ dày của mỗi tấm mặt bích ngang.
Dầm H theo hệ mét thường có chiều cao từ 100 mm đến 1000 mm, với chiều rộng mặt bích thay đổi từ khoảng 100 mm đến hơn 300 mm. Để minh họa cách các số này tập hợp trong sử dụng thực tế:
Ví dụ về chùm tia H hệ mét điển hình. Đơn vị trọng lượng và các đặc tính của mặt cắt như mô men quán tính có sẵn trong tiêu chuẩn ASTM A6 hoặc các tiêu chuẩn quốc gia tương đương; chỉ có dữ liệu kích thước mang tính biểu thị được hiển thị ở đây để luyện đọc. | Chỉ định hồ sơ | Xấp xỉ. Chiều cao (mm) | Xấp xỉ. Chiều rộng (mm) | Xấp xỉ. Web dày (mm) | Xấp xỉ. Mặt bích dày (mm) |
| H 200 x 200 | 200 | 200 | 8 | 12 |
| H 300 x 300 | 300 | 300 | 10 | 15 |
| H 400 x 300 | 400 | 300 | 10 | 16 |
Sẽ rất hữu ích nếu so sánh những con số này với các hình chữ W có mặt bích rộng, có xu hướng có hình dáng mảnh mai hơn. Nhiều hình chữ W có chiều rộng mặt bích nhỏ hơn đáng kể so với chiều sâu tiết diện, trong khi dầm chữ H thường có mặt cắt ngang hình vuông nơi chiều sâu và chiều rộng bằng hoặc gần bằng nhau. Sự khác biệt hình học này không phải là mỹ phẩm. Mặt bích rộng hơn, dày hơn của dầm chữ H mang lại khả năng chịu lực dọc trục lớn hơn, khiến nó trở thành lựa chọn phổ biến cho cột và cọc chịu lực. Hình chữ W thường hiệu quả hơn trong các ứng dụng uốn thuần túy trong đó độ sâu của bản bụng cung cấp đòn bẩy chống lại ứng suất uốn. Các nhà chế tạo nên lưu ý rằng các phần nặng hơn, dày hơn sẽ yêu cầu quản lý nhiệt đầu vào cẩn thận hơn trong quá trình hàn.
Chùm H so với Chùm I so với Chùm W: Kích thước tạo ra sự khác biệt gì?
Sử dụng dầm H, dầm I và dầm W làm thuật ngữ có thể hoán đổi cho nhau là thói quen phổ biến nhưng tốn kém trong các xưởng chế tạo. Sự khác biệt về kích thước dẫn đến các đường dẫn tải khác nhau, các chi tiết mối hàn khác nhau và các yêu cầu xử lý khác nhau. Dầm chữ I, được gọi chính xác là hình chữ S theo tiêu chuẩn Mỹ, có mặt bích thon. Mặt bích bên trong có độ dốc xấp xỉ tỷ lệ 2:12, nghĩa là độ dày không đổi trên chiều rộng mặt bích. Dầm W, hay dầm mặt bích rộng, có mặt bích bên trong và bên ngoài song song. Dầm chữ H cũng có các mặt bích song song, nhưng chiều rộng mặt bích thường bằng hoặc gần với độ sâu của mặt cắt và độ dày của bản bụng thường nặng hơn so với độ dày của mặt bích so với hình chữ W.
Những chữ ký chiều này dẫn đến các mẫu ứng dụng riêng biệt.
- Dầm chữ H (cọc chịu lực): Các biên dạng dày, vuông được thiết kế để chịu tải trọng thẳng đứng lớn và áp lực đất ngang trong nền móng sâu. Chiều rộng và chiều sâu mặt bích bằng nhau mang lại sự ổn định chống lại sự oằn.
- Dầm W (mặt bích rộng): Công việc chính của khung thép. Sự cân bằng giữa chiều rộng mặt bích và chiều sâu bản bụng mang lại khả năng chống uốn hiệu quả cho dầm và dầm trong các tòa nhà và cầu.
- Dầm chữ S (dầm chữ I tiêu chuẩn): Mặt bích thon và biên dạng hẹp hơn; vẫn được tìm thấy trong các công trình xây dựng cũ và trong các ứng dụng mà độ sâu chùm tia là đòn bẩy cấu trúc chính.
Trên danh sách cắt hoặc bản đồ mối hàn, việc gọi cọc chịu lực HP là dầm chữ I có thể dẫn đến việc chuẩn bị cạnh không chính xác. Mặt bích côn của hình chữ S yêu cầu góc vát khác với mặt bích song song của hình chữ W. Việc chỉ định ký hiệu ASTM chính xác là một hành động nhỏ nhưng có hậu quả lớn về mặt chất lượng lắp đặt khớp nối.
Kích thước dầm H ảnh hưởng như thế nào đến hàn và chế tạo
Khi phần dầm trở nên lớn hơn và nặng hơn, quá trình hàn chuyển từ công việc thủ công đơn giản sang quản lý nhiệt được thiết kế. Phần H 150x150 nhẹ thường có thể được hàn bằng một rãnh phi lê hoặc rãnh xuyên một phần và gia nhiệt trước ở mức tối thiểu, miễn là nhiệt độ tại xưởng và điều kiện kim loại cơ bản đáp ứng quy định. Khi cùng một xưởng xử lý cột H 400x400 với độ dày mặt bích gần 40 mm, kỹ thuật hàn sẽ thay đổi.
Biến đầu tiên là sự chuẩn bị chung. Mặt bích dày đòi hỏi phải có rãnh vát hoặc rãnh chữ J để đạt được độ xuyên thấu hoàn toàn tại điểm nối mặt bích với mặt bích hoặc mặt bích với tấm cuối. Một nguyên tắc chung trong các xưởng kết cấu: khi mặt bích vượt quá khoảng 20 mm, rãnh vát đơn sẽ trở thành mặc định trừ khi chi tiết xuyên qua mối nối một phần đã được kỹ sư phê duyệt rõ ràng. Tương tự, mối nối chữ T từ mặt bích trong dầm lắp ghép được hưởng lợi từ một rãnh đã được chuẩn bị sẵn và thường là một Hàn hồ quang chìm (SAW) quá trình cho đường may dọc dài.
Việc làm nóng sơ bộ và kiểm soát nhiệt độ giữa các đường trở thành bắt buộc. Phần kết hợp ở kết nối nhiều đường càng dày thì hiệu ứng tản nhiệt càng lớn và nguy cơ nứt do hydro gây ra càng cao. Một nhà chế tạo có thể thấy yêu cầu làm nóng trước là 150°F đối với mặt bích 25 mm, tăng lên 300°F hoặc hơn đối với mặt bích 50 mm, tùy thuộc vào lượng cacbon tương đương và quy tắc hàn hiện hành.
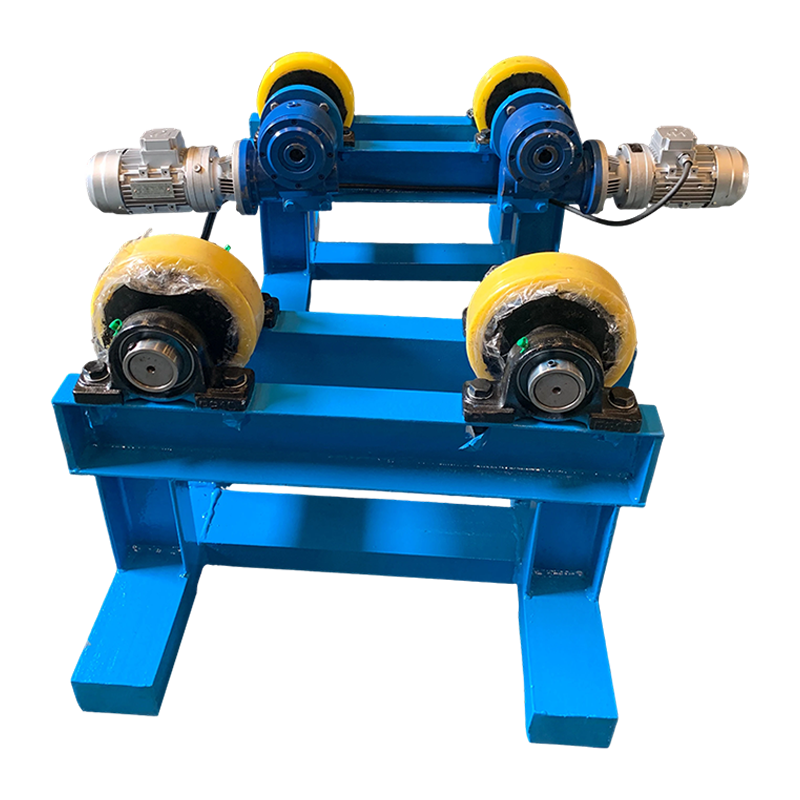
Trọng lượng của dầm tạo ra thách thức xử lý ảnh hưởng trực tiếp đến chất lượng mối hàn. Một đoạn cột H 350x350 có thể vượt quá 100 kg mỗi mét. Hàn các vật liệu tăng cứng hoặc tấm đế lên một phần như vậy mà không có chuyển động quay cơ học có nghĩa là hàn lệch vị trí, tốc độ hàn chậm hơn và dễ bị khuyết tật hơn. Đây là nơi một bộ định vị hàn để định vị phôi chính xác giải quyết hai vấn đề cùng một lúc: nó quay chùm tia để thợ hàn có thể duy trì vị trí phẳng, hướng xuống và nó giữ chặt phôi nặng khỏi chuyển động vô tình. Đối với các phần hình trụ hoặc bể gắn vào khung dầm chữ H, máy hàn quay cho phôi hình trụ nặng cung cấp khả năng xoay liên tục và căn chỉnh tuyến tính, giữ cung ở vị trí 1G tối ưu.
 Nhà sản xuất, công ty định vị hàn thông thường Công ty TNHH Công nghệ Công nghiệp nặng Vô Tích WeldNice là nhà sản xuất và công ty Định vị hàn thông thường của Trung Quốc, hỗ trợ tùy chỉnh... Xem sản phẩm →
Trình tự lắp ráp chùm tia H cũng có vấn đề. Trong dây chuyền sản xuất dầm chữ H điển hình, bản bụng trước tiên được gắn vào một mặt bích, sau đó mặt bích thứ hai được thêm vào. Nếu bản bụng không vuông góc hoàn toàn hoặc nếu các mặt bích không song song sau khi dán, thì quy trình SAW tiếp theo sẽ gặp khó khăn với độ dài cung không nhất quán và độ xuyên thấu thay đổi. Dầm càng lớn thì việc lắp ghép ban đầu càng quan trọng và tải trọng lên các thiết bị cố định tự căn chỉnh càng nặng.
Chọn kích thước dầm chữ H phù hợp: Những cân nhắc thực tế
Việc cất cánh kết cấu thép không thể được hoàn thành bằng cách chọn một hình dạng chỉ đáp ứng yêu cầu về mô đun tiết diện tối thiểu trên giấy. Năng lực của nhà chế tạo định hình phạm vi kích thước khả thi về mặt kinh tế cũng giống như nhu cầu về kết cấu. Ba bộ lọc thực tế được áp dụng theo thứ tự này.
1. Nhu cầu cơ cấu. Dầm phải chịu được mômen uốn, lực cắt và tải trọng dọc trục tác dụng, có xét đến điều kiện nhịp và giằng. Đây là trách nhiệm của kỹ sư. Đầu ra là mô đun tiết diện đàn hồi cần thiết, mômen quán tính hoặc diện tích mặt cắt ngang, giúp thu hẹp phạm vi lựa chọn ở một số ít hồ sơ ứng viên.
2. Các ràng buộc về kích thước. Chiều cao trần kiến trúc trên dầm, khoảng hở kết nối ở mặt cột và khả năng tiếp cận để siết chặt bu lông hoặc hàn hiện trường sẽ loại bỏ nhiều biên dạng phù hợp khác. Hình chữ W sâu và hẹp có thể mang lại độ bền phù hợp nhưng lại xâm phạm vào không gian sàn cơ khí. Đây là nơi dầm chữ H có tỷ lệ chiều sâu trên chiều rộng nhỏ gọn hơn có thể được ưu tiên làm tiết diện cột mặc dù trọng lượng trên mỗi mét cao hơn.
3. Thực tế chế tạo và hàn. Đây là bộ lọc thường bị bỏ qua ở giai đoạn ngân sách. Nếu dầm được chọn nặng 200 kg/m thì xưởng cần cần cẩu, máy quay và máy thao tác có kích thước phù hợp. Nếu mặt bích dày 50 mm, xưởng cần có quy trình hàn được chứng nhận cho độ dày đó và đủ công suất SAW. Việc chọn chùm tia vượt quá khả năng xử lý hoặc hàn của xưởng sẽ buộc phải thuê thầu phụ tốn kém hoặc lắp đặt thủ công các phần nặng một cách nguy hiểm. Trong xây dựng kết cấu thép, việc lập kế hoạch trước khi xây dựng kỹ lưỡng kỹ thuật hàn trong kết cấu thép có thể tránh được sự chậm trễ tốn kém trước khi đặt hàng một chùm tia.
Thiết bị hàn dầm chữ H: Kết hợp máy với kích thước
Hàn thủ công các chùm tia sáng ngắn là một công việc đòi hỏi kỹ năng. Hàn dầm H dài 12 mét, sâu 600 mm với các mối nối xuyên thấu hoàn toàn là một nhiệm vụ kỹ thuật phụ thuộc vào máy móc. Kích thước chùm tia quyết định công cụ tự động hóa nào không thể thương lượng được.
Các đường nối mặt bích theo chiều dọc được hưởng lợi từ một cột hàn và bùng nổ thiết lập kết hợp với máy kéo SAW. Cột cung cấp khả năng điều chỉnh theo chiều dọc cho các độ sâu chùm tia khác nhau, trong khi cần di chuyển theo chiều ngang, giữ cho ngọn đuốc ở giữa khớp nối. Cố gắng hàn cùng một đường may bằng súng bán tự động cầm tay sẽ dẫn đến hiện tượng lệch hồ quang, tốc độ di chuyển không nhất quán và các khuyết tật liên quan đến mỏi trên đường chạy 12 mét. Khi quá trình này được lên kế hoạch, hệ thống hàn tự động và máy hàn tạo thành xương sống của một chương trình chất lượng mối hàn có thể lặp lại và được ghi lại.
 Nhà cung cấp máy hàn, cột hàn và cần hàn tự động Công ty TNHH Công nghệ Công nghiệp nặng Vô Tích WeldNice là nhà cung cấp máy thao tác hàn hàn Trung Quốc và bán buôn cột hàn & hệ số bùng nổ... Xem sản phẩm →
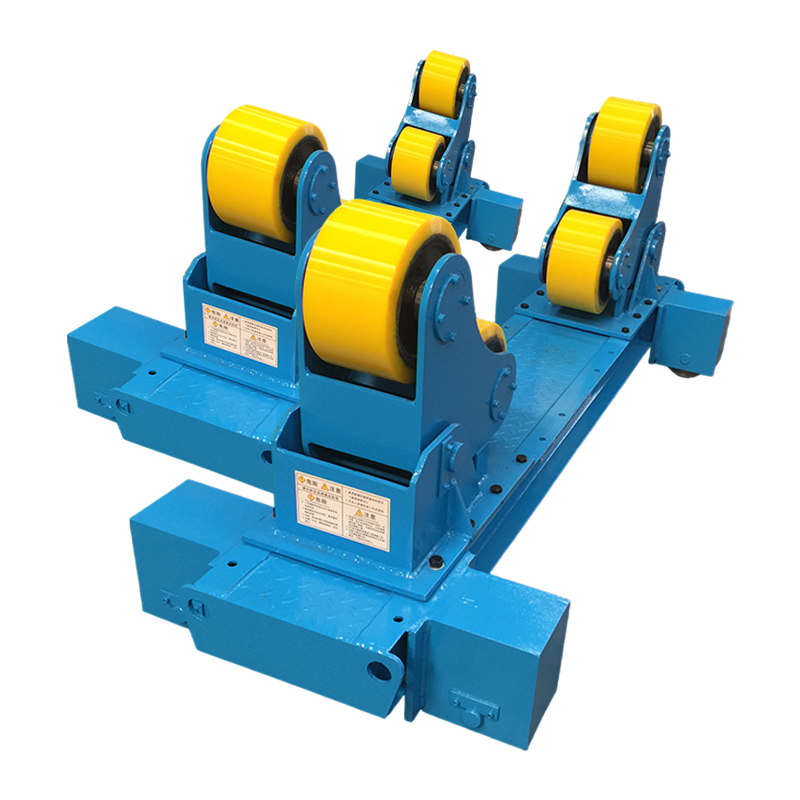
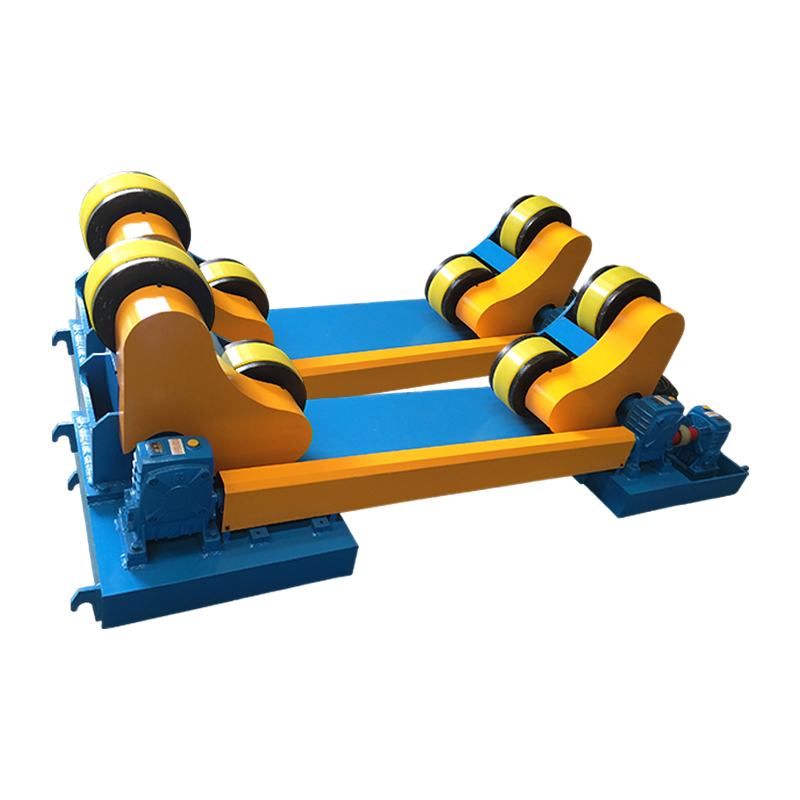
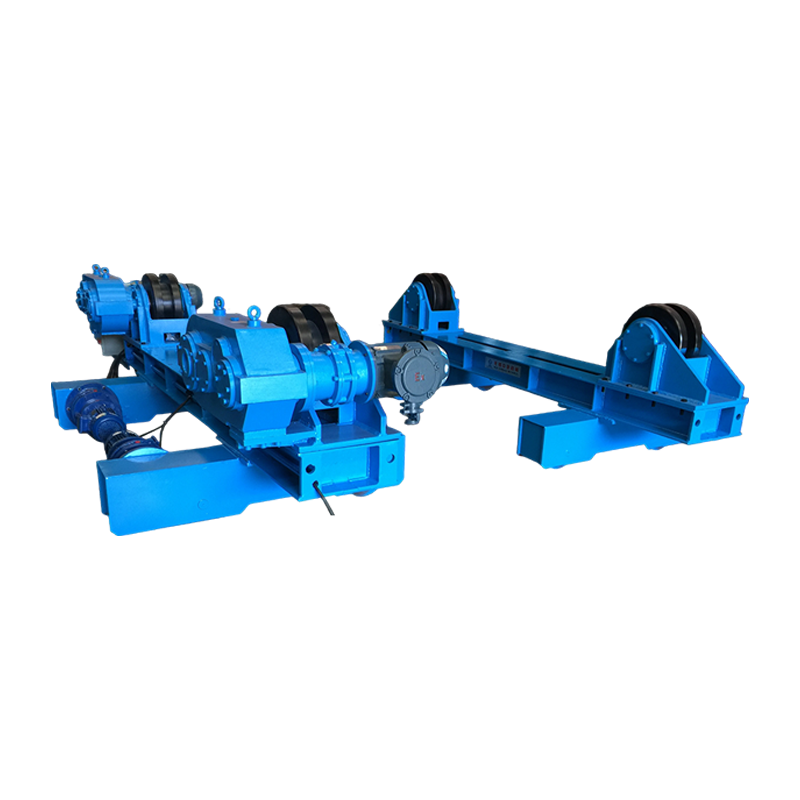
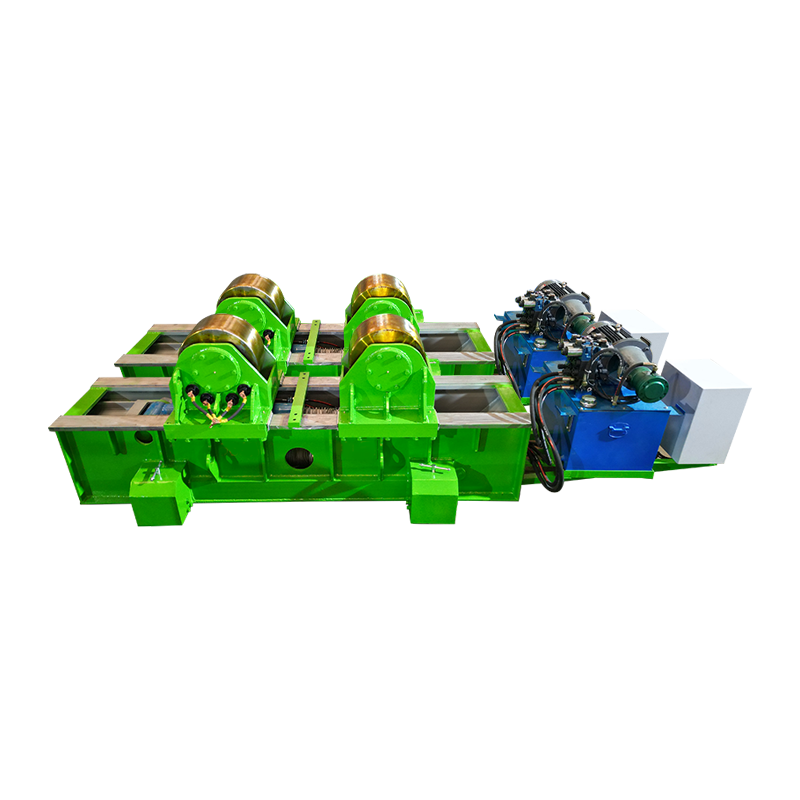
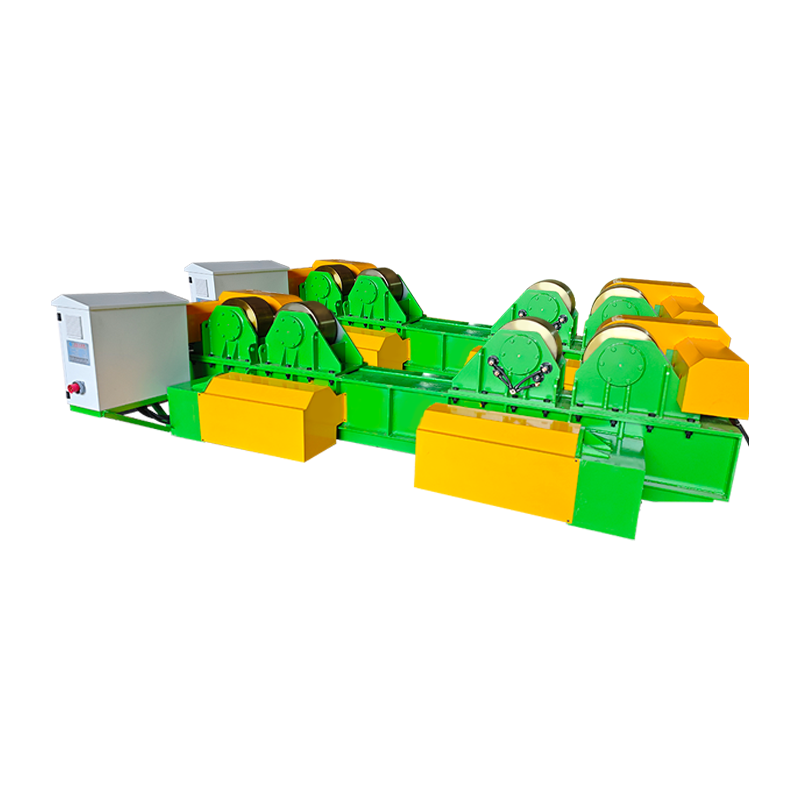
Xoay chùm tia giữa các lần truyền là một yêu cầu định hướng kích thước khác. Bộ mâm xoay hàn tự căn chỉnh cho phép quay toàn bộ cụm dầm để người thợ hàn có thể giữ mối nối ở vị trí phẳng hoặc nằm ngang. Dầm càng nặng thì việc căn chỉnh cuộn và mô-men truyền động càng quan trọng. Công cụ quay hàn tự điều chỉnh để xoay dầm và ống điều chỉnh theo các độ rộng chùm khác nhau và duy trì áp suất tiếp xúc ổn định, ngăn ngừa trượt trong quá trình hàn.
 Các nhà sản xuất, công ty Công cụ quay vòng hàn tự căn chỉnh tùy chỉnh Công ty TNHH Công nghệ Công nghiệp nặng Vô Tích WeldNice là nhà sản xuất máy quay hàn tự căn chỉnh và công ty công ty máy quay hàn tự căn chỉnh, ... Xem sản phẩm →
Chiến lược sản xuất thay đổi theo quy mô lô. Một phân xưởng gia công xử lý năm kích thước dầm khác nhau trong một tuần cần có thiết bị linh hoạt: khung quay có thể điều chỉnh, bộ định vị có khả năng điều khiển tốc độ thay đổi và cần cột dạng mô-đun có thể được trang bị lại nhanh chóng. Dây chuyền sản xuất dầm chữ H chuyên dụng, dài hàng nghìn mét có cùng kích thước, có thể đảm bảo độ sâu dụng cụ cố định, hệ thống băng tải chuyên dụng và các trạm hồ quang chìm nội tuyến. Sai lầm phổ biến là mua dây chuyền chuyên dụng cho công việc theo lô hỗn hợp hoặc mong muốn thao tác thủ công để xử lý các dầm có trọng tải nhất định. Ngưỡng mà việc lật thủ công trở nên không an toàn và kém hiệu quả thường là khoảng 500 đến 800 kg trọng lượng phôi, mà nhiều phần H cỡ trung bình có thể đạt tới với chiều dài trên 3 mét.
Việc lập kế hoạch thông số kỹ thuật của thiết bị hàn đồng thời với việc lựa chọn kích thước dầm cuối cùng sẽ khép lại một vòng lặp mà nhiều lịch trình dự án vẫn để ngỏ cho đến khi thép đến bãi. Khi biết kích thước chùm tia, phạm vi tiếp cận của máy hàn, công suất máy quay và đầu ra nguồn điện cần thiết có thể được chỉ định với độ chính xác thay vì phỏng đoán. Đó là thời điểm hình dạng cấu trúc trở thành một kế hoạch chế tạo.