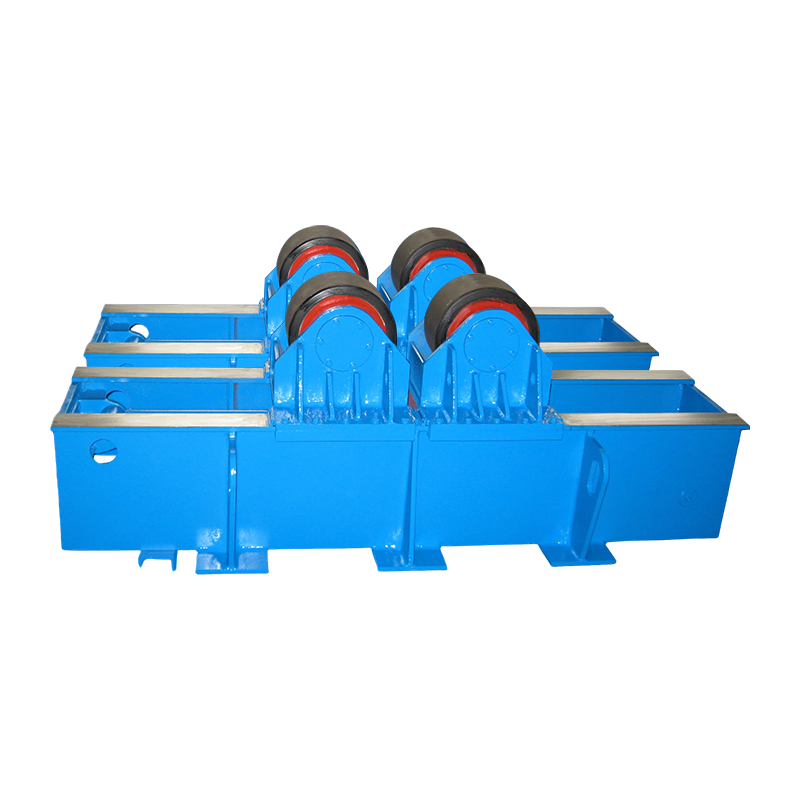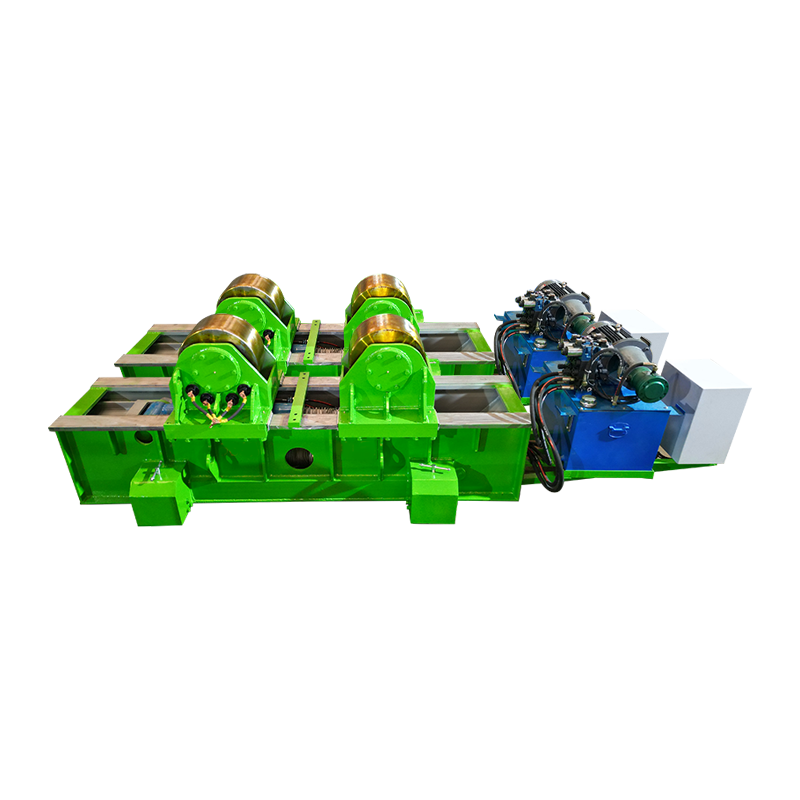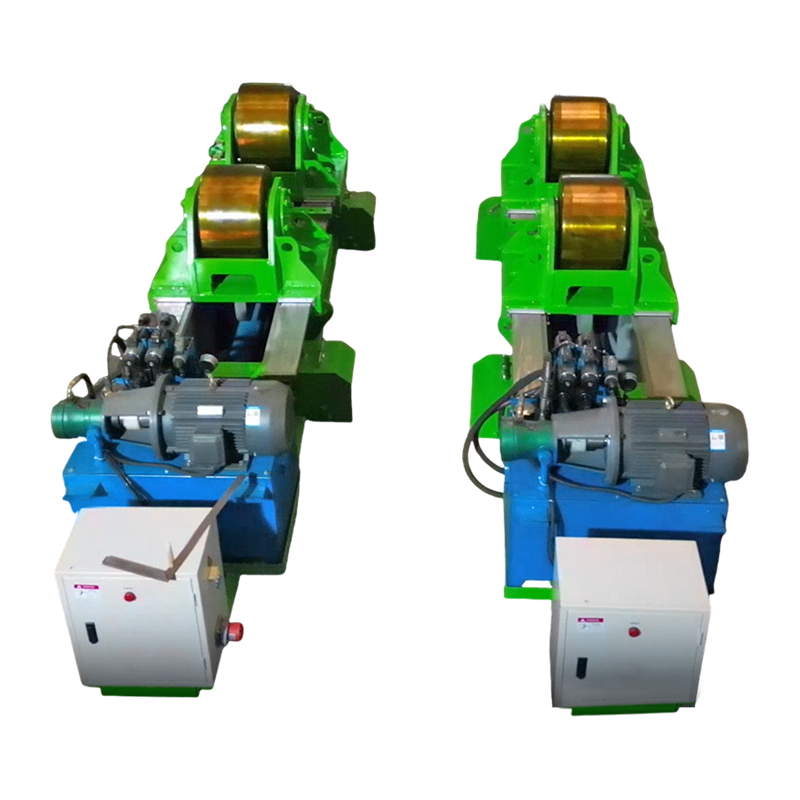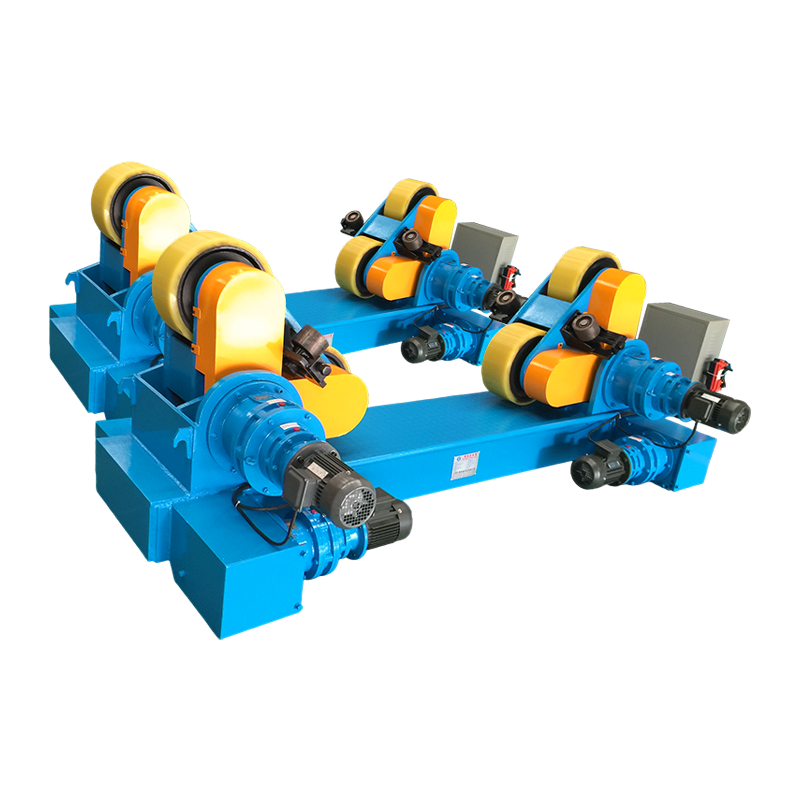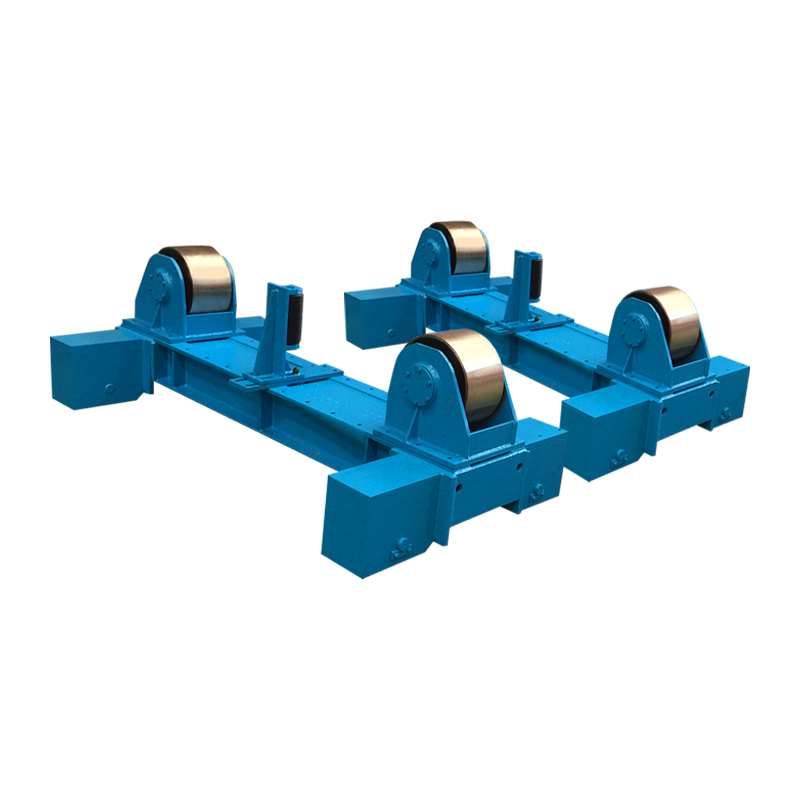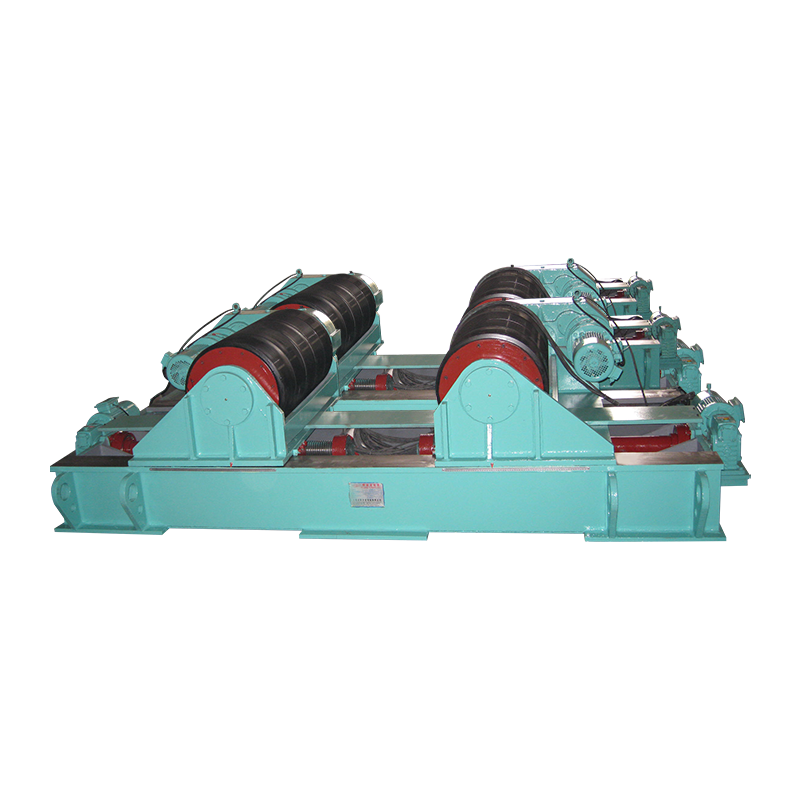
A máy hàn ống quay quay phôi hình trụ dưới mỏ hàn, tự động duy trì tốc độ di chuyển lý tưởng cho mỗi lần hàn. Theo một cuộc khảo sát năng suất năm 2023 của Hiệp hội các nhà chế tạo và sản xuất, chỉ một lần nâng cấp này có thể đẩy thời gian bật hồ quang từ dưới 20% lên hơn 60% và tăng tỷ lệ lắng đọng lên tới 300%. Các cửa hàng áp dụng chế độ xoay bằng động cơ luôn báo cáo ít lỗi hơn, ít phải làm lại hơn và thu hồi vốn đầu tư nhanh chóng.
Mở khóa tốc độ và tính nhất quán với Công cụ quay vòng hàn ống
Việc sử dụng công cụ quay vòng hàn ống giúp giảm thời gian chu kỳ bằng cách tự động hóa quá trình quay, cho phép thực hiện các mối hàn nhiều lượt liên tục mà không cần phải định vị lại người vận hành. Trong quá trình cán ống thủ công, thợ hàn thường dừng lại sau mỗi vài phút để định vị lại phôi, điều này làm đứt gãy hồ quang và giảm thời gian hàn thực tế. Dữ liệu từ Sổ tay hàn của Hiệp hội hàn Hoa Kỳ chỉ ra rằng việc tiện thủ công thường giới hạn thời gian bật hồ quang ở mức 15–25% số giờ ca. Khi một máy hàn ống quay tiếp quản, thời gian hồ quang thường xuyên vượt quá 60%, nghĩa là kim loại mối hàn được lắng đọng nhiều hơn trong mỗi ca mà không làm tăng giờ lao động.
Tác động đến tốc độ di chuyển có thể đo lường được như nhau. Mối nối ống 40 lịch trình 12 inch tiêu chuẩn cần 35 phút lăn thủ công có thể được hoàn thành trong khoảng 12 phút với công cụ quay được đặt ở tốc độ 250 mm/phút. Hơn một tuần sản xuất hai ca, sự khác biệt đó dẫn đến hàng trăm khớp nối được hoàn thiện thêm. Những số liệu này phù hợp với báo cáo điểm chuẩn năm 2023 của Hiệp hội Nhà chế tạo & Nhà sản xuất, cho thấy các cửa hàng tàu cỡ trung bình sử dụng máy quay hàn đã cải thiện hiệu quả tổng thể của thiết bị thêm 28% trong quý đầu tiên triển khai.
Khả năng tải phù hợp và đường kính ống: So sánh trực tiếp
Xếp hạng tải trọng trực tiếp xác định công việc nào mà công cụ quay có thể xử lý và vượt quá giới hạn này sẽ dẫn đến cháy động cơ hoặc hết hướng tâm quá mức. Mỗi máy hàn ống quay được thiết kế xung quanh một phạm vi trọng lượng và đường bao đường kính cụ thể. Một bộ nặng 1 tấn có thể xử lý các ống 2–12 inch, trong khi bộ 20 tấn xử lý các bình có đường kính trên 60 inch. Việc chọn một máy quay có công suất vượt quá ít nhất 25% so với phôi nặng nhất theo kế hoạch sẽ kéo dài tuổi thọ sử dụng và duy trì độ chính xác khi quay.
| Khả năng chịu tải (tấn) | Phạm vi đường kính ống điển hình (inch) | Công suất động cơ (kW) | Tốc độ quay tối đa (trong/phút) |
|---|---|---|---|
| 1 | 2 – 12 | 0.37 | 190 |
| 3 | 4 – 24 | 0.75 | 250 |
| 5 | 6 – 36 | 1.1 | 300 |
| 10 | 12 – 48 | 2.2 | 380 |
| 20 | 24 – 72 | 3.7 | 450 |
A máy hàn ống quay định mức 5 tấn có thể xử lý ống 36 inch có thành dày 0,5 inch, với điều kiện trọng lượng phôi không vượt quá 10.000 lb. Vượt quá giới hạn tải sẽ gây ra hiện tượng trượt giữa các con lăn dẫn động và bề mặt ống, dẫn đến tốc độ quay không đều và các khuyết tật mối hàn như biên dạng hạt so le. Nhiều nhà chế tạo giữ một bộ 1 tấn cho đường ống có lỗ khoan nhỏ và một bộ 10 tấn riêng cho bình chịu áp lực để tránh quá tải.
Tự căn chỉnh so với Công cụ quay vòng thông thường: Thiết kế nào phù hợp với quy trình làm việc của bạn
Công cụ quay vòng tự điều chỉnh tự động bù đắp cho sự thay đổi đường kính, giảm thời gian thiết lập tới 50% trong sản xuất hàng loạt hỗn hợp. Một thông lệ máy hàn ống quay sử dụng các bánh xe cố định có khoảng cách phải được điều chỉnh thủ công cho từng đường kính ống. Ngược lại, mô hình tự căn chỉnh sẽ xoay các con lăn sao cho chúng phù hợp với phôi ngay khi nó được hạ xuống vị trí. Sự thích ứng cơ học này giúp loại bỏ nhu cầu định vị thử và sai.
Công cụ quay vòng cố định thông thường
- Chi phí mua thấp hơn, thường thấp hơn 20–30% so với thiết bị tự căn chỉnh
- Cần điều chỉnh thủ công cho mỗi lần thay đổi đường kính
- Lý tưởng cho việc sử dụng các cuộn ống giống hệt nhau trong thời gian dài
- Thủ tục thay thế con lăn đơn giản hơn
- Khung cơ sở nặng hơn thường chịu được khả năng xử lý khó khăn hơn
Công cụ quay ống hàn tự căn chỉnh
- Tự động kẹp ống từ 2” đến đường kính tối đa
- Quá trình thiết lập chỉ mất vài giây, giảm một nửa thời gian chuyển đổi
- Tiếp xúc con lăn nhất quán làm giảm độ lệch dưới 0,02 inch
- Thực hiện tốt trong chế tạo hỗn hợp cao, khối lượng thấp
- Đầu tư ban đầu cao hơn nhưng ROI trong vòng 6–8 tháng ở các cửa hàng việc làm thông thường
Trong một nghiên cứu so sánh về thời gian trên sáu cơ sở chế tạo, một thiết bị tự sắp xếp máy hàn ống quay tiết kiệm trung bình 11 phút cho mỗi lần thiết lập khi chuyển đổi giữa ống 8 inch và 20 inch. Hơn 50 lần thay đổi mỗi tuần, thời gian tiết kiệm được lên tới hơn 9 giờ khả dụng hồ quang bổ sung, đủ để hàn thêm 15–20 mối nối có lỗ khoan trung bình.
Tăng chất lượng mối hàn: Giảm khuyết tật bằng cách xoay ổn định
Xoay ổn định làm giảm đáng kể các khuyết tật mối hàn như thiếu sự nóng chảy và vết cắt, với các nghiên cứu cho thấy tỷ lệ làm lại giảm tới 40%. Khi một máy hàn ống quay duy trì tốc độ bề mặt không đổi, hồ quang hàn vẫn ở mép đầu của vũng hàn mà không tăng tốc hoặc giảm tốc đột ngột. Sự ổn định này giúp ngăn ngừa tình trạng nguội, thâm nhập không nhất quán và các vết lõm xuất hiện trong quá trình định vị lại thủ công.
Một bài báo kỹ thuật năm 2022 được xuất bản trên Tạp chí Hàn đã ghi lại tỷ lệ làm lại trên 1.200 mối nối ống chu vi. Các mối nối được hàn bằng nguồn điện máy hàn ống quay có tỷ lệ lỗi là 3,4%, so với 5,8% đối với các khớp quay bằng tay. Mức giảm 40% được chuyển trực tiếp sang việc giảm chi phí mài, khoét lỗ và kiểm tra lại, tiết kiệm khoảng 18 USD cho mỗi khớp nối trong môi trường có mức phí nhân công hoàn toàn là 65 USD/giờ.
Nhiệt lượng đầu vào cũng trở nên đồng đều hơn. Với việc xoay thủ công, thợ hàn thường tạm dừng để điều chỉnh tư thế, khiến nhiệt tích tụ và có khả năng làm thay đổi đặc tính vùng chịu ảnh hưởng nhiệt. Đường chuyền được dẫn động bằng rôto giữ nhiệt độ giữa các đường chuyền trong khoảng ±25°F, giúp duy trì các giá trị độ bền rãnh chữ V Charpy theo yêu cầu của ASME B31.3. Sự nhất quán ở cấp độ này cực kỳ khó đạt được khi xoay tay.
Tích hợp Máy hàn ống quay vào ô tự động
Theo các nghiên cứu điển hình trong ngành, việc ghép nối máy quay hàn ống với cột và bộ điều khiển cần sẽ tạo ra một trạm hàn theo chu vi hoàn toàn tự động, cắt giảm chi phí nhân công trực tiếp tới 60%. Công cụ quay vòng xử lý chuyển động quay trong khi bộ điều khiển định vị đầu hàn ở góc và góc nhô ra tối ưu. Chúng cùng nhau cho phép một nhà điều hành giám sát nhiều trạm cùng một lúc.
Một cách bố trí ô tự động điển hình đặt một tải trọng 10 tấn máy hàn ống quay giữa hai bộ con lăn, với một cột thao tác cấp nguồn cho đầu hàn hồ quang chìm từ phía trên. Sau khi người vận hành tải đường ống và bắt đầu trình tự, công cụ quay sẽ quay với tốc độ đặt trước, bộ điều khiển duy trì độ lệch cố định và toàn bộ mối nối được hàn trong một chu kỳ không bị gián đoạn. Dữ liệu từ một nhà máy chế tạo hạng nặng ở Rotterdam cho thấy cấu hình này đã nâng sản lượng mối nối hàng ngày từ 14 lên 38 trên các đoạn tháp gió 48 inch, đồng thời giảm các lỗi liên quan đến mỏi của thợ hàn xuống gần bằng 0.
Ngay cả khi không có sự tự động hóa hoàn toàn, một máy quay hàn được trang bị máy đo tốc độ kỹ thuật số và mặt dây chuyền từ xa cho phép thợ hàn tinh chỉnh tốc độ từ khoảng cách an toàn. Việc nâng cấp đơn giản này đã được chứng minh là cải thiện điểm xuất hiện của mối hàn lên 22% trong quá trình kiểm tra của khách hàng, bởi vì người vận hành có thể phản ứng với hành vi của vũng nước mà không làm mất đi độ ổn định của hồ quang.
Ưu điểm về an toàn và công thái học
Loại bỏ việc lăn ống thủ công giúp giảm tới 70% chấn thương cơ xương và ngăn ngừa tai nạn do điểm kẹp. Việc xoay một ống nặng bằng tay bằng cờ lê xích hoặc bằng tay sẽ gây căng thẳng cực độ cho vai, lưng và cổ tay. Nhật ký chấn thương của Cơ quan Quản lý An toàn và Sức khỏe Nghề nghiệp (OSHA) chỉ ra rằng việc xử lý và định vị đường ống chiếm khoảng 18% số trường hợp bong gân và biến dạng được ghi nhận trong các xưởng chế tạo kết cấu. Giới thiệu một máy hàn ống quay loại bỏ hoàn toàn sự cần thiết của nỗ lực thể chất đó.
Hơn nữa, một công cụ quay giữ người vận hành ở bên ngoài vùng cuộn ngay lập tức. Trong các phương pháp thủ công, công nhân thường xuyên đứng gần dây cáp hoặc dây xích đang quay, tạo ra rủi ro bị kẹp. Với một máy hàn ống quay , các con lăn dẫn động và con lăn chạy không tải được bảo vệ, đồng thời người vận hành điều khiển chuyển động thông qua một công tắc cố định dừng quay ngay lập tức khi được thả ra. Kết hợp với các quy trình khóa/gắn thẻ thích hợp, những tính năng này đã góp phần làm giảm 55% số ca chấn thương tay được ghi nhận trong khoảng thời gian hai năm tại một cửa hàng bình áp lực ở Texas, như đã báo cáo trong đánh giá an toàn nội bộ của cửa hàng.
Thực hành bảo trì giúp kéo dài tuổi thọ của công cụ quay vòng
Việc kiểm tra định kỳ các con lăn dẫn động và bôi trơn ổ trục có thể tăng gấp đôi thời gian bảo dưỡng của máy quay hàn ống. Ngay cả các máy quay mạnh mẽ cũng bị mài mòn dần dần, nhưng lịch trình bảo trì kỷ luật sẽ giữ độ chính xác quay chặt chẽ và ngăn chặn thời gian ngừng hoạt động tốn kém. Các bước sau đây, được rút ra từ hướng dẫn sử dụng dịch vụ thiết bị, mang lại tác động cao nhất.
- Kiểm tra bề mặt con lăn hàng tuần. Con lăn polyurethane bị mòn hoặc bị thủng gây rung và chảy ra ngoài. Thay con lăn khi miếng vá tiếp xúc có vết phẳng rộng hơn 4 mm.
- Bôi mỡ vòng bi truyền động sau mỗi 200 giờ hoạt động. Sử dụng mỡ EP2 gốc lithium và tẩy sạch dầu mỡ cũ qua khớp nối cho đến khi lộ ra dầu mỡ sạch. Chất bôi trơn bị nhiễm bẩn là nguyên nhân hàng đầu gây hư hỏng vòng bi sớm trong máy quay hàn ổ đĩa.
- Xác minh sự liên kết giữa bộ truyền động và bộ làm biếng. Độ lệch lớn hơn 1/16 inch trên mỗi foot chiều dài ống sẽ tạo ra lực ngang làm quá tải vòng bi và làm giảm hiệu suất của động cơ. Các công cụ căn chỉnh bằng laser có thể kiểm tra điều này trong vòng chưa đầy mười phút.
- Vệ sinh tủ điện hàng tháng. Khói hàn và bụi mài xâm nhập vào vỏ VFD, gây ra hiện tượng quá nhiệt. Việc thay thế bộ lọc và xả khí nén sạch sẽ duy trì khả năng kiểm soát tốc độ ổn định.
- Ghi amp vẽ định kỳ. Dòng điện động cơ tăng đột ngột thường cho thấy con lăn bị kẹt hoặc ổ trục bị hỏng. Đặt đường cơ sở khi lắp đặt và gắn cờ bất kỳ mức tăng nào trên 15% để điều tra.
Các cửa hàng làm theo các bước này báo cáo thời gian bảo trì trung bình không gặp sự cố là 18–24 tháng đối với sản phẩm của họ. máy hàn ống quays , so với 9–12 tháng ở các cơ sở chỉ thực hiện sửa chữa phản ứng. Sự khác biệt thường tương đương với việc giảm đi một lần xây dựng lại lớn mỗi năm, tiết kiệm từ 3.000 đến 7.000 USD cho các bộ phận và nhân công.
Các câu hỏi thường gặp về Máy hàn ống quay
Máy hàn ống quay dùng để làm gì?
A máy hàn ống quay được sử dụng để quay các phôi hình trụ—chẳng hạn như ống, bình chịu áp lực và các phần tháp gió—ở tốc độ được kiểm soát trong quá trình hàn. Nó giữ phôi trên các con lăn được hỗ trợ để thợ hàn hoặc mỏ hàn tự động có thể đặt kim loại phụ liên tục xung quanh chu vi mà không dừng lại để định vị lại.
Làm thế nào để chọn công suất máy hàn ống phù hợp?
Chọn một máy hàn ống quay với mức tải trọng cao hơn ít nhất 25% so với cụm nặng nhất mà bạn dự định hàn. Đồng thời kiểm tra phạm vi đường kính tối thiểu và tối đa: các con lăn phải tiếp xúc chắc chắn mà không để ống nằm quá thấp trong giá đỡ. Một đơn vị quá nhỏ sẽ bị trượt; một cái quá lớn sẽ gây lãng phí năng lượng và vốn.
Máy hàn ống có thể xử lý các phôi không tròn không?
Một tiêu chuẩn máy hàn ống quay được thiết kế cho các phần hình trụ. Hình dạng hình vuông hoặc hình chữ nhật gây ra sự tiếp xúc và rung lắc không đều của con lăn. Đối với các bộ phận không tròn, bộ định vị có tấm mặt hoặc bộ điều khiển nhiều trục là lựa chọn tốt hơn. Một số dụng cụ quay tự căn chỉnh có thể điều chỉnh được độ bầu dục nhẹ, nhưng kết quả tốt nhất yêu cầu độ tròn trong khoảng 1% đường kính danh nghĩa.
Bảo trì nào ngăn chặn sự biến động tốc độ?
Sự dao động tốc độ trong máy quay hàn thường dấu vết quay trở lại các con lăn bị mòn, bôi trơn không đủ hoặc sai lệch thông số VFD. Thường xuyên làm sạch bề mặt con lăn, bôi trơn vòng bi sau mỗi 200 giờ và điều chỉnh lại cài đặt PID của bộ truyền động sẽ loại bỏ hầu hết sự không nhất quán về tốc độ. Nếu dao động vẫn tiếp diễn, hãy kiểm tra khớp nối bộ mã hóa và tấm chắn cáp động cơ xem có nhiễu điện không.