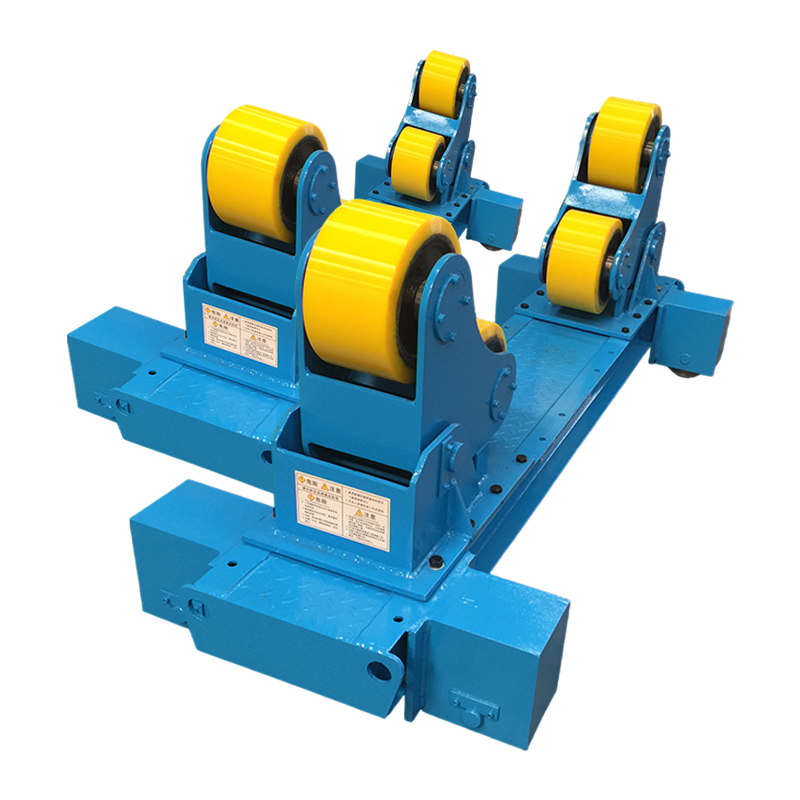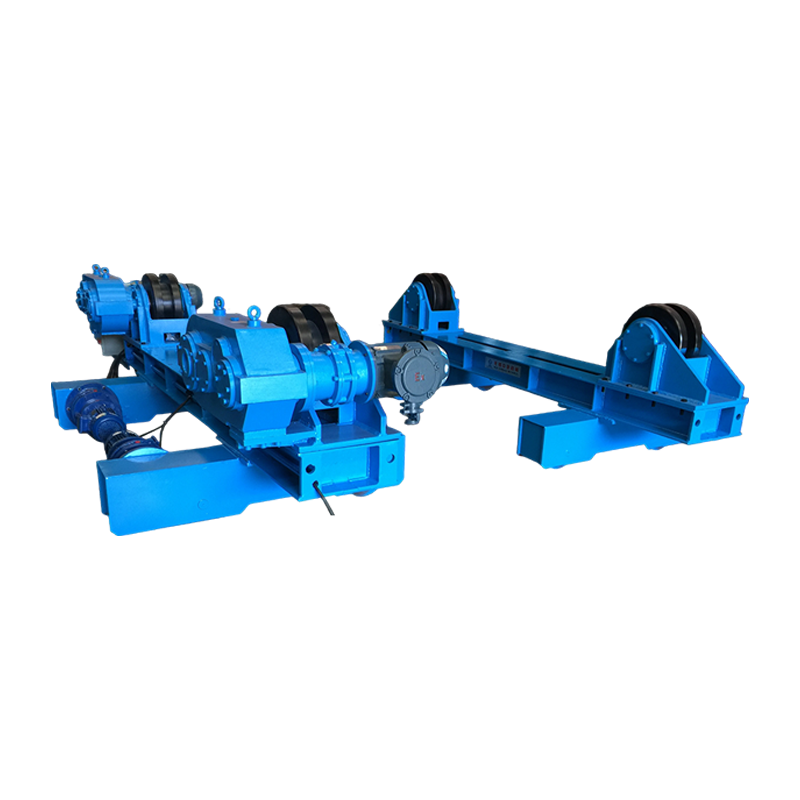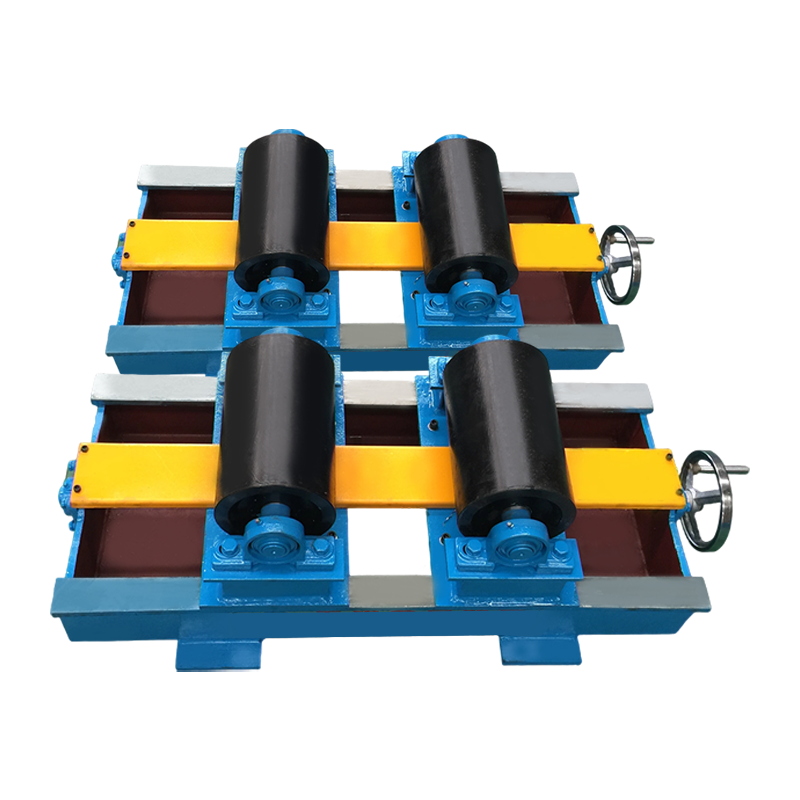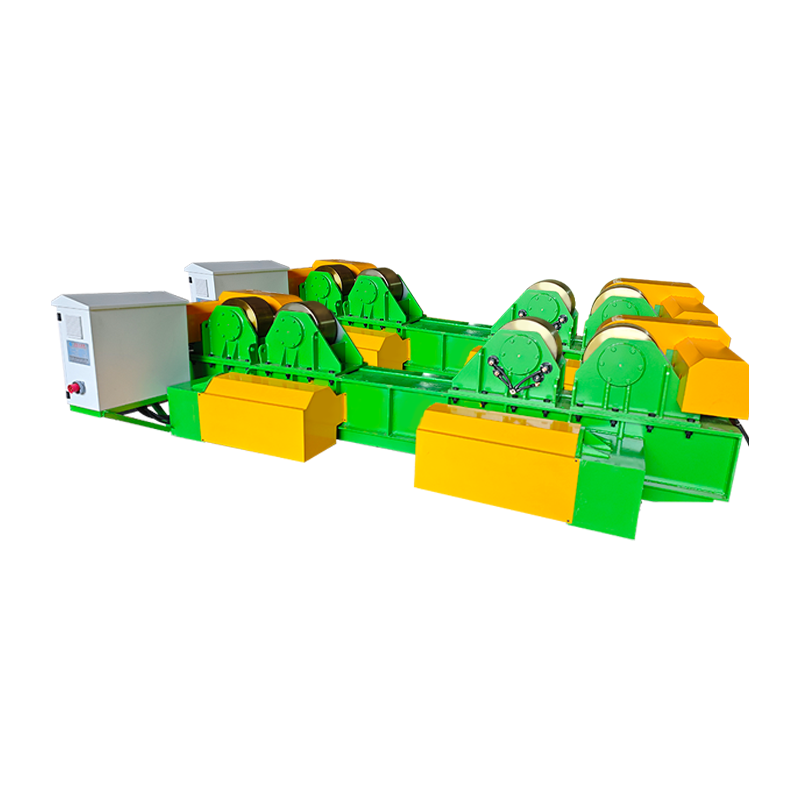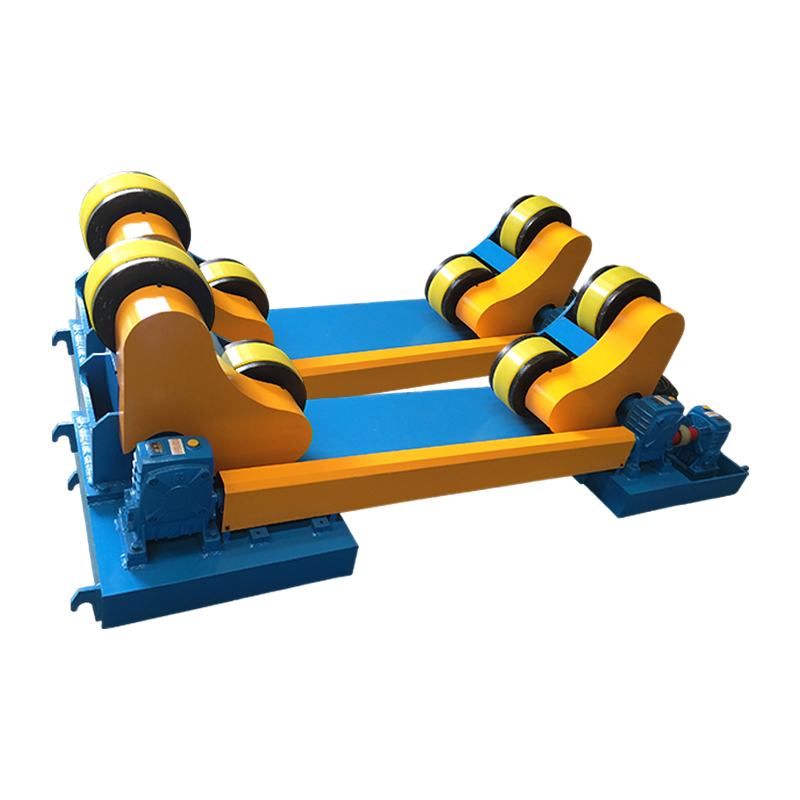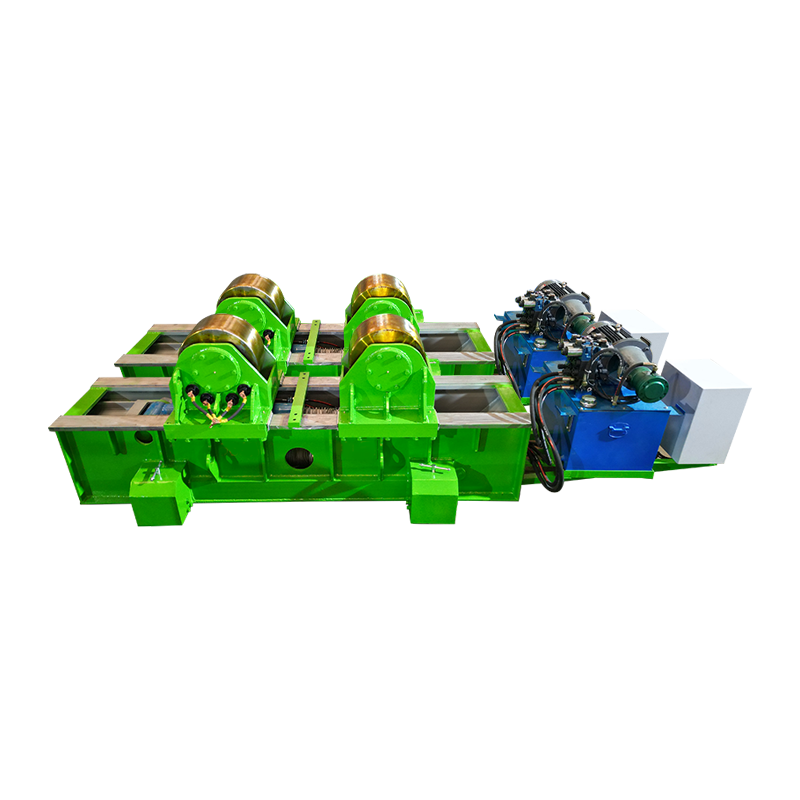
Thiết bị hàn là các thiết bị cơ khí được chế tạo có mục đích nhằm định vị, kẹp và hỗ trợ các phôi kim loại được căn chỉnh chính xác trong quá trình hàn, đảm bảo rằng mọi cụm lắp ráp hoàn chỉnh đều đáp ứng các thông số kỹ thuật về kích thước với độ biến dạng tối thiểu và độ lặp lại tối đa. Trong trạm hàn thủ công, người vận hành có tay nghề cao có thể dành nhiều thời gian để đo, xử lý và điều chỉnh các bộ phận; với thiết kế phù hợp thiết bị hàn , bộ phận được định vị chính xác ngay khi nó được đặt vào dụng cụ. Theo Hiệp hội hàn Hoa Kỳ (AWS), việc triển khai các thiết bị hàn cứng có thể giảm thời gian chế tạo tổng thể xuống 30% đến 60% và giảm tỷ lệ làm lại liên quan đến mối hàn xuống dưới 3% . Hiểu chính xác những thiết bị này là gì và cách triển khai chúng một cách hiệu quả sẽ thu hẹp khoảng cách giữa nguyên mẫu và dây chuyền sản xuất khối lượng lớn, có lợi nhuận. Hướng dẫn toàn diện này khám phá các nguyên tắc kỹ thuật, phương pháp thiết kế, các biện pháp kinh tế và các công nghệ mới nổi xác định các thiết bị hàn hiện đại.
Thiết bị hàn là gì và tại sao chúng lại quan trọng đối với độ chính xác?
Đồ gá hàn là một công cụ sản xuất được thiết kế tùy chỉnh nhằm bảo vệ vật lý tất cả các bộ phận của tổ hợp chống lại lực giãn nở và co lại do nhiệt, đảm bảo rằng độ lặp lại về kích thước của mối hàn cuối cùng phù hợp với bản thiết kế kỹ thuật. Tính chất vật lý của hàn nhiệt hạch đặt ra một thách thức cơ bản: thép nóng chảy co lại khi nó đông đặc lại, kéo kim loại ra khỏi hình dạng. A đồ gá hàn chống lại điều này bằng cách giữ các bộ phận một cách cứng nhắc tại chỗ. Nó không chỉ ngăn cản sự chuyển động; nó thường tạo ứng suất trước cho vật liệu hoặc điều chỉnh độ co ngót được tính toán. Bằng cách kết hợp cách tiếp cận có hệ thống để tham chiếu phôi—sử dụng bộ định vị và hỗ trợ chuyên dụng—thiết bị cố định sẽ loại bỏ phỏng đoán của con người. Điều này đảm bảo rằng ngay cả một thợ hàn mới vào nghề cũng có thể tạo ra các cụm lắp ráp nằm trong dung sai nghiêm ngặt của ISO 13920 về kích thước tuyến tính và độ thẳng. Tác động kinh tế là đáng kể: một nghiên cứu của Viện hàn Edison (EWI) phát hiện ra rằng việc cố định thích hợp có thể cải thiện năng suất lần đầu bằng cách 40% và giảm nhu cầu làm thẳng sau hàn lên tới 70% . Trong một xưởng chế tạo hạng nặng điển hình, việc làm thẳng sau khi hàn các cụm lắp ráp bị biến dạng có thể tiêu tốn tới 30% tổng số giờ lao động sản xuất , chi phí này phần lớn sẽ được loại bỏ khi bộ phận đó được giữ đúng cách ngay từ đầu. Hơn nữa, một thiết bị cố định được thiết kế tốt cho phép sử dụng dòng hàn cao hơn và tốc độ di chuyển nhanh hơn vì người vận hành hoặc robot không cần phải tạm dừng để kiểm tra căn chỉnh. Kết quả không chỉ là sản phẩm tốt hơn mà còn nhanh hơn.
Ba chức năng cốt lõi: Định vị, Kẹp và Hỗ trợ
Mỗi thiết bị hàn hiệu quả đều thực hiện ba chức năng cơ học không thể thay đổi: nó định vị phôi một cách chính xác bằng cách tham chiếu các mốc chuẩn đã biết, kẹp các bộ phận với lực đủ để chống lại sự co ngót của mối hàn và hỗ trợ cụm lắp ráp để tránh bị võng dưới trọng lực và nhiệt. Nguyên lý định vị 3-2-1 là tiêu chuẩn công nghiệp cho hầu hết các bộ phận lăng trụ. Sáu điểm tiếp xúc hạn chế tất cả sáu bậc tự do: ba điểm xác định mặt phẳng chính, hai điểm xác định cạnh phụ và một điểm xác định điểm dừng thứ ba. Khi thiết kế đồ đạc hàn , lực kẹp phải hướng vào các bộ định vị cố định này. Các bộ phận hỗ trợ, thường là trục quay hoặc vít kích có thể điều chỉnh, giúp các tấm thép nặng không bị lệch khi bị nung nóng. Thiết kế ba chức năng này đảm bảo rằng khi kim loại hàn co lại, nó sẽ kéo vào vật cố định thay vì làm biến dạng bộ phận. Ví dụ, trong quá trình chế tạo khung gầm thiết bị nặng, bộ định vị được làm từ thép công cụ cứng có thể giữ các bộ phận khung ở bên trong. ±0,3 mm , trong khi các kẹp tác dụng một lực vài kilonewton để ngăn chuyển động trong quá trình hàn nhiều lượt. Lực kẹp cần thiết không phải là tùy ý; nó phải được tính toán dựa trên lực co ngót dự kiến của mối hàn. Một mối hàn góc có chiều dài chân 8 mm có thể tạo ra lực co ngót ngang vượt quá 10.000 Newton , và vật cố định phải chống lại hiện tượng này mà không bị biến dạng.
So sánh công cụ thủ công, hệ thống mô-đun và ô tự động
Việc lựa chọn hệ thống đồ gá hàn phụ thuộc vào khối lượng sản xuất, độ phức tạp của chi tiết và độ linh hoạt cần thiết; bảng dưới đây so sánh các phương pháp thủ công, mô-đun và tự động.
| tính năng | Đồ đạc chuyên dụng thủ công | Thiết bị cố định mô-đun (3D) | Tự động hóa (Thủy lực/Khí nén) |
|---|---|---|---|
| Thời gian chuyển đổi | Cao (giờ) | Rất thấp (phút) | Thấp (thay đổi chương trình) |
| Sự phù hợp về khối lượng | Khối lượng lớn, một phần | Thấp đến trung bình, tạo mẫu | Sản xuất hàng loạt |
| Chi phí ban đầu | Trung bình đến cao | Rất thấp | Rất cao |
| Kiểm soát biến dạng | Tuyệt vời (cứng nhắc) | Tốt | Tuyệt vời (kiểm soát tích cực) |
Các thiết bị cố định chuyên dụng bằng tay thường được chế tạo từ tấm thép và được bắt vít vào đế. Chúng có độ cứng cực cao và là tiêu chuẩn cho chế tạo nặng. Hệ thống mô-đun sử dụng các tấm lưới và chốt chốt chính xác để cho phép cấu hình lại nhanh chóng, khiến chúng trở nên lý tưởng cho các xưởng làm việc. Các thiết bị cố định tự động thường được tích hợp vào các ô hàn robot, nơi các kẹp khí nén hoặc thủy lực kích hoạt theo trình tự và các cảm biến xác minh sự hiện diện của bộ phận. Mỗi loại có một vị trí riêng biệt trong sản xuất hiện đại và nhiều cơ sở lớn sử dụng kết hợp cả ba phương pháp.
Thiết kế cho động lực nhiệt: Cách các thiết bị bù đắp cho sự co ngót
Mối hàn sẽ co lại khi nguội và một trong những khía cạnh phức tạp nhất của thiết kế đồ gá là tính toán và chống lại chuyển động này để phần hoàn thiện đáp ứng các thông số kỹ thuật mà không cần phải làm thẳng sau hàn. Thép carbon co lại khoảng 1,0 đến 1,5 mm trên mỗi mét chiều dài mối hàn theo hướng ngang. Nâng cao đồ đạc hàn không phải lúc nào cũng khóa phần hoàn hảo; đôi khi họ sử dụng các khối "nổi" hoặc "co". Những điều này cho phép kim loại kéo theo một hướng có thể dự đoán được trong khi hạn chế nó theo hướng khác. Sử dụng phân tích phần tử hữu hạn (FEA), các kỹ sư có thể mô phỏng cấu hình nhiệt độ của mối hàn nhiều lớp và vị trí kẹp một cách chính xác trong vùng có nồng độ ứng suất cao. Phương pháp kỹ thuật này giúp ngăn chặn hiệu ứng "chip khoai tây" đáng sợ trong các khung được chế tạo lớn. Bản thân động lực nhiệt của vật cố định cũng cần được xem xét. Một vật cố định bằng thép được làm nóng bằng các chu kỳ hàn lặp đi lặp lại sẽ giãn nở và nếu không tính đến sự giãn nở này thì các vị trí của bộ định vị sẽ dịch chuyển trong suốt ca sản xuất. Các thiết bị làm mát bằng nước đôi khi được sử dụng trong các buồng tự động có chu kỳ hoạt động cao để duy trì nhiệt độ ổn định của thiết bị, đảm bảo rằng vị trí của bộ định vị không đổi từ đầu buổi sáng đến cuối buổi chiều.
Thiết kế cho các quy trình hàn cụ thể: Hàn MIG, TIG, Laser và hàn điểm
Bản thân quá trình hàn quyết định các thông số thiết kế thiết bị quan trọng, vì nhiệt đầu vào, thời gian chu kỳ, tạo vết loang và các yêu cầu về khả năng tiếp cận khác nhau đáng kể giữa hàn MIG, TIG, laser và hàn điểm điện trở. Đối với hàn MIG đầu vào nhiệt cao, thiết bị hàn phải lớn và kết hợp các thanh tản nhiệt bằng nước hoặc đồng để tản nhiệt và chống cong vênh. Hàn TIG, không tạo ra tia lửa, cho phép các nhà thiết kế đặt kẹp và bộ định vị gần khớp hơn mà không sợ chúng bị hàn vào phôi. Các thiết bị hàn laser yêu cầu dung sai cực kỳ chặt chẽ—thường là ± 0,05 mm—vì chùm tia laser hội tụ yêu cầu khớp nối chính xác và hầu như không có khe hở. Trong hàn điểm điện trở, đồ gá là một phần không thể thiếu của mạch điện; các cánh tay và điện cực của nó phải được làm bằng hợp kim đồng có độ dẫn điện riêng và phải được cách điện với đế để ngăn dòng điện đi lạc. Hiểu những hạn chế cụ thể của quy trình này là điều cần thiết khi lựa chọn vật liệu và xác định vị trí kẹp để thành công đồ gá hàn .
Tích hợp Poka-Yoke và Chống lỗi vào Thiết kế Lịch thi đấu
Một thiết bị hàn được thiết kế tốt kết hợp với các tính năng poka-yoke, hoặc chống lỗi, ngăn cản người vận hành tải phôi không chính xác, do đó loại bỏ các nguồn khuyết tật chính trước khi hồ quang hàn bị va chạm. Các tính năng này có thể đơn giản như các mẫu chốt không đối xứng chỉ cho phép bộ phận khớp theo một hướng hoặc phức tạp như cảm biến tiệm cận phát hiện xem một bộ phận có bị thiếu hay không và làm gián đoạn chu trình hàn. Ở một nhà cung cấp ô tô cấp một, việc triển khai hệ thống chống lỗi đồ đạc hàn giảm tỷ lệ sai sót từ 1.200 phần triệu xuống dưới 50 phần triệu trong vòng sáu tháng. Thiết kế Poka-yoke làm giảm sự phụ thuộc vào sự cảnh giác và đào tạo của người vận hành, khiến chất lượng trở thành một chức năng của chính dụng cụ. Cách tiếp cận này hiện được nhiều OEM yêu cầu trong sổ tay chất lượng nhà cung cấp của họ, phản ánh tính hiệu quả đã được chứng minh của nó trong sản xuất số lượng lớn.
Biện minh kinh tế: Tính toán lợi tức đầu tư cho thiết bị hàn
Chi phí vốn cho một thiết bị hàn tùy chỉnh phải được chứng minh bằng tính toán lợi tức đầu tư (ROI) rõ ràng, có tính đến việc tiết kiệm lao động trực tiếp, giảm việc làm lại, tỷ lệ phế liệu thấp hơn và năng suất tăng lên nhờ thời gian chu kỳ nhanh hơn. Một thiết bị cố định chuyên dụng điển hình cho mối hàn cỡ trung bình có thể có giá từ 5.000 USD và 50.000 USD để thiết kế và xây dựng. Nếu thiết bị cố định này giúp giảm thời gian hàn và lắp ráp cho một cụm lắp ráp xuống 15 phút và xưởng sản xuất 5.000 cụm lắp ráp mỗi năm với mức lao động chịu gánh nặng hoàn toàn là 45 USD/giờ, thì mức tiết kiệm lao động trực tiếp hàng năm là $56,250 . Việc tiết kiệm thêm từ việc loại bỏ việc làm thẳng và giảm vật liệu hàn thường đẩy thời gian hoàn vốn xuống dưới một năm. Ngay cả đối với các hoạt động có khối lượng thấp hơn, việc cải thiện chất lượng và khả năng giành được hợp đồng yêu cầu kiểm soát quy trình bằng văn bản có thể khiến việc đầu tư vào thiết bị hàn cần thiết về mặt chiến lược. Do đó, chi phí ban đầu được khấu hao không chỉ theo các bộ phận mà nó tạo ra mà còn theo các cơ hội kinh doanh mà nó mang lại.
Vật liệu, xử lý nhiệt và kỹ thuật bề mặt để có tuổi thọ cao
Bởi vì các thiết bị cố định phải chịu tải nặng, bị bắn tung tóe và bị mài mòn liên tục nên tuổi thọ sử dụng của chúng phụ thuộc trực tiếp vào loại thép, xử lý nhiệt và độ cứng bề mặt của các điểm tiếp xúc. Các tấm đế thông thường được làm từ thép A36 cán nóng hoặc thép S355 thường hóa. Để định vị chốt và miếng kẹp chống mài mòn, các vật liệu như thép công cụ D2 hoặc thép hợp kim 4140, được làm cứng đến 55–60 HRC , là tiêu chuẩn. Trong các tế bào robot nơi độ dẫn điện rất quan trọng đối với hồ quang, các thanh đỡ bằng đồng được tích hợp vào thiết bị hàn phục vụ một mục đích kép: chúng dẫn nhiệt ra khỏi vùng hàn và bảo vệ dụng cụ bằng thép khỏi bức xạ hồ quang trực tiếp. Bề mặt hoàn thiện của tấm định vị cũng rất quan trọng: bề mặt nền có độ nhám như Ra 0,8 đến 1,6 micron cung cấp sự tiếp xúc đáng tin cậy mà không làm mòn các bề mặt của bộ phận giao phối. Đối với các môi trường khắc nghiệt như chế tạo bằng thép không gỉ, nơi bản thân thiết bị cố định phải chống ăn mòn, các loại như thép không gỉ 316L được chỉ định cho thân thiết bị cố định và tất cả các bề mặt tiếp xúc.
Tích hợp thiết bị cố định với hệ thống hàn robot và tự động
Sức mạnh thực sự của thiết bị hàn được phát huy khi nó được kết hợp với cánh tay robot hoặc máy hàn tự động chuyên dụng, cho phép sản xuất không cần đèn và chất lượng ổn định suốt ngày đêm. Trong những tế bào như vậy, thiết bị hàn không chỉ là một thiết bị giữ cố định; nó là người tham gia tích cực vào chuỗi sản xuất. Các cảm biến xác nhận rằng bộ phận được nạp chính xác, kẹp khí nén hoạt động theo thứ tự được lập trình và robot nhận được tín hiệu để bắt đầu chu trình hàn. Bộ định vị đầu-đuôi là các thiết bị cố định phổ biến cho các bộ phận hình trụ, cho phép robot hàn ở vị trí phẳng trong khi thiết bị cố định quay phôi. Đối với các vật đúc phức tạp, thiết bị cố định có thể bao gồm nhiều trục quay để giúp robot tiếp cận mọi khớp. Theo Liên đoàn Robot Quốc tế, số lượng robot công nghiệp được triển khai để hàn đã tăng hơn 50% trong 5 năm qua , với đồ đạc là sự bổ sung cần thiết cho phần cứng này. Giao diện giữa bộ điều khiển robot và thiết bị cố định ngày càng phức tạp: robot có thể xác minh trạng thái kẹp, điều chỉnh các thông số mối hàn dựa trên các biến thể của bộ phận được phát hiện và thậm chí gửi tín hiệu cho người vận hành khi bộ phận cố định đạt đến giới hạn hao mòn.
Vai trò của sản xuất bồi đắp và in 3D trong sản xuất đồ đạc
Sản xuất bồi đắp đang thay đổi nhanh chóng cách sản xuất đồ gá hàn, cho phép các kỹ sư tạo ra các kênh làm mát phù hợp, phức tạp, cấu trúc nhẹ và hình học định vị tùy chỉnh mà phương pháp gia công truyền thống không thể đạt được. In 3D kim loại, sử dụng các vật liệu như thép maraging hoặc Inconel, cho phép chế tạo các bộ phận cố định có đường làm mát tích hợp đi theo đường viền của mối hàn. Việc làm mát có mục tiêu này giúp giảm đáng kể thời gian chu kỳ trong các hoạt động có khối lượng lớn. Thông thường hơn, in 3D polyme được sử dụng để sản xuất bộ định vị nguyên mẫu, đồ gá lắp và ngàm mềm cho dụng cụ kẹp robot trong vòng vài giờ, thay vì vài ngày hoặc vài tuần cần thiết cho các bộ phận kim loại được gia công. Mặc dù các thành phần polymer này không thích hợp để tiếp xúc với hồ quang trực tiếp nhưng chúng rất tuyệt vời để giữ các bộ phận cách xa khu vực hàn. Khả năng lặp lại nhanh chóng các thiết kế cố định bằng cách sử dụng nguyên mẫu in 3D giúp rút ngắn thời gian phát triển và giảm chi phí thử nghiệm, giúp tối ưu hóa đồ đạc hàn có thể tiếp cận được với các doanh nghiệp vừa và nhỏ.
Đo lường và xác nhận: Đảm bảo thiết bị đáp ứng độ chính xác dự kiến
Trước khi thiết bị hàn mới được đưa vào sản xuất, thiết bị hàn đó phải được xác nhận bằng máy đo tọa độ (CMM), thiết bị theo dõi bằng laser hoặc phương pháp quang trắc để đảm bảo rằng tất cả các điểm định vị, mặt kẹp và bề mặt tham chiếu đều nằm trong dung sai vị trí đã chỉ định, thường là ± 0,1 mm hoặc chặt hơn. Việc xác thực này không phải là sự kiện diễn ra một lần. Lịch trình hiệu chuẩn được ghi lại bằng văn bản, sử dụng bộ phận chính đã được hiệu chuẩn hoặc phép đo trực tiếp, là điều cần thiết để đảm bảo chất lượng liên tục. Trong ngành hàng không vũ trụ, các yêu cầu AS9100 yêu cầu tất cả dụng cụ sản xuất phải được kiểm tra theo các khoảng thời gian xác định. Khi một vật cố định vượt quá mức cho phép, nó sẽ được gia công lại hoặc các bộ phận bị mòn của nó được thay thế. Cách tiếp cận có kỷ luật này đối với đo lường đảm bảo rằng thiết bị hàn tiếp tục sản xuất các bộ phận phù hợp trong suốt thời gian sử dụng của nó.
Bảo trì chung, thực hành hiệu chuẩn và chăm sóc dài hạn
Ngay cả những thiết bị hàn chắc chắn nhất cũng sẽ dần mất đi độ chính xác nếu nó không được làm sạch và hiệu chỉnh thường xuyên, đặc biệt là trong môi trường sản xuất cao, nơi tích tụ vết bẩn và mòn kẹp là những vấn đề thường xuyên xảy ra. Lịch trình bảo trì phòng ngừa nên bao gồm việc vệ sinh hàng ngày các bề mặt của thiết bị định vị để loại bỏ các mảnh vụn và mảnh vụn, sử dụng dụng cụ cạo bằng đồng và bình xịt chống bắn tung tóe. Cần kiểm tra lực kẹp hàng tuần bằng cờ lê mô-men xoắn hoặc đồng hồ đo áp suất để đảm bảo chúng đáp ứng các thông số kỹ thuật. Việc xác minh kích thước hàng tháng bằng máy theo dõi CMM hoặc laser xác nhận rằng các điểm định vị của thiết bị cố định vẫn nằm trong vị trí dự định của chúng. Việc xây dựng lại hoặc thay thế các bộ phận bị mòn hàng năm như chốt định vị, ống lót và miếng kẹp là thông lệ tiêu chuẩn. Việc bỏ qua các nhiệm vụ bảo trì này có thể dẫn đến sự thay đổi dần dần về kích thước bộ phận, cuối cùng gây ra sự cố tại hiện trường hoặc dừng dây chuyền lắp ráp. Chi phí cho một lần khách hàng từ chối do mối hàn không đạt yêu cầu có thể vượt quá toàn bộ ngân sách bảo trì hàng năm của xưởng cố định.
Câu hỏi thường gặp về đồ đạc hàn
Tôi có thể sử dụng một thiết bị duy nhất cho cả hàn đính và hàn toàn bộ không?
Nó phụ thuộc vào lượng nhiệt đầu vào. Đối với các quy trình sử dụng robot hoặc nhiệt độ cao, đôi khi sẽ tốt hơn nếu có một thiết bị cố định chuyên dụng nhẹ hơn và nhanh hơn, sau đó là một thiết bị nặng hơn. thiết bị hàn cho những lần vượt qua cuối cùng. Nếu sử dụng cùng một thiết bị cố định cho cả hai, các mối hàn dính có thể làm biến dạng cục bộ các điểm kẹp, khiến toàn bộ mối hàn bị lệch. Ứng suất nhiệt bổ sung từ mối hàn cuối cùng cũng có thể khiến thiết bị cố định mất hiệu chuẩn theo thời gian.
Làm cách nào để bảo vệ bộ định vị thiết bị khỏi vết hàn?
Tia sáng không bám tốt vào đồng thau hoặc đồng thau nên các thiết bị định vị gần hồ quang thường được làm từ những vật liệu này hoặc được phủ một lớp gốm chống bắn tung tóe. Chu kỳ làm sạch thường xuyên cũng rất cần thiết; thậm chí là tốt nhất đồ đạc hàn sẽ mất độ chính xác nếu các hạt bắn tung tóe tích tụ trên bề mặt tham chiếu. Một số hệ thống cao cấp kết hợp các tia khí tự động giúp làm sạch bộ định vị giữa các chu kỳ.
Độ chính xác điển hình mà thiết bị hàn phải có là gì?
Đối với chế tạo thiết bị nặng, dung sai tuyến tính của ±0,5 mm là phổ biến. Đối với các cụm kim loại tấm ô tô, bản thân vật cố định thường được gia công với dung sai ±0,05 mm đến ±0,1 mm sao cho bộ phận cuối cùng, sau khi tính đến lò xo, vừa vặn hoàn hảo với thân xe. Độ chính xác của thiết bị cố định cần thiết luôn chặt chẽ hơn dung sai bộ phận mong muốn, thường là theo hệ số từ hai trở lên.
Làm cách nào để chọn giữa một thiết bị cố định chuyên dụng cố định và một hệ thống mô-đun?
Quyết định xoay quanh khối lượng sản xuất và sự đa dạng của bộ phận. Nếu bạn đang sản xuất hàng nghìn bộ phận giống hệt nhau mỗi năm, một nhà cung cấp chuyên dụng cố định thiết bị hàn là hiệu quả nhất về mặt chi phí trong thời gian dài. Nếu cửa hàng của bạn xử lý nhiều bộ phận khác nhau theo lô nhỏ thì hệ thống mô-đun mang lại sự linh hoạt trong việc cấu hình lại công cụ cho từng công việc. Nhiều cửa hàng sử dụng phương pháp kết hợp: một thiết bị cố định chuyên dụng cho các sản phẩm bán chạy nhất và một hệ thống mô-đun dành cho nguyên mẫu và các đơn đặt hàng số lượng thấp.
Đầu tư vào thiết kế tốt đồ đạc hàn không phải là một khoản chi phí; đó là một quyết định chiến lược tác động trực tiếp đến kết quả kinh doanh. Bằng cách loại bỏ phỏng đoán lắp đặt, giảm thiểu biến dạng nhiệt và cho phép chuyển đổi từ chế tạo thủ công sang khả năng lặp lại tự động, những công cụ này đặt nền tảng cho quy trình sản xuất chất lượng cao, có thể mở rộng. Từ thiết kế ban đầu cho đến bảo trì hàng ngày, sự chú ý đến từng chi tiết ở mọi giai đoạn đảm bảo rằng thiết bị cố định vẫn là nền tảng chính xác, đáng tin cậy trong nhiều thập kỷ sản xuất.