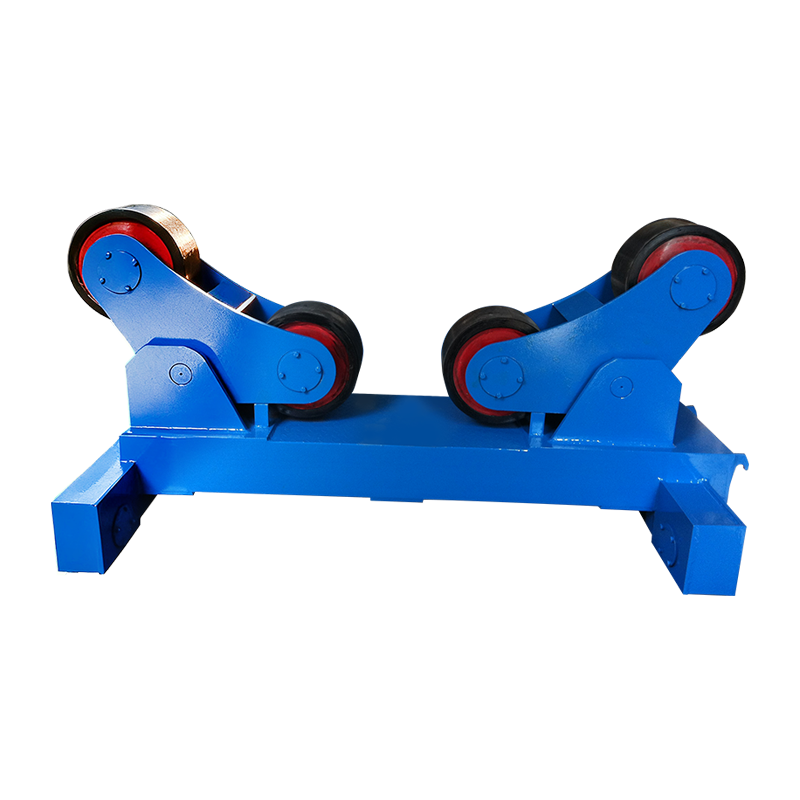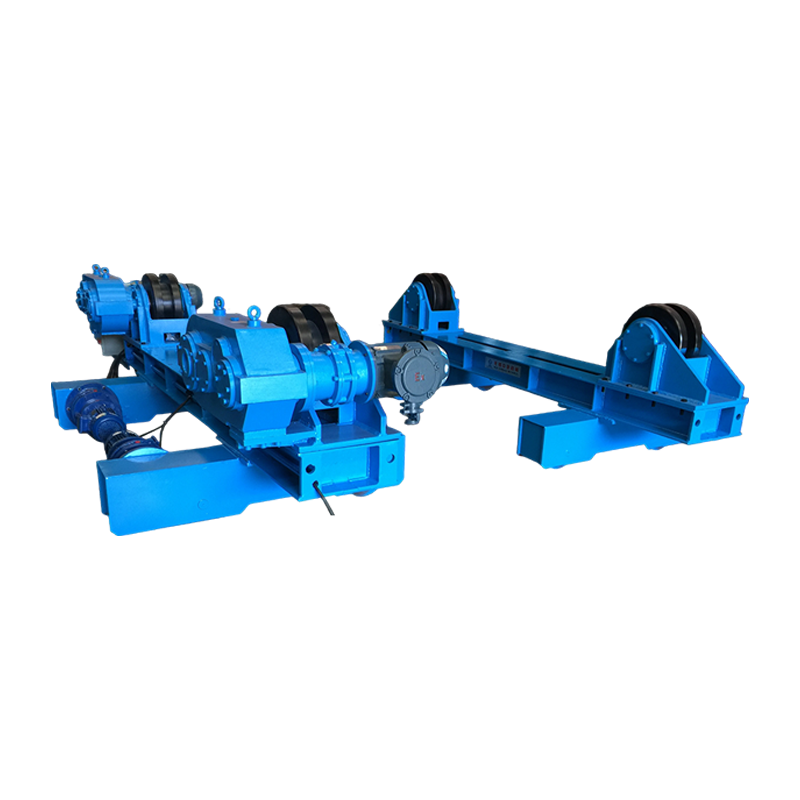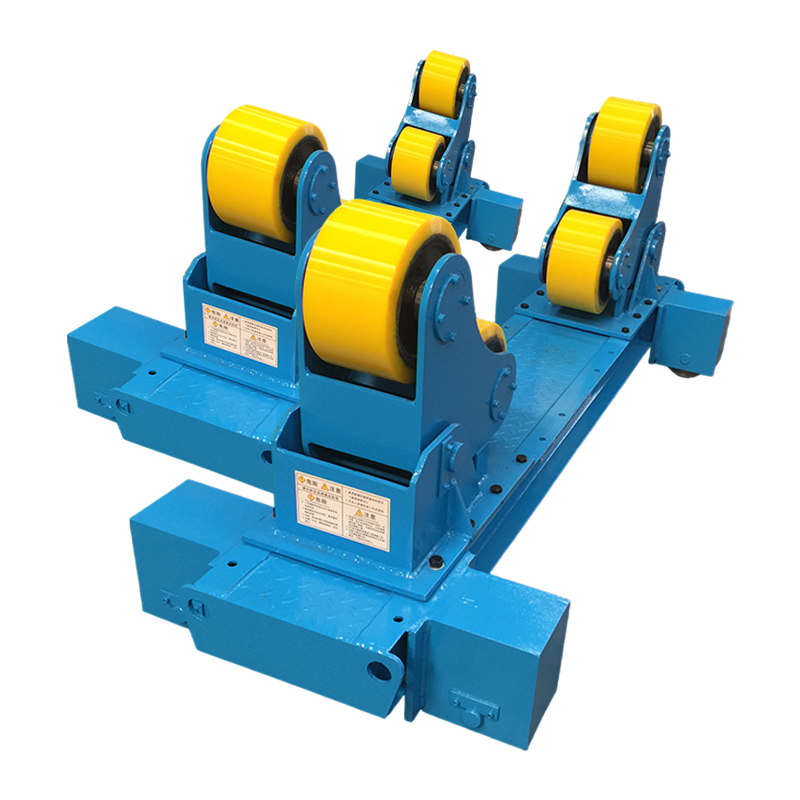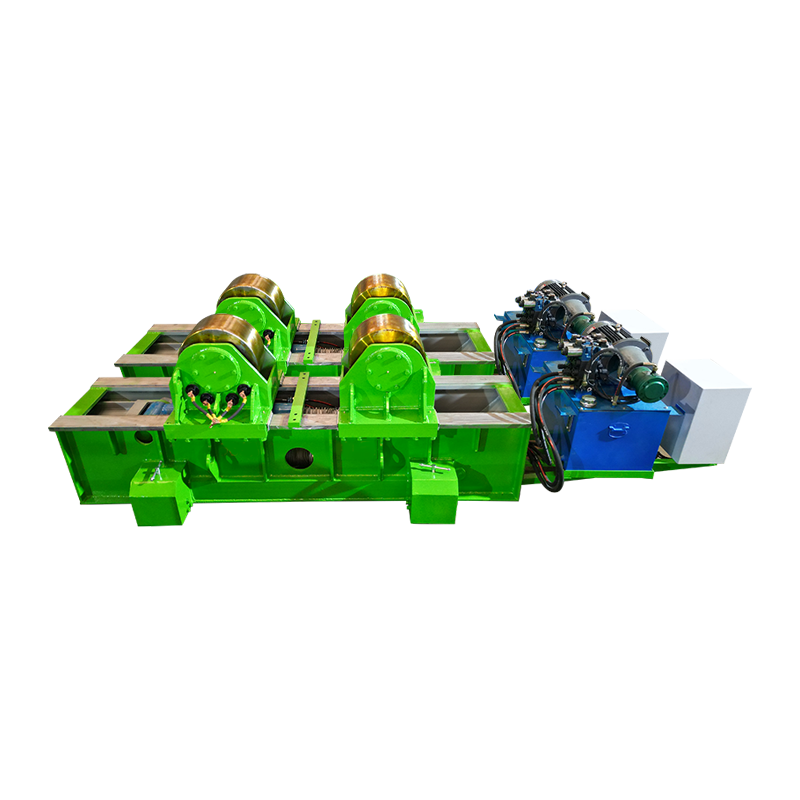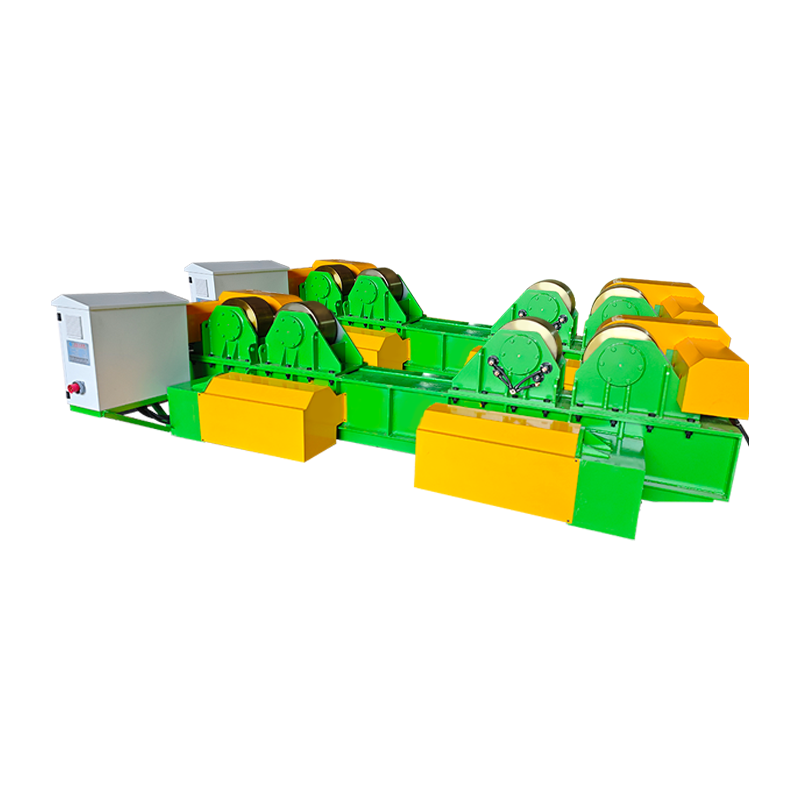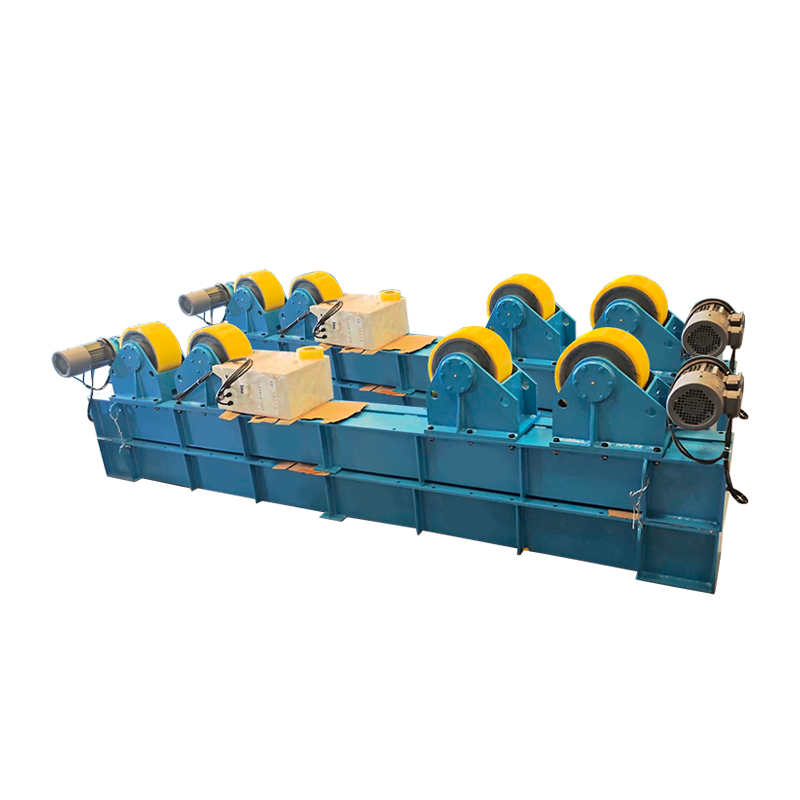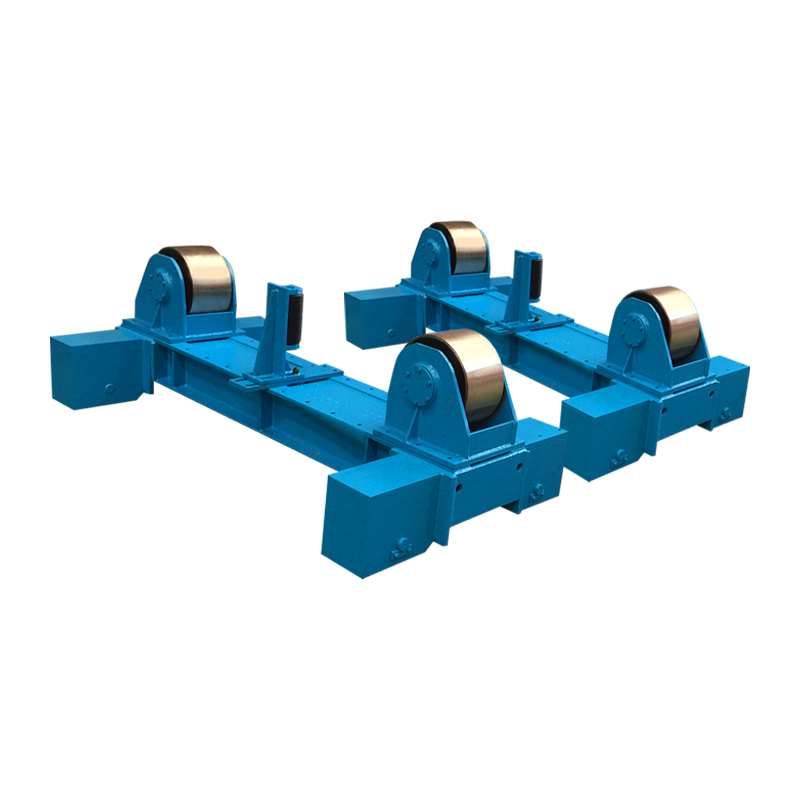
A máy quay hàn là một thiết bị định vị công nghiệp hỗ trợ và quay liên tục các phôi gia công hình trụ hoặc tròn — chẳng hạn như đường ống, bình chịu áp lực, bể chứa và nồi hơi — ở tốc độ được kiểm soát trong quá trình hàn. Nó cải thiện chất lượng mối hàn và năng suất bằng cách cho phép hàn chu vi tự động ở vị trí phẳng (1G) , loại bỏ sự cần thiết của thợ hàn để định vị lại xung quanh một bộ phận cố định. Các nghiên cứu tại các xưởng sản xuất hạng nặng cho thấy rằng máy quay hàn giảm thời gian định vị lại thủ công từ 40–60% và cải thiện tính nhất quán của hạt so với hàn ở vị trí cố định, đồng thời giảm sự mệt mỏi của thợ hàn trên các đường nối có chu vi dài. Đối với bất kỳ cơ sở chế tạo nào xử lý các mối hàn hình trụ có đường kính trên 200 mm, máy quay hàn là một trong những khoản đầu tư thiết bị mang lại lợi nhuận cao nhất hiện có.
Công cụ quay vòng hàn là gì? Định nghĩa, thành phần và cách thức hoạt động
Máy quay hàn bao gồm hai hoặc nhiều cụm con lăn được gắn trên một khung cứng để đỡ phôi hình trụ và xoay nó với tốc độ được kiểm soát chính xác trong khi mỏ hàn hoặc đầu hàn vẫn đứng yên phía trên hoặc bên cạnh mối nối. Thay vì di chuyển thiết bị hàn xung quanh bộ phận, máy quay sẽ di chuyển bộ phận qua điểm hàn - một sự thay đổi cơ bản trong cách tiếp cận cho phép góc mỏ hàn ổn định, tốc độ di chuyển ổn định và lượng nhiệt đầu vào ổn định xung quanh toàn bộ chu vi.
Ba thành phần cốt lõi của bất kỳ máy quay hàn hệ thống là:
- Đơn vị truyền động: Chứa các con lăn có động cơ được cung cấp bởi động cơ điện và hộp số. Bộ truyền động điều khiển tốc độ quay, thường dao động từ 0,1 đến 1 vòng/phút trên các mẫu công nghiệp và được kết nối với bộ điều khiển tốc độ để điều chỉnh chính xác.
- Đơn vị làm biếng: Cụm con lăn thụ động hỗ trợ đầu xa của phôi. Nó tuân theo chuyển động quay được điều khiển bởi bộ truyền động và có thể điều chỉnh độ rộng để phù hợp với các đường kính ống hoặc bình chứa khác nhau.
- Bảng điều khiển/PLC: Điều chỉnh tốc độ quay, hướng, khởi động/dừng và trong các mẫu máy tiên tiến, đồng bộ hóa với nguồn điện hàn để có các chu trình hàn theo chu vi hoàn toàn tự động.
Phôi nằm trong rãnh chữ V hoặc giá đỡ bề mặt phẳng được tạo thành bởi các cặp con lăn. Góc con lăn và khoảng cách xác định phạm vi đường kính tiếp xúc mà công cụ quay vòng có thể đáp ứng. Công nghiệp tiêu chuẩn nhất máy quay hàns xử lý đường kính từ 100 mm đến 3.500 mm , với các mẫu hạng nặng có đường kính từ 6.000 mm trở lên để chế tạo tàu lớn.
Các loại Công cụ quay vòng hàn: Thiết kế nào phù hợp với ứng dụng của bạn?
Có bốn loại máy hàn quay chính , mỗi loại phù hợp với khả năng tải, hình dạng phôi và mức độ tự động hóa khác nhau. Chọn sai loại là lỗi đặc điểm kỹ thuật phổ biến và tốn kém nhất trong quá trình thiết lập xưởng chế tạo.
1. Con lăn hàn thông thường (Con lăn góc cố định)
Máy hàn quay thông thường sử dụng khung con lăn góc chữ V cố định và là loại được sử dụng rộng rãi nhất trong chế tạo ống và bình nói chung. Cả khung dẫn động và khung dẫn động đều nằm ở một góc cố định — thường là 30° hoặc 45° — tạo ra giá đỡ ổn định cho phôi tròn. Khoảng cách con lăn được điều chỉnh thủ công bằng các khung trượt dọc theo ray cơ sở để thay đổi đường kính được hỗ trợ. Khả năng tải dao động từ 1 tấn đến trên 3.000 tấn mỗi cặp. Thiết kế này tiết kiệm chi phí nhất cho các cơ sở làm việc với đường kính ống tiêu chuẩn, nhất quán.
2. Con lăn hàn tự điều chỉnh (Con lăn tự căn chỉnh)
Máy quay hàn tự điều chỉnh tự động điều chỉnh góc lăn của chúng theo đường kính phôi, loại bỏ việc định vị lại khung thủ công. Mỗi cụm con lăn sử dụng khung xoay để mở hoặc đóng dưới trọng lượng của phôi, duy trì góc tiếp xúc tối ưu trên phạm vi đường kính rộng - thường là 150 mm đến 3.000 mm - không cần điều chỉnh thủ công. Điều này làm giảm đáng kể thời gian thiết lập khi cửa hàng xử lý các kích cỡ ống khác nhau suốt cả ngày. Thiết kế tự căn chỉnh cũng phân bổ tải trọng đồng đều hơn trên bề mặt con lăn, giảm độ mài mòn cục bộ của con lăn.
3. Trục quay có khả năng hàn đầu bồn
Các cuộn quay công suất lớn được thiết kế để chế tạo bình áp lực và bể chứa được chế tạo để xử lý cả hoạt động hàn vỏ hình trụ và nắp cuối (đầu). Các thiết bị này có các con lăn bằng cao su hoặc polyurethane mặt rộng cung cấp bề mặt không tạo vết cho các thùng chứa thành phẩm hoặc sơn phủ, và bộ truyền động giảm tốc có khả năng duy trì tốc độ quay rất chậm, chính xác - thấp đến mức 0,01 vòng/phút - đối với đường hàn hồ quang chìm (SAW) trên tường dày.
4. Máy hàn quay cơ giới tích hợp CNC / PLC
Máy quay hàn tích hợp CNC đồng bộ hóa trực tiếp tốc độ quay phôi với tốc độ cấp dây hàn, tốc độ di chuyển và các thông số nguồn điện để có đường hàn theo chu vi hoàn toàn tự động. Các hệ thống này được sử dụng trong chế tạo ống ống khối lượng lớn, xây dựng nền tảng ngoài khơi và sản xuất bình chịu áp lực tự động. Độ chính xác đồng bộ hóa tốc độ của ±0,5% đảm bảo đầu vào nhiệt ổn định trên mỗi đơn vị chiều dài - rất quan trọng đối với các mối hàn tuân thủ quy tắc trên các bộ phận chịu áp suất theo tiêu chuẩn ASME, EN 13480 hoặc ISO 15614.
Các loại công cụ quay vòng hàn được so sánh
| Loại | Phạm vi đường kính | Khả năng chịu tải | Thời gian thiết lập | Mức độ tự động hóa | Ứng dụng tốt nhất |
| thông thường | 100 mm – 3.500 mm | 1 – 1.000 tấn | Thủ công (10–20 phút) | Cơ bản | Ống tiêu chuẩn, đường kính phù hợp |
| Tự điều chỉnh | 150 mm – 3.000 mm | 1 – 300 tấn | Tự động (<2 phút) | Trung bình | Ống cuộn có đường kính hỗn hợp |
| Cuộn quay hạng nặng | 500 mm – 6.000 mm | 10 – 2.000 tấn | Hướng dẫn sử dụng (khác nhau) | Cơ bản to Moderate | Bình áp lực, bể chứa |
| Tích hợp CNC/PLC | 100 mm – 4.000 mm | 1 – 500 tấn | Đã lập trình (<5 phút) | Tự động hóa hoàn toàn | Mối hàn khối lượng lớn, tuân thủ quy tắc |
Chú thích: So sánh bốn loại máy hàn quay chính theo phạm vi đường kính, khả năng chịu tải, thời gian thiết lập, mức độ tự động hóa và ứng dụng công nghiệp cơ bản.
Thông số kỹ thuật chính cần đánh giá khi chọn công cụ quay vòng hàn
Khả năng chịu tải và phạm vi đường kính là hai thông số kỹ thuật không thể thương lượng - tất cả các tính năng khác chỉ là thứ yếu nếu dụng cụ quay không thể đỡ phôi một cách an toàn ở kích thước yêu cầu. Dưới đây là hướng dẫn có cấu trúc cho từng thông số kỹ thuật quan trọng:
Khả năng chịu tải
Luôn chỉ định khả năng chịu tải của rôto ở mức tối thiểu là 1,25× trọng lượng phôi dự kiến nặng nhất để cung cấp giới hạn an toàn và tính đến tải trọng động trong quá trình tăng tốc và giảm tốc độ quay. Tàu có trọng lượng 8 tấn cần có công suất quay tối thiểu 10 tấn . Quá tải đối với rôto hàn sẽ nén các con lăn vượt quá khả năng chịu lực của chúng, gây ra hiện tượng lệch khung và có nguy cơ khiến phôi bị lăn thảm hại — một mối nguy hiểm nghiêm trọng về an toàn.
Phạm vi tốc độ quay
Tốc độ quay phải phù hợp với quá trình hàn và đường kính phôi để duy trì tốc độ di chuyển hồ quang chính xác tại mối nối. RPM yêu cầu được tính như sau: Tốc độ di chuyển (mm/phút) ÷ (π × Đường kính tính bằng mm) . Ví dụ, hàn một ống có đường kính 600 mm với tốc độ di chuyển 400 mm/phút đòi hỏi khoảng 0,21 vòng/phút . Hàn hồ quang chìm (SAW) trên các bình có thành dày có thể yêu cầu ít nhất là 0,03–0,08 vòng/phút ; Rễ TIG truyền trên ống thép không gỉ thành mỏng có thể cần 0,5–1,5 vòng/phút .
Vật liệu con lăn
Lựa chọn vật liệu con lăn ảnh hưởng trực tiếp đến việc bảo vệ bề mặt phôi và tuổi thọ của con lăn. Con lăn thép là tiêu chuẩn cho ống thép kết cấu không tráng phủ và mang lại độ bền tối đa. Con lăn được phủ cao su hoặc polyurethane được yêu cầu cho các thùng được phủ, sơn hoặc đánh bóng để ngăn chặn bề mặt bị trầy xước. Con lăn polyurethane cũng mang lại độ bám tốt hơn trên bề mặt nhẵn, giảm trượt - đặc biệt quan trọng trên các tàu nặng nơi nhu cầu mô-men xoắn cao. Dự kiến sẽ thay thế vỏ con lăn polyurethane mỗi 12–24 tháng trong quá trình sử dụng sản xuất liên tục.
Hàn nối đất hiện tại
Dòng điện hàn không bao giờ được phép đi qua ổ lăn quay - điều này gây ra hiện tượng rỗ điện phân ở các rãnh vòng bi và hỏng hóc nhanh chóng. Công cụ quay vòng được sử dụng trong các quy trình có cường độ dòng điện cao (ví dụ: SAW ở 600–1.200 A) phải có chổi nối đất chuyên dụng trên khung công cụ quay hoặc một kẹp nối đất hàn riêng được áp trực tiếp vào phôi. Nhiều công cụ quay vòng cao cấp bao gồm bàn chải mặt đất tích hợp tiếp xúc với bề mặt phôi và tạo ra đường quay trở lại có điện trở thấp, bảo vệ ổ trục truyền động và ổ trục làm việc.
Chống trôi / Hạn chế trục
Phôi hình trụ có xu hướng di chuyển dọc trục (đi bộ) dọc theo trục con lăn trong quá trình quay - Hiện tượng gây ra bởi sự sai lệch nhỏ giữa đường tâm của con lăn truyền động và con lăn chạy không tải. Công cụ quay vòng chất lượng cao giải quyết vấn đề này thông qua việc điều chỉnh con lăn theo góc (ngón chân vào con lăn dẫn động từ 1–3°), điều khiển điện tử chống trôi tự động hoặc miếng đệm hướng trục cơ học. Sự trôi dọc trục không được kiểm soát sẽ di chuyển mối hàn ra khỏi mỏ hàn, tạo ra các mối hàn lệch tâm và có khả năng va chạm mỏ hàn với đầu phôi.
Công cụ quay vòng hàn so với Công cụ định vị hàn: Sự khác biệt là gì?
Máy quay hàn và máy định vị hàn đều thao tác phôi trong quá trình hàn, nhưng chúng phục vụ các yêu cầu hình học và chuyển động khác nhau về cơ bản. Việc nhầm lẫn cả hai dẫn đến việc sử dụng sai thiết bị - bộ định vị không thể thay thế bộ định vị cho các bình hình trụ dài và bộ định vị không thể thay thế bộ định vị cho các cụm có mặt bích hoặc không đối xứng.
| Thuộc tính | Máy hàn quay | Định vị hàn |
| Chuyển động sơ cấp | Xoay liên tục quanh trục ngang | Xoay nghiêng về mâm cặp/bàn cố định |
| Hình dạng phôi | Chỉ hình trụ/tròn | Bất kỳ hình dạng nào (mặt bích, giá đỡ, khung) |
| Loại mối hàn | Đường may chu vi (chu vi) | Tất cả các loại khớp (phi lê, mông, phức tạp) |
| Chiều dài phôi tối đa | Không giới hạn (nhiều đơn vị chạy không tải) | Bị giới hạn bởi khả năng nhô ra của mâm cặp |
| Phạm vi tải điển hình | 1 – 3.000 tấn | 0,03 – 100 tấn |
| Thiết lập cho tàu dài | Thêm các đơn vị chạy không tải - không giới hạn độ dài | Không thực tế khi phần nhô ra vượt quá ~3 m |
| Vị trí hàn đạt được | Flat / 1G (chu vi) | Bằng phẳng, ngang hoặc trên cao khi cần thiết |
Chú thích: So sánh song song giữa máy quay hàn và máy định vị hàn trên bảy thuộc tính để làm rõ việc lựa chọn thiết bị chính xác dựa trên hình dạng phôi và loại mối nối.
Các ngành công nghiệp và ứng dụng dựa vào công cụ quay vòng hàn
Máy quay hàn là không thể thiếu trong mọi ngành công nghiệp chế tạo thiết bị chịu áp lực, kết cấu hoặc xử lý hình trụ. Tỷ lệ sử dụng chúng tương quan trực tiếp với đường kính bình — đường kính trên 300 mm, việc hàn theo chu vi thủ công trở nên chậm, không nhất quán và căng thẳng về mặt công thái học đến mức ROI của công cụ quay thường đạt được trong vòng 6–18 tháng kể từ khi sử dụng sản xuất.
- Dầu khí: Các mối hàn chu vi đường ống, chế tạo ống đứng, ống ống góp dưới biển và hàn vỏ bể chứa LNG. Công cụ quay vòng hỗ trợ hàn hồ quang chìm trên tường có độ dày từ 10 mm đến 80 mm trên đường ống chịu áp theo tiêu chuẩn API 1104 và ASME B31.4.
- Chế tạo bình chịu áp lực: Các bình tuân thủ ASME Phần VIII và PED - lò phản ứng, bộ trao đổi nhiệt, bình ngưng, bình tách - tất cả đều yêu cầu đường hàn theo chu vi được kiểm soát. Công cụ quay vòng cho phép bảo trì làm nóng trước nhất quán và kiểm soát nhiệt độ giữa các đường hàn bằng cách giữ mối hàn ở vị trí phẳng trong suốt chuỗi nhiều đường hàn.
- Năng lượng gió: Các phần tháp tuabin gió ngoài khơi và trên bờ (thường có đường kính 4–6 m, độ dày thành 20–30 mm) là một trong những ứng dụng hàn quay lớn nhất, đòi hỏi máy quay có công suất vượt quá 200–500 tấn mỗi bộ.
- Đóng tàu: Trục cánh quạt, ống đẩy, thùng dằn và các phần thân hình trụ đều sử dụng công cụ quay trong các xưởng chế tạo trước khi lắp đặt trên tàu.
- Khai thác và tổng hợp: Máy nghiền bi, lò quay, máy lọc dạng trống và chế tạo trống băng tải đều sử dụng vỏ hình trụ có thành dày và chỉ thực tế khi hàn có sự trợ giúp của máy quay.
- Hóa chất và hóa dầu: Cột, lò phản ứng và bình xử lý bằng hợp kim đặc biệt (không gỉ song công, Inconel, titan) được hưởng lợi đặc biệt từ hàn vị trí phẳng hỗ trợ quay, giúp giảm sự gián đoạn của bể hàn do trọng lực gây ra ở các vật liệu khó hàn.
Lợi ích về năng suất và chất lượng của việc sử dụng máy hàn quay
Năng suất đạt được chính từ máy quay hàn đến từ việc cho phép hàn hồ quang liên tục thay vì các chu kỳ dừng và định vị lại , nhưng lợi ích về chất lượng cũng đáng kể như nhau và trực tiếp giảm chi phí làm lại.
Tăng năng suất
- Thời gian bật hồ quang tăng từ 20–35% (thủ công) lên 60–80% với hàn bán tự động được hỗ trợ bằng máy quay, và lên đến 90–95% trong các hệ thống hoàn toàn tự động. Một xưởng chế tạo hàn ống có đường kính 500 mm có thể hoàn thành mối nối chu vi đầy đủ trong một vòng cung không gián đoạn so với trình tự dừng-khởi động lại 4–6 khi hàn thủ công.
- Tỷ lệ lắng đọng SAW trên các tàu có thành dày được hỗ trợ bởi rotator 15–25 kg/giờ - khoảng 5–8× tốc độ lắng đọng của SMAW thủ công trên cùng một mối nối.
- Giảm sự mệt mỏi của thợ hàn trên các đường nối chu vi dài có nghĩa là sự tập trung được duy trì thông qua các hoạt động hàn kéo dài nhiều giờ, giảm tỷ lệ lỗi cuối ca.
Cải tiến chất lượng mối hàn
- Tốc độ di chuyển nhất quán được điều khiển bằng máy quay giúp loại bỏ sự thay đổi của con người trong quá trình di chuyển của mỏ hàn, mang lại chiều rộng hạt đồng nhất và độ xuyên thấu quanh toàn bộ chu vi — rất quan trọng đối với việc chấp nhận thử nghiệm chụp ảnh bức xạ và siêu âm.
- Vị trí hàn phẳng (1G) trong suốt mối nối giúp loại bỏ hiện tượng võng của vũng hàn do trọng lực xảy ra ở các vị trí 2G (ngang), 5G (ống cố định) và 6G (ống nghiêng), giảm độ xốp và tỷ lệ khuyết tật cắt xén ước tính 35–55% so với hàn ống cố định.
- Kiểm soát nhiệt độ liên tục nhất quán dễ bảo trì hơn khi mối hàn quay liên tục qua một điểm giám sát cố định, cho phép cảm biến hồng ngoại hoặc nhiệt kế tiếp xúc đo mọi điểm của chu vi mà không cần định vị lại.
Bảo trì công cụ quay vòng hàn: Giữ cho thiết bị đáng tin cậy trong sản xuất
Việc bảo trì phòng ngừa thường xuyên trên máy quay hàn sẽ tốn một phần thời gian ngừng hoạt động và chi phí thay thế vòng bi do sơ suất. — một ổ trục lăn bị hỏng trong một máy quay 200 tấn có thể dẫn đến mất sản xuất trong 2–3 ngày và chi phí sửa chữa từ 5.000–15.000 USD.
- hàng ngày: Kiểm tra bề mặt con lăn xem có vết hàn, vết cắt hoặc vết phẳng không. Loại bỏ vết văng bằng bàn chải sắt hoặc dụng cụ cạo trước khi nó cứng lại và gây hư hỏng bề mặt cho phôi hoặc quay không cân bằng. Kiểm tra xem cáp nối đất có được gắn chắc chắn không.
- hàng tuần: Bôi trơn xích truyền động, hộp số và vòng bi trục lăn theo thông số kỹ thuật của nhà sản xuất. Xác minh bảng điều khiển hiển thị cài đặt tốc độ chính xác và chức năng dừng khẩn cấp chính xác. Kiểm tra các bu lông lắp con lăn xem có bị rung không.
- hàng tháng: Kiểm tra mức dầu và tình trạng hộp số. Kiểm tra vỏ con lăn bằng polyurethane hoặc cao su xem có vết cắt, rách hoặc cứng không. Đo đường kính con lăn bằng thước cặp - độ mòn không đồng đều giữa con lăn truyền động và con lăn chạy không tải gây ra sự thay đổi tốc độ trên bề mặt phôi.
- Hàng năm: Kiểm tra toàn bộ bộ truyền động bao gồm chổi than động cơ (nếu DC), hoạt động ổ trục hộp số và tính toàn vẹn của mối hàn khung. Hiệu chỉnh lại điều khiển tốc độ dựa trên tham chiếu của máy đo tốc độ. Chủ động thay thế vòng bi lăn nếu số giờ hoạt động vượt quá khoảng thời gian khuyến nghị của nhà sản xuất - thường là 8.000–12.000 giờ hoạt động .
Câu hỏi thường gặp về công cụ quay vòng hàn
Câu 1: Sự khác biệt giữa máy quay hàn và máy quay ống là gì?
Các điều khoản phần lớn có thể thay thế cho nhau trong cách sử dụng thông thường của cửa hàng. A máy quay hàn là danh mục rộng hơn - nó bao gồm bất kỳ hệ thống con lăn được hỗ trợ nào làm quay phôi hình trụ để hàn, bao gồm ống, bình chứa và trống. "Công cụ quay ống" là một thuật ngữ không chính thức thường được sử dụng cho các thiết bị có công suất nhẹ hơn có kích thước đặc biệt để chế tạo đường ống và ống ống. Tất cả các máy quay ống đều là máy quay hàn, nhưng các cuộn quay tàu hạng nặng được thiết kế cho bể chứa và bình chịu áp lực thường được gọi là máy quay hàn hoặc cuộn quay chứ không phải là máy quay ống.
Câu hỏi 2: Làm cách nào để tính toán tốc độ quay chính xác cho quá trình hàn của tôi?
Sử dụng công thức: RPM = Tốc độ di chuyển (mm/phút) ÷ (π × Đường kính phôi tính bằng mm) . Đối với ống có đường kính 500 mm được hàn với tốc độ di chuyển 350 mm/phút: RPM = 350 ÷ (3,1416 × 500) = 0,223 vòng/phút . Đối với SAW trên tàu đường kính 2.000 mm với tốc độ 250 mm/phút: RPM = 250 ÷ (3,1416 × 2.000) = 0,040 vòng/phút . Luôn xác minh rằng RPM mục tiêu của bạn nằm trong phạm vi tốc độ có thể kiểm soát được của công cụ quay vòng trước khi mua.
Câu hỏi 3: Máy hàn quay có thể được sử dụng cho các quy trình khác ngoài hàn không?
Đúng. Công cụ quay vòng hàn cũng được sử dụng rộng rãi để phun sơn nhiệt, sơn và sơn tĩnh điện, kiểm tra không phá hủy (NDT) các bộ phận hình trụ và vận hành gia công chẳng hạn như mài hoặc đánh bóng bề mặt hình trụ. Bất kỳ quy trình nào được hưởng lợi từ việc xoay đồng đều phôi tròn ở tốc độ được kiểm soát đều có thể sử dụng cùng một phần cứng công cụ quay - hệ thống truyền động và điều khiển không phụ thuộc vào quy trình. Một số cơ sở mua máy quay chủ yếu để kiểm tra NDT và sử dụng chúng để hàn như một chức năng phụ.
Câu hỏi 4: Máy hàn quay cần bao nhiêu bộ phận làm biếng cho các bình dài?
Cấu hình tiêu chuẩn sử dụng một đơn vị truyền động và một đơn vị làm biếng trên mỗi nhịp được hỗ trợ . Đối với các tàu có chiều dài lên tới khoảng 6–8 mét, một bộ dẫn động và một bộ dẫn động là đủ. Đối với các bình dài hơn - chẳng hạn như vỏ trao đổi nhiệt 12–20 mét hoặc phần tháp - hãy thêm một bộ phận chạy không tải bổ sung cho mỗi bình 4–6 mét có chiều dài bổ sung vượt quá nhịp đầu tiên. Tiêu chí quan trọng là tàu không được lệch hướng nhiều hơn 1–2 mm giữa các điểm hỗ trợ dưới trọng lượng của chính nó, để ngăn chặn sự lệch khớp trong quá trình quay.
Câu hỏi 5: Nguyên nhân khiến phôi "đi" dọc trục trên bàn quay hàn và cách ngăn chặn điều này?
Sự trôi dọc trục (đi bộ) là do thành phần lực dọc trục phát sinh khi đường tâm của con lăn truyền động và con lăn chạy không tải không hoàn toàn song song hoặc khi bề mặt phôi không có hình trụ hoàn hảo. Nó được ngăn chặn bởi: (1) tập trung vào các con lăn truyền động thêm 1–3° để chúng tạo ra một lực dọc trục đối nghịch nhau một chút; (2) sử dụng điều khiển điện tử chống trôi giám sát vị trí trục thông qua cảm biến và tự động điều chỉnh góc con lăn; hoặc (3) lắp đặt cơ khí miếng đệm lực đẩy dọc trục hoặc điểm dừng cuối ở một đầu của khung quay. Công cụ quay vòng tự điều chỉnh cao cấp thường bao gồm tính năng chống trôi điện tử như một tính năng tiêu chuẩn.
Câu hỏi 6: Những biện pháp phòng ngừa an toàn nào là cần thiết khi vận hành máy hàn quay?
Các yêu cầu an toàn chính bao gồm: không bao giờ vượt quá khả năng chịu tải định mức - quá tải gây ra hư hỏng khung con lăn và phôi bị lăn; luôn luôn cố định cáp nối đất hàn trực tiếp vào phôi để ngăn dòng hàn đi qua ổ lăn; đảm bảo sàn bên dưới và xung quanh máy quay không có người khi quay tàu nặng; cài đặt điểm dừng cơ khí để ngăn chặn dòng chảy dọc trục trên sàn dốc; và không bao giờ được rời khỏi tàu đang quay ở tốc độ cao mà không có hệ thống dừng khẩn cấp tự động hoạt động. Các yêu cầu OSHA 1910.212 (bảo vệ máy) áp dụng cho thiết bị quay chạy bằng điện bao gồm cả máy quay hàn tại các cơ sở của Hoa Kỳ.
Kết luận: Máy hàn quay có phải là khoản đầu tư phù hợp cho cửa hàng của bạn không?
Đối với bất kỳ xưởng chế tạo nào thường xuyên hàn các bộ phận hình trụ có đường kính trên 200 mm, máy hàn quay mang lại ROI có thể đo được trong vòng 6–18 tháng thông qua việc giảm tổn thất thời gian khi hồ quang, giảm tỷ lệ làm lại do giảm khuyết tật khi hàn ở vị trí phẳng và giảm độ mỏi của thợ hàn khi gia công đường may dài.
Quyết định lựa chọn có bốn thông số: trọng lượng phôi tối đa (thông số công suất tải của bộ truyền động), phạm vi đường kính (khoảng cách và loại con lăn truyền động), phạm vi tốc độ quay yêu cầu (lựa chọn động cơ và hộp số truyền động) và khối lượng sản xuất (điều khiển hộp để tự điều chỉnh so với thông thường và tích hợp CNC). Khớp chính xác bốn thông số đó, áp dụng hệ số an toàn 1,25× cho khả năng chịu tải và chỉ định vật liệu con lăn phù hợp với yêu cầu bề mặt phôi gia công của bạn.
Được chỉ định rõ ràng, được bảo trì đúng cách máy quay hàn không chỉ đơn thuần là một công cụ tiện lợi — nó còn là tài sản sản xuất cấp sản xuất trực tiếp nâng cao mức trần chất lượng và công suất thông lượng của bất kỳ hoạt động chế tạo hình trụ nào. Đặc biệt, đối với các cửa hàng bình chịu áp lực, nhà chế tạo đường ống và nhà sản xuất tháp gió, nó là một thành phần thiết yếu của sản xuất hàn tuân thủ quy tắc, cạnh tranh.