Hàn thép không gỉ với thép cacbon là một công việc hàn phổ biến nhưng đòi hỏi kỹ thuật cao. Lộ trình đáng tin cậy rất đơn giản: chọn chất độn austenit hợp kim quá mức chẳng hạn như ER309L, sử dụng quy trình đầu vào nhiệt độ thấp và ngăn ngừa ô nhiễm sắt từ phía thép cacbon. Trong thực tế, ba quyết định này loại bỏ hầu hết các vết nứt, độ cứng quá mức và hư hỏng do ăn mòn sớm.
Bất chấp những khó khăn được nhận thấy, các mối nối kim loại khác nhau giữa thép không gỉ và thép carbon vẫn xuất hiện trong các nhà máy hóa chất, dây chuyền sản xuất thực phẩm, hệ thống xử lý nước và kết cấu thép. Điều quan trọng là không nghĩ nó giống như hàn hai vật liệu tương tự nhau; đó là một quá trình được kiểm soát để quản lý quá trình hợp kim hóa và pha loãng.
Tại sao hàn thép không gỉ với thép cacbon lại khác nhau
Vấn đề cơ bản là thép cacbon và thép không gỉ khác nhau về mặt hóa học, sự giãn nở nhiệt và phản ứng cơ học. Carbon di chuyển từ thép carbon vào vùng hàn trong quá trình gia nhiệt, điều này có thể tạo ra dải martensite cứng, giòn ở dây chuyền nhiệt hạch và lớp khử cacbon mềm ở phía thép carbon. Thép không gỉ Austenitic cũng giãn nở nhiều hơn khoảng 50% so với thép carbon, do đó mối nối phát triển ứng suất dư đáng kể sau khi làm mát. Đồng thời, sự pha loãng từ kim loại nền thép cacbon làm giảm hàm lượng crom và niken trong cặn hàn. Nếu kim loại phụ không được hợp kim hóa quá mức, mối hàn thành phẩm có thể có khả năng chống ăn mòn kém hoặc độ bền thấp.
- Sự di chuyển cacbon gây ra độ cứng và độ giòn cục bộ.
- Sự giãn nở nhiệt không phù hợp làm tăng ứng suất dư và nguy cơ biến dạng.
- Pha loãng mối hàn làm thay đổi tính chất hóa học của kim loại lắng đọng.
- Ô nhiễm sắt ở mặt không gỉ có thể gây ra sự hình thành rỉ sét sau này.
Chọn kim loại phụ phù hợp
Câu trả lời ngắn gọn là sử dụng 309L hoặc 309Mo cho hầu hết các mối nối bằng thép không gỉ với carbon. Hợp kim này cung cấp lượng crom và niken đủ cao để chịu được sự pha loãng từ thép cacbon mà vẫn để lại cấu trúc mối hàn austenit có khả năng chống ăn mòn tốt. 308L, được thiết kế để nối thép không gỉ 304 với chính nó, không có lượng hợp kim dự trữ bổ sung đó và không được khuyến khích cho các mối nối khác nhau.
| chất làm đầy | Sử dụng tốt nhất cho | Đặc điểm chính | Cân nhắc quan trọng |
|---|---|---|---|
| 308L | Nối inox 304 với chính nó | Độ ăn mòn cao và tính thẩm mỹ cao | Không đủ Cr/Ni cho độ pha loãng cao; có thể hình thành martensite |
| 309L / 309Mo | Hàn thép không gỉ với thép carbon | Khả năng pha loãng tốt; chống lại các cấu trúc cứng | Lựa chọn đầu tiên cho hầu hết các môi trường dịch vụ |
| 316L | Tham gia các ứng dụng rỗ không gỉ 316 hoặc cao hơn | Molypden tăng khả năng chống rỗ | Vẫn không thích hợp để pha loãng thép carbon; thay vào đó hãy sử dụng 309Mo |
| 312 | Sự kết hợp mạnh mẽ và khó hàn | Hàm lượng ferit cao, chống nứt | Độ bền cao hơn nhưng độ dẻo thấp hơn; yêu cầu đầu vào nhiệt thấp |
| ERNiCr-3 | Dịch vụ nhiệt độ cao và chu trình nhiệt | Dựa trên niken, độ giãn nở nhiệt thấp | Chi phí cao hơn; khả năng chống nứt mỏi tuyệt vời |
Đối với dịch vụ ở nhiệt độ cao hoặc đạp xe nhiều, các kim loại phụ gốc niken như ERNiCr-3 là lựa chọn tốt hơn 309L. Kim loại hàn giàu niken chống lại sự di chuyển carbon tốt hơn và có hệ số giãn nở gần bằng thép carbon, giúp giảm mỏi nhiệt. Tuy nhiên, đối với các ứng dụng chung, 309L là lựa chọn đã được chứng minh là tiết kiệm chi phí.
Quy trình hàn tốt nhất cho các mối nối khác nhau
GTAW là quy trình tốt nhất cho các công việc quan trọng từ thép không gỉ đến thép cacbon, nhưng GMAW, FCAW và SAW đều có thể tạo ra các mối hàn có thể chấp nhận được với các thông số phù hợp. Các yếu tố kiểm soát là nhiệt lượng đầu vào, khí bảo vệ và tốc độ di chuyển.
- GTAW (TIG): Tốt nhất cho đường ống có thành mỏng và đường dẫn gốc vì nó cho khả năng kiểm soát nhiệt chính xác và độ lắng đọng thấp. Sử dụng thanh phụ ER309L và tấm chắn argon hoặc argon-helium.
- GMAW (MIG): Tốt nhất cho sản xuất có độ dày trung bình. Sử dụng phun xung hoặc truyền ngắn mạch để hạn chế nhiệt đầu vào. Khí argon bảo vệ có 2–5% CO2 là phổ biến; tránh 100% CO2.
- FCAW: Tốt cho việc sửa chữa tấm dày và hiện trường. Sử dụng dây E309LT1-1 và vật liệu che chắn hỗn hợp argon/CO2 cho các mối hàn phẳng và ngang. Xỉ phải được loại bỏ giữa các lần đi.
- SAW: Hiệu quả cho các đường nối dọc dài trên các bể lớn hoặc bình chịu áp lực. Sử dụng dây 309L và từ thông trung tính hoặc cân bằng crom. Kiểm soát nhiệt cẩn thận là điều cần thiết.
Chuẩn bị chung và làm sạch
Một mối nối sạch sẽ, được chuẩn bị đúng cách là một nửa trận chiến. Bụi bẩn, dầu mỡ, cặn và bụi mài thép carbon có thể gây ra độ xốp và vết rỉ sét trên mặt không gỉ. Sử dụng bàn chải và dụng cụ bằng thép không gỉ chuyên dụng, không bao giờ sử dụng bàn chải đã chạm vào thép cacbon.
- Mài hoặc gia công các bề mặt mối nối thành kim loại sáng ngay trước khi hàn.
- Tẩy dầu mỡ cả hai mặt bằng axeton hoặc dung môi được thiết kế để chuẩn bị hàn.
- Đối với mối nối đối đầu trong tấm, sử dụng rãnh chữ V đơn có góc bao gồm 60–70 độ và mặt chân 1–2 mm.
- Khi hàn chân răng nên sử dụng thanh lót hoặc thanh lọc mặt sau bằng argon để chống oxy hóa.
- Giữ tách biệt mặt thép cacbon và mặt không gỉ trong quá trình lắp đặt; sử dụng kẹp riêng nếu có thể.
Kiểm soát làm nóng trước, nhiệt độ xen kẽ và đầu vào nhiệt
Quản lý nhiệt là yếu tố quan trọng nhất sau khi lựa chọn chất độn. Hầu hết các mối nối không cần làm nóng trước, nhưng nếu phần dày hoặc mối nối bị hạn chế nhiều thì có thể chấp nhận làm nóng trước tối đa 100°C. Gia nhiệt trước cao hơn sẽ tăng tốc độ di chuyển carbon và tạo ra dải martensite dày hơn. Nhiệt độ giữa các lớp phải duy trì ở mức dưới 150°C và mối hàn phải được chế tạo bằng các hạt có dây thay vì dạng dệt rộng.
| Quy trình | hiện tại | Điện áp | Tốc độ di chuyển | Đầu vào nhiệt (xấp xỉ) |
|---|---|---|---|---|
| GTAW | 100–150 A | 12–15 V | 100–150 mm/phút | 0,6–1,5 kJ/mm |
| GMAW (xung) | 180–220 A | 22–26 V | 300–400 mm/phút | 1,0–1,8 kJ/mm |
| FCAW | 220–280 A | 26–30 V | 350–450 mm/phút | 1,2–2,0 kJ/mm |
Một nguyên tắc hữu ích là giữ nhiệt đầu vào ở mức thấp nhất có thể mà không gây ra hiện tượng thiếu nhiệt hạch. Sử dụng các đường chuyền ngắn và để mối nối nguội giữa các đường chuyền khi nhiệt độ giữa các đường chuyền tăng lên.
Định vị và tự động hóa cho các mối hàn đáng tin cậy
Định vị phôi theo hướng thuận lợi nhất và sử dụng điều khiển tốc độ di chuyển cơ học sẽ làm giảm đáng kể các khuyết tật khi hàn kim loại khác nhau. Hàn thủ công đơn giản có thể hoạt động, nhưng xoay khớp sang vị trí phẳng thì đáng tin cậy hơn nhiều.
Đối với các cụm và phụ kiện có lỗ khoan nhỏ, bộ định vị hàn có thể tạo mối nối ở một góc thuận tiện và xoay vật liệu trong khi thợ hàn giữ mỏ hàn ổn định.
 Bộ định vị hàn thông thường 1 tấn cho các cụm lắp ráp nhỏ Bộ định vị hàn thông thường này có công suất định mức 1 tấn và xoay các cụm lỗ khoan nhỏ đến các góc thuận tiện, cho phép thợ hàn giữ mỏ hàn ổn định và đạt được vị trí khớp ổn định. Xem sản phẩm →
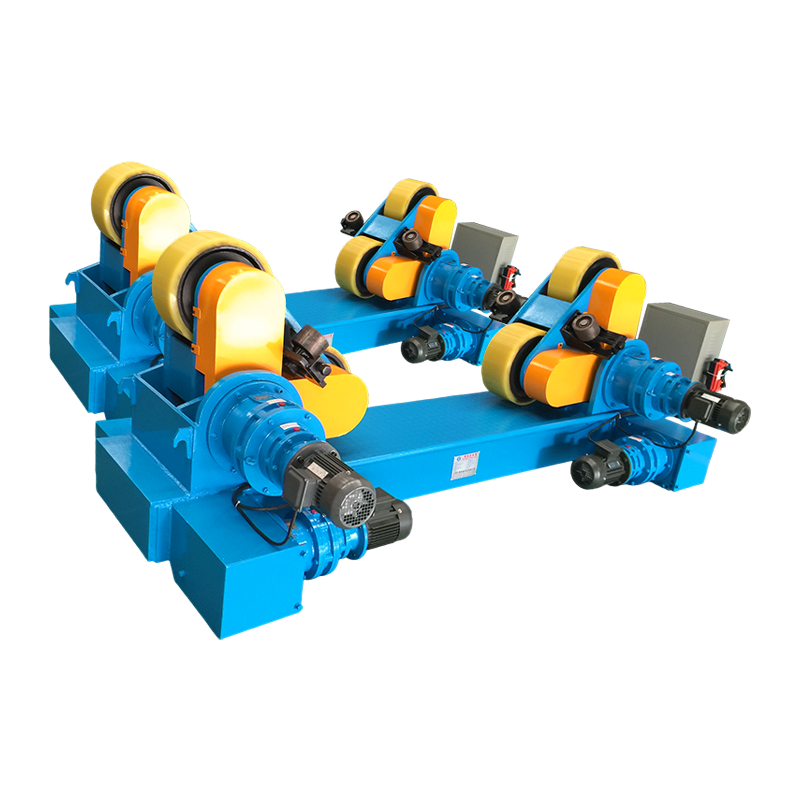
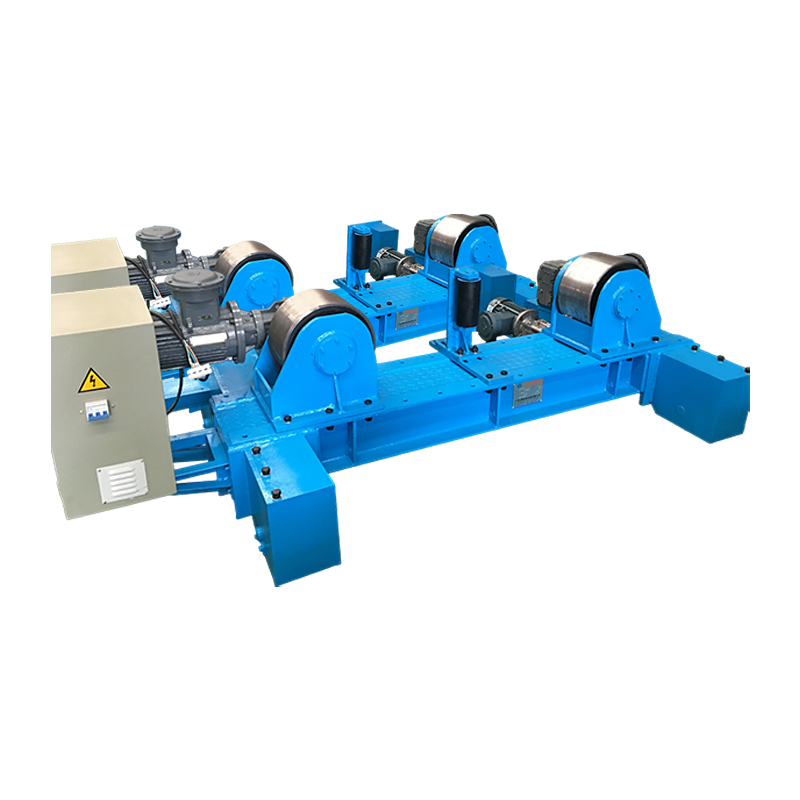
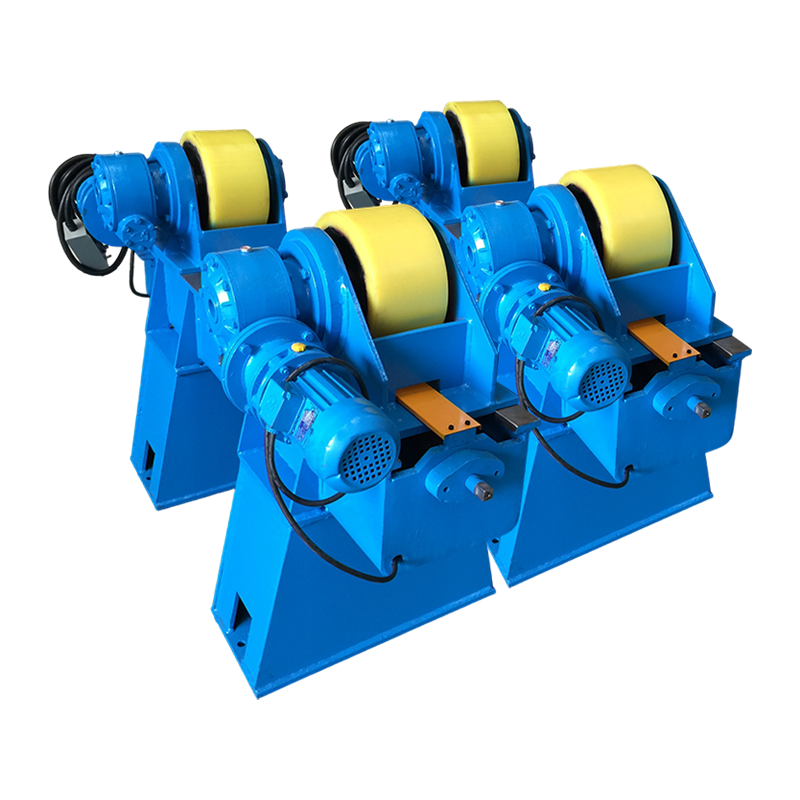
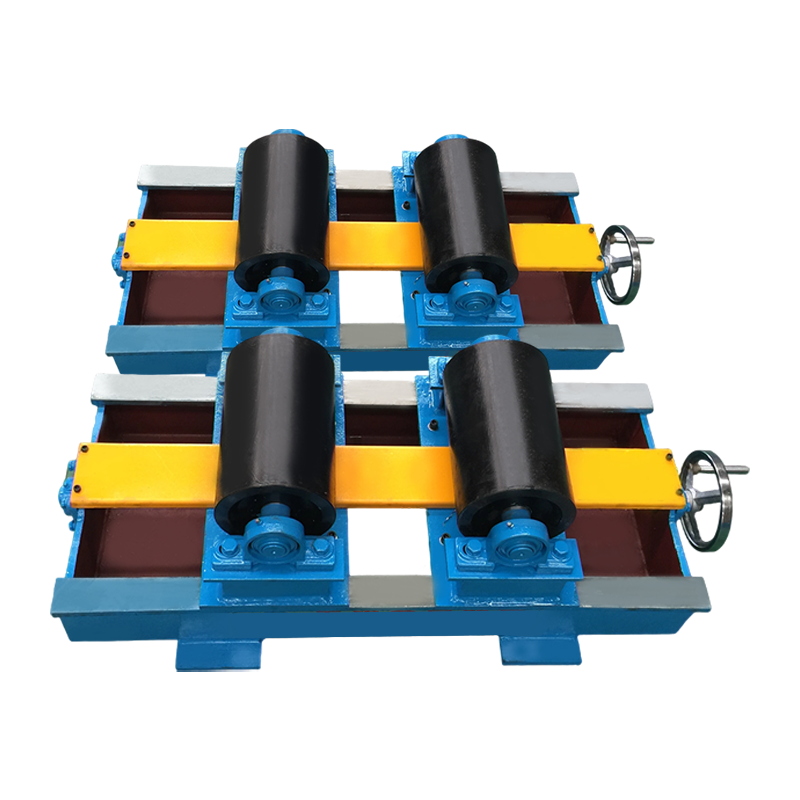
Đối với vỏ bể, ống cuộn và các phần hình trụ, máy quay hàn sẽ quay đường nối ở tốc độ được kiểm soát để bể hàn vẫn ở vị trí phẳng nhất quán. Cách tiếp cận này đặc biệt hữu ích khi công việc kết hợp thép không gỉ và thép carbon quá nặng để thao tác bằng tay. Bạn có thể đọc thêm về các mối hàn quay làm giảm việc phải làm lại trong sản xuất ống và bể kim loại như thế nào .
 Công cụ quay vòng hàn 10 tấn với chuyển động và nâng quỹ đạo điện Máy hàn quay 10 tấn có chuyển động quỹ đạo điện và nâng điện, được thiết kế để xoay các đường nối hình trụ nặng ở tốc độ được kiểm soát, giữ cho vũng hàn phẳng để có kết quả nhất quán. Xem sản phẩm →
Đối với các đường hàn dài hơn yêu cầu GMAW hoặc SAW, bộ điều khiển cột và cần di chuyển đầu hàn dọc theo mối nối với tốc độ đều và giữ cố định góc mỏ hàn. Điều này loại bỏ sự thay đổi của con người thường gây ra sự pha loãng đột ngột và vòng lạnh.
 Cột & cần 4030 được tùy chỉnh với chuyển động quỹ đạo điện Một bộ điều khiển cột và cần tùy chỉnh với chuyển động quỹ đạo điện, di chuyển đầu hàn dọc theo các đường nối dài ở tốc độ ổn định và góc cố định, giảm sự biến đổi của con người đối với GMAW hoặc SAW. Xem sản phẩm →
Những thiết lập này không loại bỏ nhu cầu về quy trình tốt, nhưng chúng giúp duy trì chiến lược đầu vào nhiệt độ thấp, nhiệt độ thấp mà 309L dựa vào dễ dàng hơn nhiều.
Kiểm tra sau hàn và xử lý bề mặt
Sau khi hàn, kiểm tra mối nối cẩn thận, đặc biệt là đường nóng chảy ở phía thép cacbon. Chỉ số độ cứng trên 350 HV ở vùng đó thường cho thấy nhiệt lượng đầu vào quá cao hoặc chất độn bị sai. Kiểm tra bề mặt bằng thử nghiệm thẩm thấu có thể phát hiện các vết nứt và độ xốp, trong khi thử nghiệm siêu âm hoặc chụp ảnh phóng xạ được sử dụng khi thành phần quan trọng.
Nếu mặt không gỉ phải đối mặt với môi trường ăn mòn, hãy loại bỏ sự đổi màu mối hàn và lớp oxit bằng cách tẩy hoặc chải dây, sau đó thụ động hóa bề mặt. Không để các hạt thép cacbon đọng lại trên mặt inox vì chúng sẽ rỉ sét và tạo thành tế bào ăn mòn tập trung. Khi mã ứng dụng yêu cầu giảm căng thẳng, hãy giữ nhiệt độ thấp và ngắn—lý tưởng khoảng 350–400°C—để hạn chế sự khuếch tán cacbon.
Những điểm gián đoạn thường gặp và cách tránh chúng
Hầu hết các khuyết tật trong sự kết hợp vật liệu này đều có thể tránh được nếu bạn sử dụng 309L hoặc hợp kim niken, kiểm soát nhiệt và giữ cho mối nối sạch sẽ. Bảng dưới đây liệt kê các sự cố thường gặp và cách khắc phục.
| khiếm khuyết | Nguyên nhân có thể xảy ra | Hành động khắc phục |
|---|---|---|
| độ xốp | Chất trợ dung ướt, bề mặt dính dầu, thiếu lớp che chắn | Tẩy dầu mỡ, làm khô vật tư tiêu hao, kiểm tra lưu lượng khí và khoảng cách vòi phun |
| Nứt nóng | Hàm lượng lưu huỳnh hoặc phốt pho cao trong kim loại cơ bản; đầu vào nhiệt cao | Làm sạch các cạnh khớp; sử dụng chất độn 309L hoặc 312; đầu vào nhiệt thấp hơn |
| sự hình thành martensite | Độ pha loãng cao, nhiệt độ giữa cao | Sử dụng chất độn quá hợp kim; giữ nhiệt độ đường giao nhau dưới 150°C; giảm dệt |
| Cắt xén | Dòng điện hoặc tốc độ di chuyển quá mức | Giảm dòng hàn; chậm lại một chút hoặc điều chỉnh góc súng |
| Rỉ sét ở mặt không gỉ | Ô nhiễm sắt từ bàn chải hoặc mài | Sử dụng dụng cụ inox chuyên dụng; làm sạch và thụ động sau khi hàn |
Câu hỏi thường gặp
Tôi có thể hàn thép không gỉ với thép carbon bằng 308L không?
Bạn có thể, nhưng đó không phải là một ý tưởng tốt. Thép carbon làm loãng vũng hàn 308L, làm giảm hàm lượng crom và niken đủ để tạo thành martensite và giảm khả năng chống ăn mòn. 309L là chất độn tối thiểu được khuyến nghị cho sự kết hợp khác nhau này.
Tôi có cần làm nóng trước khi hàn thép không gỉ với thép cacbon không?
Thường thì không. Đối với các phần dày hoặc các mối nối bị hạn chế nhiều, có thể chấp nhận gia nhiệt trước tối đa 100°C. Nhiệt độ cao hơn làm tăng tốc độ di chuyển carbon và tạo ra lớp giòn ở dây chuyền nhiệt hạch.
Mối hàn có bị rỉ sét không?
Mặt thép cacbon sẽ rỉ sét nếu không được bảo vệ. Mặt không gỉ phải có khả năng chống ăn mòn nếu bề mặt được làm sạch và thụ động và ngăn ngừa ô nhiễm sắt. Phủ hoặc sơn mặt thép carbon để sử dụng bên ngoài.
Tôi có thể sử dụng hàn MIG với khí bảo vệ 100% CO2 không?
Nó không được khuyến khích. CO2 tinh khiết bổ sung cacbon vào mối hàn và oxy hóa crom, làm giảm khả năng chống ăn mòn của mặt không gỉ. Sử dụng argon trộn với 2–5% carbon dioxide hoặc argon với 1–2% oxy.