Dầm chữ I được chế tạo theo hai cách cơ bản: cán nóng một phôi thép hoặc hàn ba tấm thép lại với nhau. Cán nóng tạo ra hầu hết các phần kết cấu tiêu chuẩn, trong khi chế tạo hàn tạo ra các dầm tấm tùy chỉnh. Sự lựa chọn giữa chúng phụ thuộc vào kích thước phần, số lượng và nhu cầu dung sai cần thiết.
I-Beam là gì?
Dầm chữ I là một cấu kiện thép có bản bụng thẳng đứng và hai mặt bích ngang, có hình chữ “I”. Hình học đặt lượng vật liệu cao nhất tại đó ứng suất uốn là lớn nhất, làm cho biên dạng có hiệu quả đặc biệt đối với cả tải trọng uốn và tải dọc trục.
Độ sâu của mặt cắt, chiều rộng mặt bích và độ dày của bản web đều thay đổi tùy theo ứng dụng kết cấu. Dầm chữ I cán tiêu chuẩn tuân theo các bảng kích thước đã công bố, trong khi dầm tấm hàn có thể được thiết kế theo hầu hết mọi kích thước thực tế.
Sản xuất dầm chữ I cán nóng
Cán nóng là phương pháp phổ biến nhất để sản xuất dầm chữ I tiêu chuẩn vì nó mang lại các đặc tính cơ học ổn định, dung sai chặt chẽ và khối lượng sản xuất cao với chi phí trên mỗi mét tương đối thấp.
nấu chảy và tinh chế
Quá trình này bắt đầu bằng việc tạo ra một loại thép hợp kim sạch, nóng chảy với thành phần hóa học chính xác. Thép phế liệu hoặc sắt nguyên sinh được nấu chảy trong lò hồ quang điện hoặc lò oxy cơ bản và các nguyên tố hợp kim như mangan, crom và niken được thêm vào để đạt được cấp độ yêu cầu. Các tạp chất như lưu huỳnh và phốt pho được loại bỏ trong quá trình tinh chế để đảm bảo khả năng hàn và độ dẻo dai.
Đúc
Thép nóng chảy tinh chế được đúc thành phôi hoặc phôi hình chữ nhật sẽ được cán thành hình dạng cuối cùng. Phôi được đông cứng, để nguội và sau đó nung lại trong lò nung lại đến khoảng 1200°C trước khi bắt đầu cán.
Lăn
Phôi được gia nhiệt lại được tạo hình thành hình chữ I bằng cách đưa nó qua một chuỗi các giá đỡ cán trong một máy cán đa năng. Các cuộn ngang và dọc dần dần tạo thành mạng lưới và mặt bích. Hoạt động này bao gồm các bước gia công thô, các bước trung gian và một bước hoàn thiện cuối cùng kiểm soát các kích thước và tình trạng bề mặt chính xác. Quá trình lăn diễn ra cao hơn một chút so với nhiệt độ kết tinh lại, giúp tinh chỉnh cấu trúc hạt và cải thiện độ bền và độ dẻo dai.
Xử lý nhiệt
Sau khi lăn, dầm chữ I được để nguội tự nhiên hoặc chịu các chu trình nhiệt được kiểm soát. Bình thường hóa, làm nguội hoặc ủ có thể được sử dụng cho dịch vụ cường độ cao hoặc nhiệt độ thấp. Tốc độ làm mát ảnh hưởng trực tiếp đến độ cứng, cường độ năng suất và khả năng hàn của phần hoàn thiện.
Kiểm tra và kiểm tra
Dầm chữ I cán nóng hoàn thiện được xác minh về thành phần hóa học, độ bền kéo, cường độ chảy và độ giãn dài. Kiểm tra kích thước xác nhận chiều rộng mặt bích, độ dày, chiều dài và độ thẳng của mặt bích theo các tiêu chuẩn được công nhận như AISC hoặc EN. Thử nghiệm không phá hủy—thường là kiểm tra siêu âm hoặc hạt từ tính—có thể được áp dụng cho các ứng dụng chịu tải quan trọng.
Sản xuất dầm chữ I hàn
Dầm chữ I hàn, còn được gọi là dầm tấm, được chế tạo từ ba tấm thép riêng biệt: một bản bụng và hai mặt bích. Phương pháp này được chọn khi các phần cán nóng quá lớn, khi cần độ sâu bất thường hoặc khi kích thước tấm có thể mang lại tính kinh tế tốt hơn cho một dự án cụ thể.
Cắt và chuẩn bị tấm
Các tấm được cắt theo chiều rộng và chiều dài cần thiết bằng cách sử dụng cắt ngọn lửa CNC, cắt plasma hoặc cưa. Các tấm bản bụng và mặt bích thường được phun nổ để loại bỏ vảy cán và các cạnh được vát khi yêu cầu các mối hàn xuyên thấu hoàn toàn.
Hàn vừa khít và hàn dính
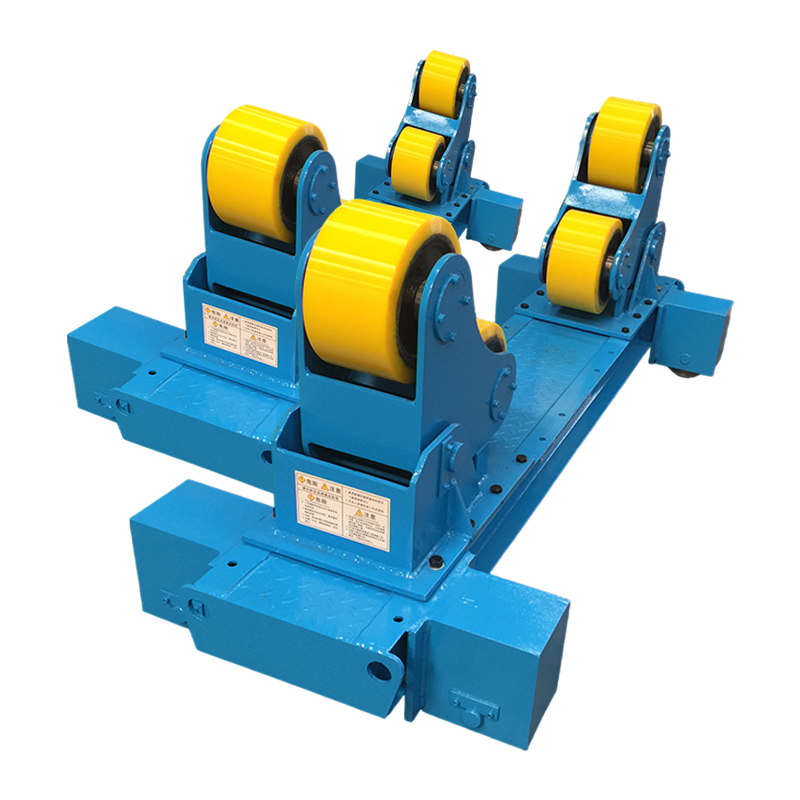
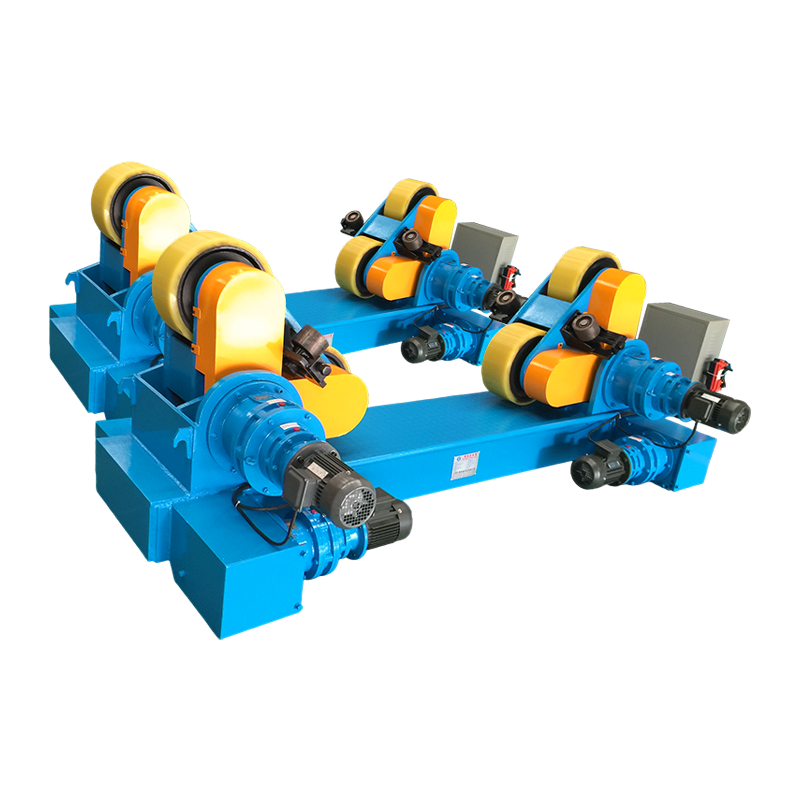
Các tấm cắt được kẹp trong một thiết bị cố định giữ lưới vuông góc với mặt bích và các mối hàn cố định được áp dụng để duy trì hình dạng lắp ráp. Một máy hàn quay phù hợp với khả năng nâng thủy lực và chuyển động quỹ đạo bằng tay có thể giúp căn chỉnh tổ hợp ngay cả đối với các phần lớn hơn, cải thiện độ chính xác và an toàn cho người lao động.
 Công cụ quay vòng hàn vừa vặn 40T với nâng thủy lực và chuyển động quỹ đạo bằng tay Công cụ quay này hỗ trợ việc căn chỉnh các cụm mặt bích lớn, cải thiện độ chính xác và an toàn trong quá trình hàn dính. Nâng thủy lực và chuyển động quỹ đạo thủ công của nó tạo điều kiện thuận lợi cho việc định vị cho các phần nặng hơn. Xem sản phẩm →
Hàn tự động
Bộ phận cố định được hàn bằng phương pháp hàn hồ quang chìm (SAW) hoặc hàn hồ quang kim loại khí (GMAW). Trung tâm hàn hoặc cần cột đặt mỏ hàn dọc theo mối nối và dầm thường được đỡ trên các con lăn để duy trì tốc độ di chuyển ổn định. Nhiệt đầu vào phải được kiểm soát để hạn chế sự biến dạng và ứng suất dư, đặc biệt đối với các màng dài và mỏng.
Hoàn thiện và kiểm tra
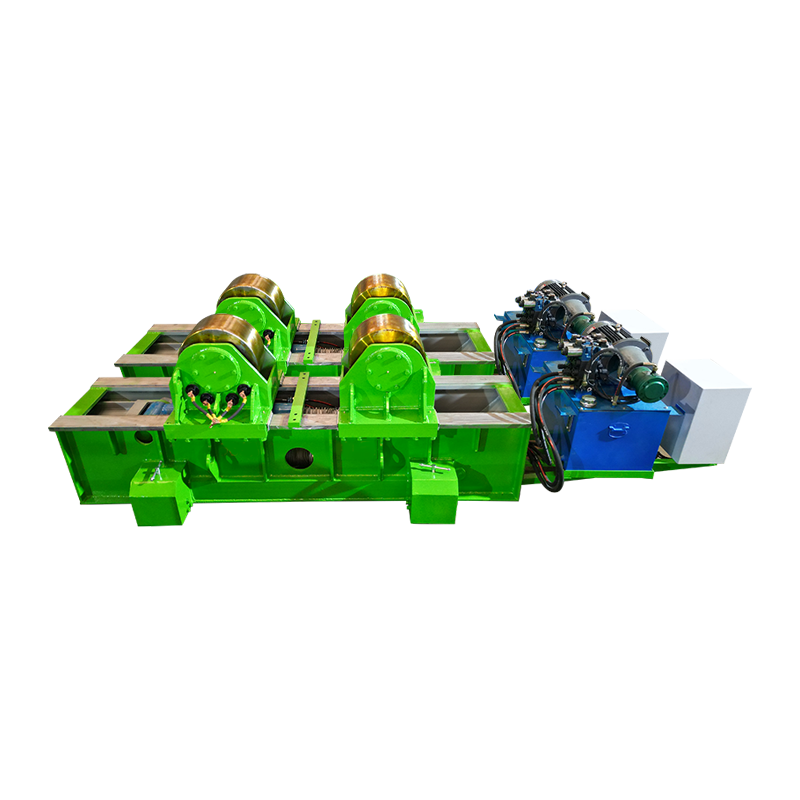
Sau khi hàn, dầm có thể được làm thẳng và bề mặt mối hàn được mài theo quy định. Để xử lý nhiều lần, bộ định vị hàn được điều khiển bằng servo có thể nghiêng chùm tia và cải thiện khả năng tiếp cận của người vận hành trong quá trình hoàn thiện và kiểm tra. Dầm chữ I hàn được kiểm tra bằng mắt và bằng thử nghiệm siêu âm tại các điểm nối giữa mặt bích và kiểm tra kích thước để xác minh chiều cao của mặt bích, chiều rộng mặt bích và độ cong.
 Bộ định vị hàn được điều khiển bằng servo để kiểm tra và hoàn thiện dầm Bộ định vị này nghiêng các dầm hàn, cải thiện khả năng tiếp cận của người vận hành trong quá trình làm thẳng, mài và kiểm tra. Bộ điều khiển servo của nó cho phép điều chỉnh chính xác để hoàn thiện công việc một cách hiệu quả. Xem sản phẩm →
Dầm chữ I cán nóng và dầm chữ I hàn
Các phần cán nóng chiếm ưu thế trong các ứng dụng xây dựng tiêu chuẩn, trong khi dầm tấm hàn được ưa chuộng hơn khi yêu cầu kích thước tùy chỉnh hoặc độ sâu đặc biệt lớn. Sự đánh đổi chính là chi phí trên mỗi mét so với tính linh hoạt của thiết kế.
| Khía cạnh | cán nóng | hàn |
|---|---|---|
| Quy trình | Phôi đơn được tạo hình trong máy cán | Ba tấm thép được hàn lại với nhau |
| Kích thước phần | Cấu hình tiêu chuẩn lên đến giới hạn lăn thực tế | Chiều rộng và chiều sâu tùy chỉnh, thường vượt quá giới hạn cuộn |
| Chi phí | Thấp hơn trên mỗi mét đối với kích thước tiêu chuẩn | Chi phí chế tạo cao hơn |
| Tốc độ sản xuất | Khối lượng rất cao | Chậm hơn, theo từng dự án |
| Tính linh hoạt | Giới hạn ở kích thước thả có sẵn | Có chiều cao |
| Sử dụng điển hình | Nhà cửa, cầu cống, khung máy móc | Kết cấu nặng, dầm nhịp dài, thiết bị chuyên dụng |
Kiểm soát chất lượng và tiêu chuẩn
Kiểm soát chất lượng trong sản xuất dầm chữ I dựa trên phân tích hóa học, thử nghiệm cơ học và xác minh kích thước theo các tiêu chuẩn kết cấu được công nhận. Các phần cán nóng thường tuân theo các tiêu chuẩn AISC hoặc EN, trong khi dầm hàn được quản lý bởi AWS D1.1 hoặc quy tắc hàn kết cấu tương đương.
Đối với dầm chữ I hàn, trình độ chuyên môn của quy trình hàn và thợ hàn là không thể thương lượng. Kiểm soát nhiệt đầu vào, đảm bảo lắp đặt phù hợp và lựa chọn thiết bị xử lý hàn phù hợp đều rất quan trọng để tạo ra mối hàn từ mặt bích đến mặt bích tốt. Bạn có thể khám phá hiện đại như thế nào công nghệ hàn ảnh hưởng sâu hơn đến chất lượng và chế tạo thép.
Câu hỏi thường gặp
Có phải tất cả dầm chữ I đều được làm bằng cán nóng không?
Không. Dầm chữ I có thể được cán nóng hoặc hàn. Phần cán là phổ biến nhất, nhưng dầm tấm hàn được sử dụng khi cần kích thước lớn hoặc bất thường.
Sự khác biệt giữa chùm tia I và chùm tia H là gì?
Mặt bích của dầm chữ H thường rộng hơn và song song hơn, trong khi mặt bích dầm chữ I tiêu chuẩn có độ côn nhẹ. Cả hai đều được sản xuất bằng quy trình cán hoặc hàn tương tự.
Dầm chữ I cong được chế tạo như thế nào?
Dầm chữ I cong thường được sản xuất bằng cách cán nguội, uốn cảm ứng hoặc bằng cách cắt lưới và hàn các tấm thành đường cong. Trước đây, dầm thép cong thường được chế tạo bằng cách cắt và hàn oxy-nhiên liệu.
Những loại thép nào là điển hình cho dầm chữ I?
Các loại cấu trúc phổ biến bao gồm ASTM A992, A572 và EN S275/S355. Việc lựa chọn phụ thuộc vào yêu cầu về tải trọng, độ dẻo và khả năng hàn.
Dầm chữ I hàn được kiểm tra như thế nào?
Dầm chữ I hàn được kiểm tra bằng mắt và bằng kiểm tra siêu âm tại vùng hàn. Kiểm tra kích thước xác minh chiều cao của web, chiều rộng mặt bích và độ thẳng so với bản vẽ thiết kế.
Kết luận
Bắt đầu với các yêu cầu về kết cấu, sau đó chọn phương pháp sản xuất. Dầm chữ I cán tiêu chuẩn là tiết kiệm nhất cho công trình điển hình. Khi thiết kế yêu cầu độ sâu tùy chỉnh, tải nặng hoặc tiết diện dầm tấm lớn, chế tạo hàn mang lại sự linh hoạt cần thiết. Cũng quan trọng như bản thân quá trình hàn—đặc biệt là trên dây chuyền sản xuất—là việc sử dụng thiết bị định vị và xử lý đáng tin cậy. Lắp đặt tốt, đầu vào nhiệt được kiểm soát và kiểm tra thích hợp là chìa khóa cho cấu trúc dầm chữ I bền vững.