Đầu tiên hãy trả lời: các công cụ và thiết bị chế tạo kim loại quyết định liệu công việc có mang lại lợi nhuận hay không là máy cắt tấm, xoay phôi và giữ mỏ hàn ở đúng vị trí - không phải là các dụng cụ trong hộp dụng cụ cầm tay. Đối với một xưởng đóng tàu có đường kính 3 m hoặc dầm kết cấu 12 m, điều đó có nghĩa là bốn nhóm: máy cắt, thiết bị gia công và định vị (máy quay và bộ định vị), hàn tự động hóa (hệ thống cột và cần trục, đầu hàn) và các hạng mục hỗ trợ như máy mài, kẹp, dụng cụ đo lường, hút khói và PPE.
Chế tạo kim loại thường được định nghĩa là bốn hoạt động: cắt vật liệu theo kích thước, tạo hình bằng cách cán, uốn hoặc ép, nối bằng cách hàn hoặc bắt vít, và hoàn thiện bằng cách mài, phun cát và sơn. Mỗi hoạt động đều có danh sách thiết bị riêng và mức độ ưu tiên thay đổi theo kích thước bộ phận. Công việc kim loại tấm chủ yếu sử dụng máy cắt, máy ép phanh và dụng cụ cầm tay, trong khi việc chế tạo hạng nặng các bồn chứa, tháp, đường ống và kết cấu thép chủ yếu sử dụng các máy xử lý trọng lượng và nhiệt.
Đây là bài kiểm tra thực tế. Một vỏ bồn nặng 30 tấn, đường kính 3 m được hàn theo chiều ngang cần hai thợ hàn khoảng một ca cho mỗi đường nối chu vi, vì họ phải dừng lại, định vị lại bằng cần cẩu và leo trở lại vị trí. Đặt cùng một lớp vỏ trên một máy hàn quay có điện với đường may được giữ ở vị trí phẳng và hai thợ hàn giống nhau sẽ hoàn thành đường may trong khoảng 40 phút bằng cách sử dụng hàn hồ quang chìm ở cường độ 500-700 A. Một thay đổi duy nhất đó thường có giá trị hơn việc mua một chiếc máy hàn thứ hai.
Thiết bị cắt đứng đầu: Ngọn lửa, Plasma hay Laser?
Cắt là bước đầu tiên trong mọi công việc chế tạo và đó là lúc máy sai tạo ra nhiều công việc phải làm lại nhất, bởi vì cạnh cắt không vuông vắn hoặc bị biến dạng do nhiệt sẽ không khít chặt trong mối hàn.
So sánh các quy trình cắt chính
Các số liệu dưới đây là giá trị điển hình của cửa hàng. Con số chính xác phụ thuộc vào máy, bộ khí hoặc vòi phun và loại vật liệu.
| Quy trình | Độ dày điển hình | Kerf và sự khoan dung | Nó phù hợp ở đâu |
|---|---|---|---|
| Nhiên liệu oxy (ngọn lửa) | 6-150 mm trở lên | Kerf 2-4 mm, dung sai khoảng /-1,5 mm, vùng chịu nhiệt rộng | Tấm thép carbon dày và hồ sơ kết cấu; chi phí thấp nhất cho mỗi mét trên 25 mm |
| Huyết tương mịn | 0,5-50 mm | Kerf 1,5-3 mm, dung sai gần /-0,5 mm, có cặn nhẹ ở một số loại | Cửa hàng inox và nhôm, vật liệu hỗn hợp, độ dày vừa phải |
| Laser sợi quang | 0,5-25 mm, mỏng hơn thì nhanh hơn | Kerf 0,2-0,5 mm, dung sai gần /-0,1 mm, độ méo tối thiểu | Chân đế, tấm và lồng chặt ở những nơi thông lượng quan trọng |
Những điều cần kiểm tra trên máy cắt CNC
- Kích thước bàn và chiều dài đường ray phải vừa với tấm lớn nhất mà bạn thực sự mua, cộng với lề lồng.
- Kiểu truyền động: giàn có truyền động hai bên cho bàn rộng; truyền động một phía rẻ hơn nhưng bị lệch khi chịu tải.
- Phần mềm điều khiển và lồng ghép: lập trình ngoại tuyến thường tiết kiệm thời gian hơn so với tốc độ cắt cao hơn.
- Hút khói và bụi, giúp bảo vệ người vận hành và được yêu cầu ở hầu hết các xưởng.
- Độ lặp lại: yêu cầu số liệu tính bằng mm trên mét và xác minh nó bằng mẫu cắt thay vì tài liệu quảng cáo.
- Các tùy chọn đáng trả tiền: điều khiển độ cao mỏ hàn tự động, đầu cắt vát và cắt ngọn lửa mỏ hàn kép cho các cạnh thẳng dài.
Làm việc và định vị: Thiết bị mang lại lợi nhuận nhanh nhất
Nếu một xưởng chỉ có đủ khả năng nâng cấp một lần thì định vị thường là khoản đầu tư tốt hơn so với một thợ hàn khác, bởi vì định vị sẽ thay đổi vị trí hàn từ thẳng đứng hoặc trên cao sang phẳng và phẳng là nơi có thể có tỷ lệ lắng đọng cao.
Công cụ quay vòng hàn: khớp bộ bánh xe với vỏ chứ không chỉ trọng tải
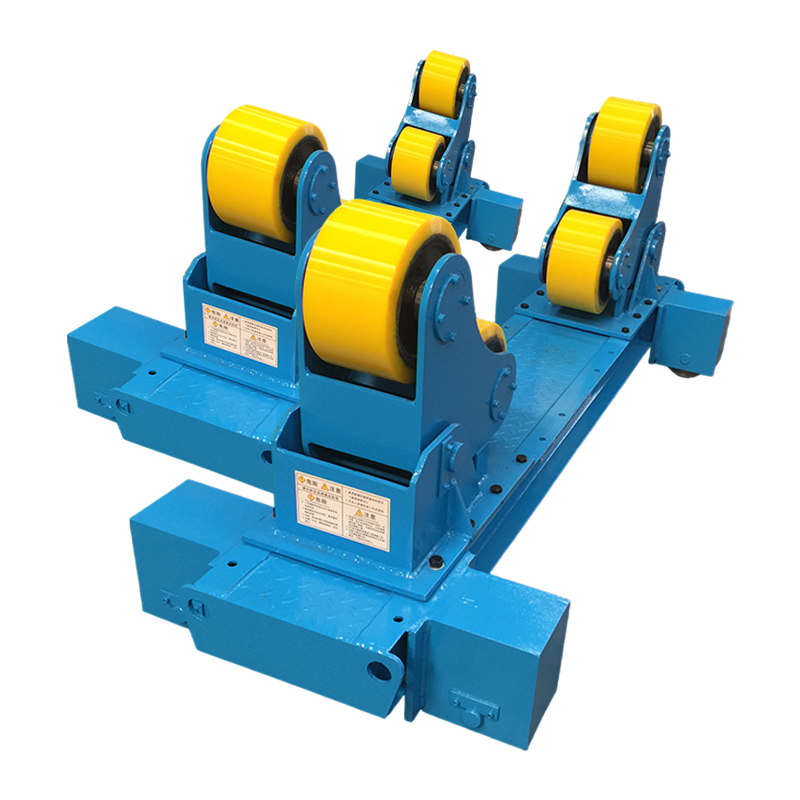
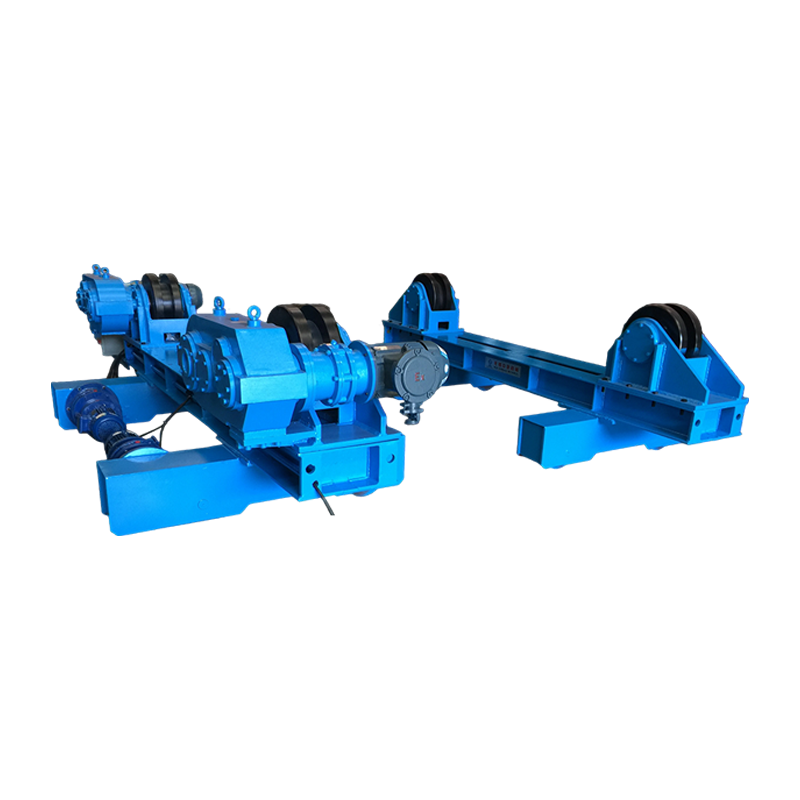
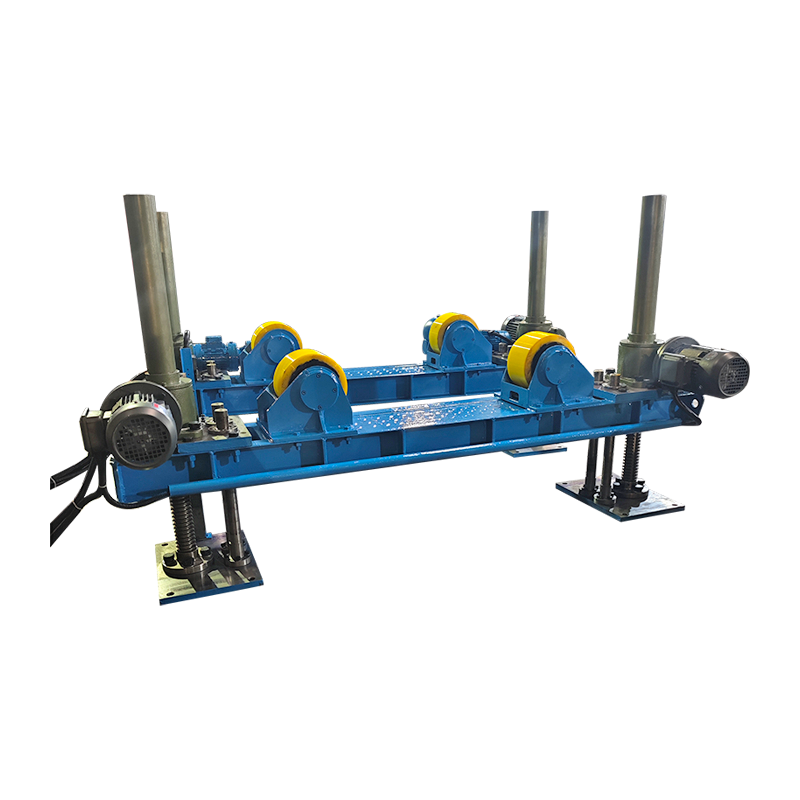
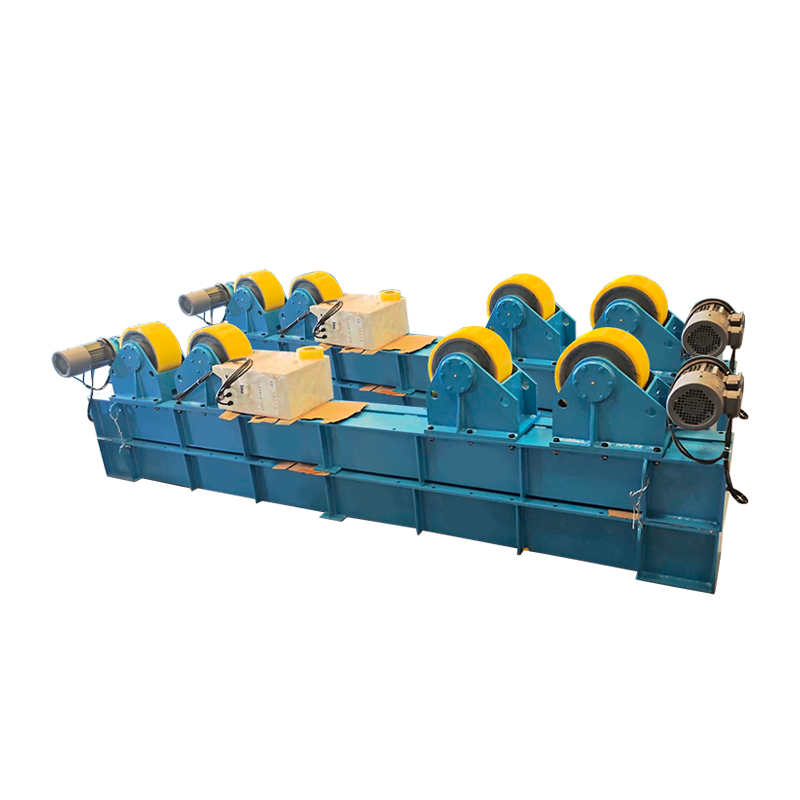
Máy quay hàn, còn được gọi là trục quay, khung con lăn hoặc máy quay ống, là một cặp bánh xe chạy bằng điện và chạy không tải làm quay phôi hình trụ dưới đầu hàn hoặc máy hàn thủ công. Khả năng chịu tải được định mức theo cặp và phải bao phủ phôi, dụng cụ và mọi đồ đạc bên trong; bộ 100 tấn không phải là quá mức cần thiết đối với vỏ 80 tấn, vì đường may lệch tâm sẽ chuyển tải trọng lên một bánh xe.
- Loại bánh xe: bánh xe polyurethane bảo vệ bề mặt gia công hoặc sơn, bánh xe thép chịu tải nặng nhất.
- Cấu hình: các bộ phận tự căn chỉnh cho phép phôi đặt góc bánh xe, phù hợp với các đường kính khác nhau; các bộ phận điều chỉnh được sử dụng các góc cố định và phù hợp với việc sản xuất lặp đi lặp lại một đường kính; công cụ quay lắp vừa vặn bổ sung thêm lực nâng thủy lực và lực đẩy ngang để đóng các đường nối dọc trên vỏ bể.
- Phạm vi đường kính: máy được chỉ định theo đường kính công việc tối thiểu và tối đa, vì vậy hãy kiểm tra xem phạm vi đường kính có bao gồm cả bể nhỏ nhất cũng như bể lớn nhất của bạn hay không.
- Truyền động và điều khiển: truyền động tần số thay đổi với điều khiển treo hoặc chân, tốc độ quay thường từ 100 đến 1000 mm mỗi phút, cộng thêm nhích dần để căn chỉnh.
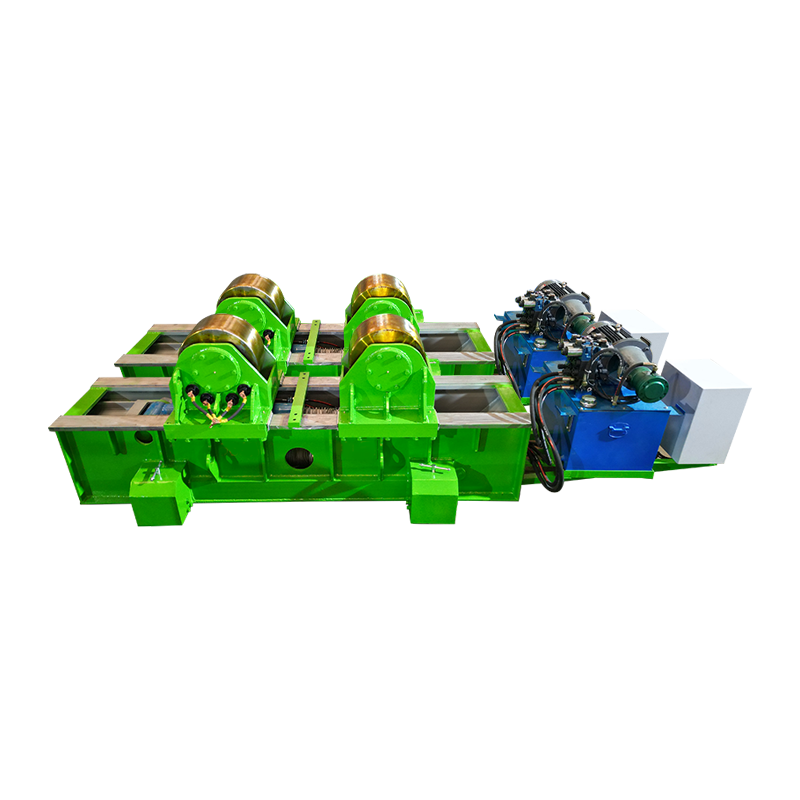
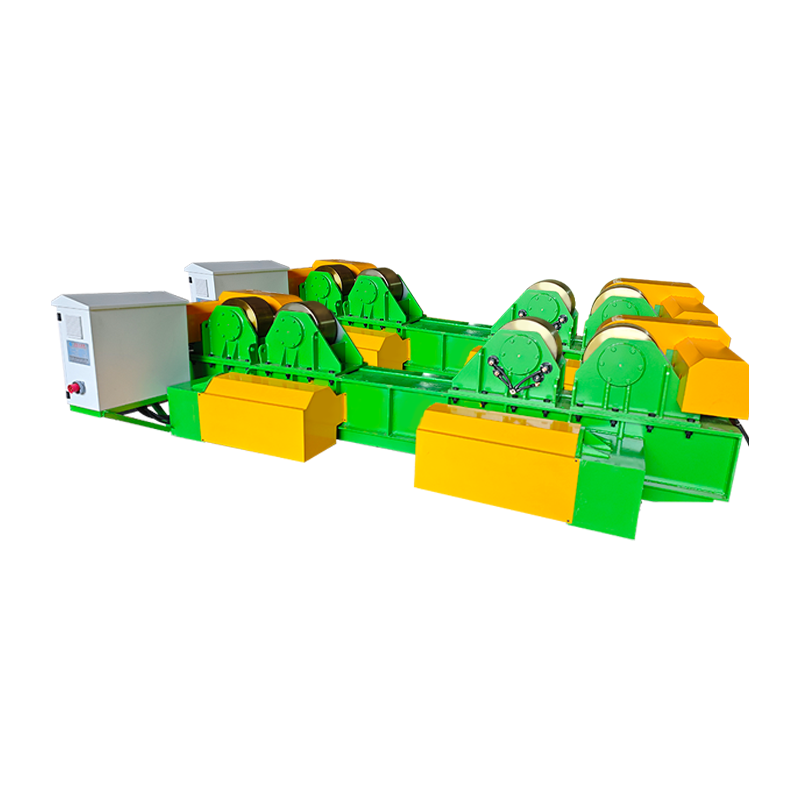
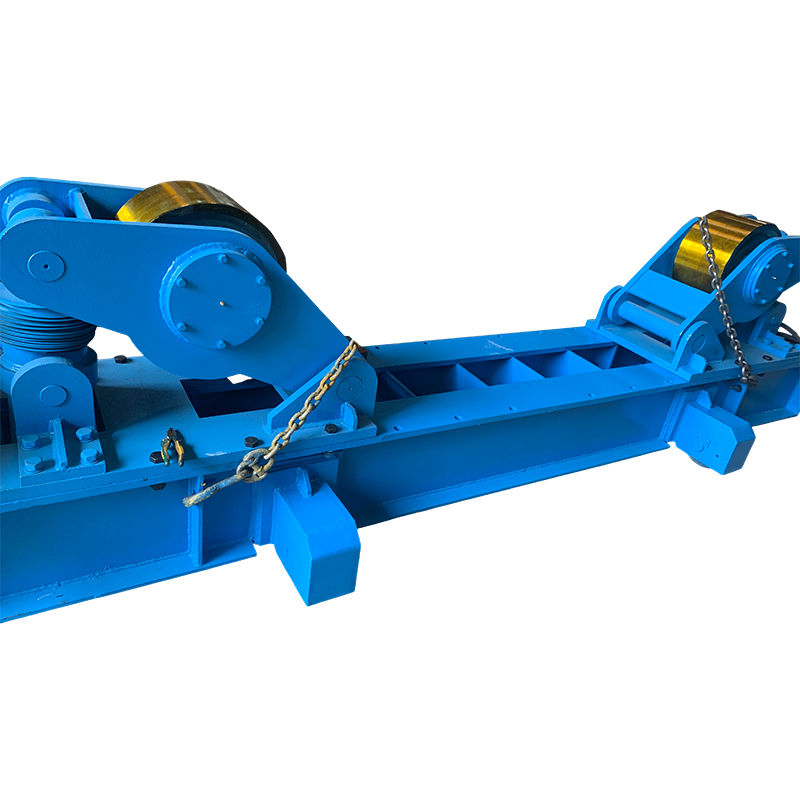 Công cụ quay vòng hàn vừa vặn 100T với chuyển động quỹ đạo bằng tay Máy quay lắp vừa vặn tải trọng 100 tấn dành cho phôi hình trụ; chuyển động ray bằng tay, khoảng cách tâm có thể điều chỉnh và hỗ trợ hàn đường may ổn định cho các tàu lớn. Xem sản phẩm →
Đối với các tàu lớn, một công cụ quay vòng vừa vặn thuộc loại 100 tấn với chuyển động quỹ đạo bằng tay là điểm khởi đầu phổ biến và logic tương tự giải thích Máy quay hàn biến đổi hoạt động sản xuất ống và bể kim loại như thế nào trong thực tế.
Bộ định vị hàn: mô-men xoắn và độ lệch tâm quan trọng hơn định mức tải
Bộ định vị hàn được xác định bằng mô men xoắn, thường được biểu thị bằng kNm, cùng với độ lệch tâm của tải chứ không phải chỉ bằng tải tính bằng kilôgam. Bộ định vị 3 tấn với bàn lớn có thể chỉ tạo ra mô-men xoắn nghiêng 3-6 kNm và phôi dài được kẹp cách xa tâm bàn sẽ làm tăng nhu cầu.
- Tải trọng so với mô-men xoắn: yêu cầu nhà cung cấp tính toán chi tiết thực tế của bạn và trọng tâm của nó.
- Cấu hình: bàn xoay một cột thông thường có trọng lượng từ 30 kg đến hàng chục tấn, bàn xoay hai cột và loại L xử lý các bộ phận lệch hoặc kéo dài, và các bộ phận điều khiển bằng servo giữ vị trí chính xác để hàn tự động.
- Tính năng của bàn: Khe chữ T hoặc lỗ có ren để kẹp, tâm rỗng để đựng cáp và khí, và hình phẳng đã nêu để lắp ráp chính xác.
- Chuyển động: Xoay 360 độ với độ nghiêng 0-90 độ là tiêu chuẩn nên xác nhận phạm vi tốc độ hàn so với tải và dỡ tải.
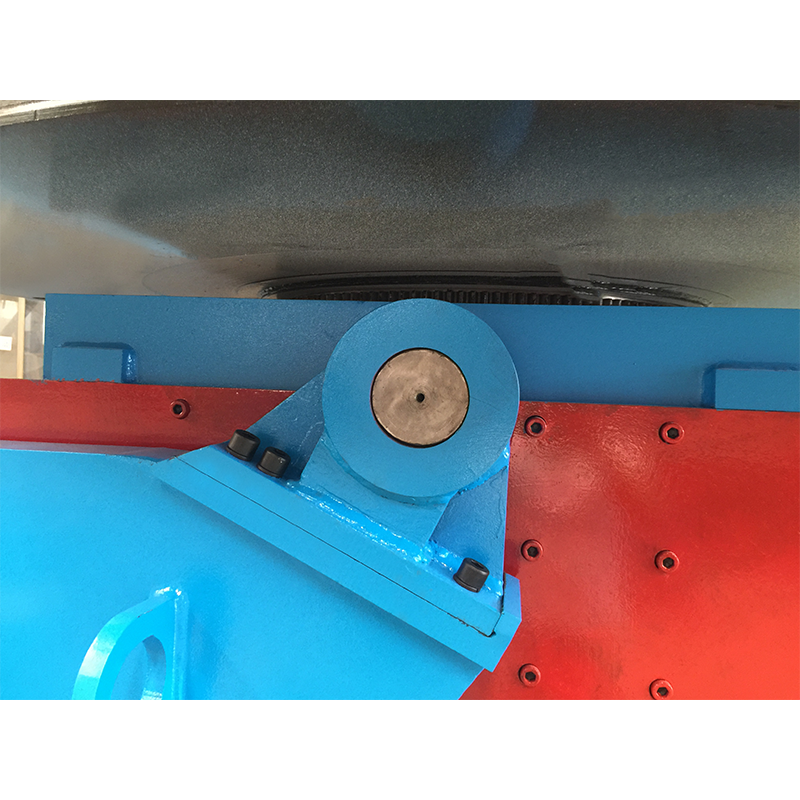 Bộ định vị hàn thông thường 5T cho phôi gia công từ trung bình đến nặng Bộ định vị thông thường nặng 5 tấn có khả năng nghiêng và xoay, điều khiển tốc độ tần số thay đổi và nhiều chế độ điều khiển; phù hợp với các phôi công nghiệp thông thường đồng thời cân bằng công suất và chi phí. Xem sản phẩm →
Bàn xoay thông thường 5 t với khả năng xoay và nghiêng tiêu chuẩn sẽ xử lý hầu hết các cụm khung và giá đỡ nhỏ; phần lớn hơn hoặc vụng về thường di chuyển đến phần rộng hơn định vị hàn và phạm vi bàn xoay .
Hệ thống cột, cần và hàn tự động
Sau khi phôi quay đáng tin cậy, nút thắt tiếp theo là mỏ cắt. Một bộ điều khiển hàn, thường được gọi là cột và cần, giữ đầu hàn, giữ độ nhô ra không đổi và cho phép một người vận hành chạy một đường nối từ trạm điều khiển thay vì đứng trên hồ quang.
Cột SAW hay TIG và cần nổ?
- Hàn hồ quang chìm phù hợp với thép carbon từ khoảng 6 mm trở lên, với tốc độ lắng đọng vài kg mỗi giờ và hệ thống thu hồi từ thông.
- TIG phù hợp với thép không gỉ, nhôm và các mối nối mỏng, chất lượng cao; nó chậm hơn và cần kiểm soát độ dài hồ quang chính xác cộng với nguồn cấp dây nguội.
- Cần tùy chỉnh được chỉ định theo hành trình cần, chiều cao cột, giá chuyển hướng và loại chuyển động ngang để phù hợp với các tàu dài hoặc bố trí khoang hạn chế.
- Tích hợp: các bộ điều khiển thường được đặt hàng cùng với một máy quay và hệ thống điều khiển dùng chung, do đó tốc độ quay và tốc độ hàn luôn được đồng bộ hóa.
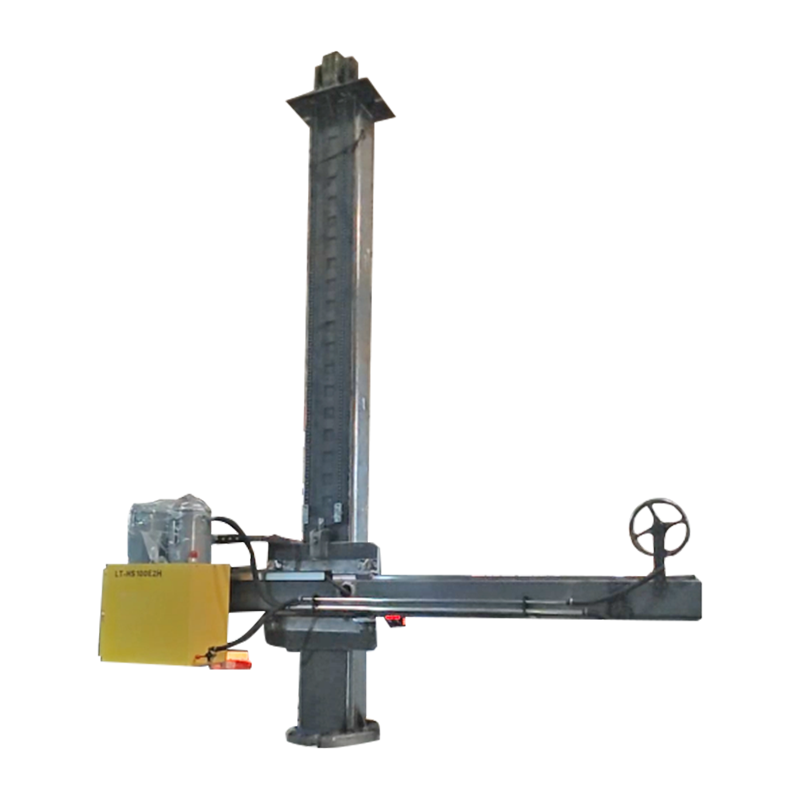 Cột & cần tùy chỉnh 4030 với chuyển động quỹ đạo điện Cột và cần hàn tùy chỉnh với chuyển động quỹ đạo điện; một phần của dòng máy thao tác hàn có đầu hàn có độ nhô ra ổn định. Xem sản phẩm →
Các công cụ hỗ trợ và vật tư tiêu hao bạn vẫn cần
Thiết bị cơ bản không loại bỏ nhu cầu sử dụng các vật dụng nhỏ, và một chiếc kẹp bị thiếu sẽ dừng máy quay 100 tấn cũng hiệu quả như một đĩa mài bị mòn.
- Máy mài góc có sẵn các đĩa mài, cắt và đĩa đệm để mài mối hàn và chuẩn bị cạnh.
- Kẹp: Kẹp chữ F, kẹp cạnh, kẹp căn chỉnh đường ống và bệ đỡ để cố định trước khi dán.
- Dụng cụ đo: thước dây, thước thép, thước đo chiều dài chân và cổ, thước đo và thước cặp.
- Chuẩn bị bề mặt: bàn chải sắt, máy cạo kim và dụng cụ tẩy dầu mỡ, vì độ xốp thường bắt đầu từ cặn dầu và cặn máy nghiền.
- Hút khói và PPE: điều chỉnh bóng mũ bảo hiểm, găng tay, da, thiết bị bảo vệ thính giác và bộ hút hoặc mặt nạ phòng độc cho công việc không gỉ và mạ kẽm.
Kết hợp thiết bị với công việc: Bảng lựa chọn
Bảng dưới đây mô tả các vấn đề chế tạo phổ biến liên quan đến thiết bị giải quyết chúng và thông số kỹ thuật quyết định liệu việc mua hàng có thực sự hiệu quả hay không.
| Công việc hoặc vấn đề | Thiết bị | Đặc điểm kỹ thuật quyết định thành công | Phạm vi điển hình |
|---|---|---|---|
| Vỏ xe tăng và tàu thuyền | Máy hàn quay lắp với thang máy thủy lực | Tải mỗi cặp, phạm vi đường kính, chiều rộng bánh xe | 10-1000 tấn |
| Ống và bình chịu áp lực | Công cụ quay hàn tự điều chỉnh hoặc tự điều chỉnh | Cấu hình bánh xe, phạm vi tốc độ, loại ổ đĩa | 1-300 tấn |
| Các cụm và khung nhỏ | Máy định vị hàn hoặc bàn xoay | Mô-men xoắn tính bằng kNm, độ lệch tâm, độ phẳng của bàn | 30 kg-50 tấn |
| Đường nối dài trên tàu | Bộ điều khiển cột và cần cẩu | Hành trình bùng nổ, hành trình cột, loại đầu | cần cẩu 3-8 m |
| Chuẩn bị đĩa | Máy cắt ngọn lửa hoặc plasma CNC | Chiều rộng cắt, độ lặp lại, phần mềm lồng nhau | rộng 1,5-4 m |
Cân nhắc mua hàng và rủi ro chung
Những sai lầm đắt giá nhất trong thiết bị hàn là những sai sót về thông số kỹ thuật chứ không phải là lỗi sản xuất và chúng thường được nhìn thấy trước khi đặt hàng.
- Chu kỳ làm việc: việc sử dụng tại xưởng không liên tục và sản xuất ba ca là các máy khác nhau, vì vậy hãy yêu cầu mức định mức làm việc và cấp cách điện của động cơ.
- Mô-men xoắn và độ lệch tâm, không chỉ trọng tải: hãy xác minh biểu đồ tải trọng bằng trọng tâm thực của bạn.
- Dung sai so với nhu cầu: chi phí /-0,1 mm trên bàn cắt sẽ bị lãng phí đối với tấm cắt bằng ngọn lửa sẽ được hàn với khe hở 2 mm.
- Phụ tùng và dịch vụ: bánh xe, vòng bi, động cơ truyền động, bảng điều khiển và đầu nối mặt dây chuyền phải là bộ phận tiêu chuẩn hoặc được ghi chép rõ ràng.
- Chứng nhận và tài liệu: Dấu CE nếu cần, chứng chỉ vật liệu, sơ đồ nối dây và sách hướng dẫn bằng ngôn ngữ của người vận hành.
- Kiểm tra nghiệm thu tại nhà máy: chạy máy với tải đại diện trước khi vận chuyển và ghi lại tốc độ quay, độ ồn và độ tăng nhiệt độ.
- Tùy chỉnh so với tiêu chuẩn: nếu chỉ có phạm vi đường kính không bình thường thì máy tiêu chuẩn được sửa đổi thường rẻ hơn và nhanh hơn thiết kế tùy chỉnh hoàn toàn.
- Lắp đặt và đào tạo: thỏa thuận ai cung cấp nền móng, nguồn điện, vận hành và đào tạo người vận hành trước khi ký kết.
Câu hỏi thường gặp
Sự khác biệt giữa máy quay hàn và máy định vị hàn là gì?
Một máy quay hàn quay vật hình trụ quanh trục của chính nó, phù hợp với đường ống, thùng phuy và vỏ bể. Bộ định vị hàn nghiêng và xoay phôi trên bàn để mối hàn có thể được đưa vào vị trí thoải mái, phù hợp với khung, mặt bích và các cụm lắp ráp được chế tạo. Các cửa hàng làm việc trên tàu thường cần cả hai.
Tôi cần khả năng chịu tải bao nhiêu?
Bắt đầu với phôi nặng nhất, thêm dụng cụ và đồ gá, thêm biên độ 20-30 phần trăm, sau đó kiểm tra trường hợp tải lệch tâm. Công suất định mức thường giả định tải trọng tập trung lên một cặp bánh xe ngang bằng, do đó, đường may lệch sẽ làm giảm con số có thể sử dụng được.
Nên chọn máy hàn quay tự điều chỉnh hay tự điều chỉnh?
Các bộ phận tự căn chỉnh tốt hơn cho các đường kính hỗn hợp và công việc đa dạng, các bộ phận có thể điều chỉnh sẽ tốt hơn khi một đường kính được tạo ra nhiều lần và các vấn đề tiếp xúc với bánh xe có thể dự đoán được, đồng thời các phiên bản vừa vặn là lựa chọn khi các đường nối dọc cũng phải được đóng lại và căn chỉnh.
Thiết bị định vị có thể được bổ sung sau này không?
Có, nhưng trước tiên hãy lên kế hoạch cho phần móng và cách bố trí vịnh. Việc trang bị thêm một máy quay 100 tấn vào một khoang được thiết kế cho một thiết bị 20 tấn thường có chi phí cao hơn bản thân máy và việc tiếp cận cần trục thường là một hạn chế thực sự.
Công cụ hỗ trợ nào quan trọng nhất?
Máy mài, kẹp và dụng cụ đo lường. Hầu hết các vấn đề về chất lượng mối hàn đều liên quan đến việc lắp đặt, làm sạch và đo lường hơn là nguồn điện hàn.
Bắt đầu thông số kỹ thuật từ phôi thay vì danh mục: đo phần nặng nhất và phần nhỏ nhất, quyết định vị trí hàn mà mỗi đường may sẽ được thực hiện và chỉ sau đó chọn thiết bị cắt, tiện và giữ có thể thực hiện vị trí đó một cách lặp lại. Những cỗ máy di chuyển công việc là những cỗ máy quyết định số giờ thực sự tạo ra một ca làm việc.