Máy quay hàn tự căn chỉnh 40T với chuyển động theo dõi điện và chức năng chống trôi
Máy hàn quay tự căn chỉnh 40T là thiết bị định vị hàn cao cấp được thiết kế đặc biệt cho các phôi hình trụ có tải trọng nặng. Được trang bị chuyển ...
See Details
Mua máy hàn MIG nếu bạn hàn tấm mỏng trong nhà và muốn tốc độ, hạt sạch và thời gian học ngắn. Mua một máy hàn que nếu bạn làm việc ngoài trời, trên thép gỉ hoặc bẩn, hoặc cần một chiếc máy khởi động bằng máy phát điện và tồn tại ở hiện trường. Đó là câu trả lời trung thực nhất cho câu hỏi về máy hàn MIG và máy hàn que, và nó phù hợp cho hầu hết các công việc chế tạo và sửa chữa.
Phần còn lại của hướng dẫn này giải thích lý do tại sao sự phân chia lại rơi vào vị trí đó: tốc độ lắng đọng, đặc tính thâm nhập, khả năng chịu gió và ô nhiễm, chu kỳ hoạt động và chi phí vận hành. Mục đích là để cho phép bạn khớp quy trình với các mối nối mà bạn thực sự hàn, thay vì với bảng thông số kỹ thuật trong phòng trưng bày.
MIG là quy trình nhanh hơn, sạch hơn trên tấm mỏng và dính là quy trình cứng hơn, dễ ổn định hơn khi làm việc dày, bẩn hoặc ngoài trời.
MIG (hàn hồ quang kim loại khí) đẩy một dây rắn liên tục qua súng và bảo vệ hồ quang bằng khí bảo vệ. Sau khi cài đặt tốc độ cấp dây, điện áp và lưu lượng khí, máy sẽ cấp chất độn cho bạn. Que (hàn hồ quang kim loại được che chắn) sử dụng điện cực được phủ chất trợ dung đốt cháy để tạo ra lá chắn khí riêng và xỉ hình thành sau đó sẽ bảo vệ hạt làm mát.
Sự khác biệt cơ học duy nhất đó thúc đẩy hầu hết mọi thứ khác: tốc độ di chuyển, thời gian dọn dẹp, khả năng chịu gió, độ dày tối thiểu và kỹ năng mà mỗi quy trình yêu cầu từ người cầm ngòi hoặc súng.
| Công việc hoặc điều kiện | Lựa chọn tốt hơn | Lý do |
|---|---|---|
| Tấm thân, ống dẫn, tấm bảo vệ từ 1 đến 3 mm | MIG | Nhiệt lượng đầu vào thấp và hồ quang ngắn, độ biến dạng tối thiểu và không tạo xỉ cho chip |
| Công trường ngoài trời trong gió | dính | Lá chắn thông lượng không thể bị thổi bay; bình khí che chắn |
| Tấm gỉ, sơn hoặc dầu | dính | Hồ quang cháy do nhiễm ánh sáng gây ra độ xốp MIG |
| Phi lê kết cấu 6 đến 10 mm ở vị trí phẳng | MIG (hoặc lõi thông lượng) | Sự lắng đọng cao hơn nhiều mỗi giờ ở cùng một vị trí |
| Gốc thẳng đứng trên đường ống | dính | Xỉ đóng băng nhanh hỗ trợ vũng nước trên mặt thẳng đứng |
| Nhôm mỏng | MIG | dính electrodes for aluminium are impractical at small thickness |
| Công việc sửa chữa với nguồn điện hạn chế | dính | Điện cực 3,2 mm chạy với dòng điện khoảng 90 đến 130 A từ nguồn cung cấp khiêm tốn |
Sử dụng bảng làm bộ lọc chứ không phải sổ quy tắc. Nếu công việc của bạn là tấm mỏng 80% và sửa chữa tại chỗ 20%, thì rõ ràng một quy trình sẽ giành được không gian trên băng ghế dự bị; nếu ngược lại, câu trả lời sẽ bị lật ngược.
MIG cung cấp cho bạn một vòng cung liên tục, vì vậy công việc chính của bạn là giữ dây ở mép trước của vũng nước.
Tốc độ cấp dây đặt ra dòng điện và điện áp đặt ra độ dài hồ quang, trong khi lưu lượng khí thường nằm trong khoảng từ 12 đến 18 lít mỗi phút. Chế độ truyền thay đổi theo dòng điện: truyền ngắn mạch dưới khoảng 3 mm và cường độ dòng điện thấp, hình cầu ở giữa và truyền phun ở dòng điện cao hơn với hỗn hợp giàu argon. Đoản mạch phù hợp với tấm mỏng và công việc ngoài vị trí; phun cặn kim loại nhanh và xuyên sâu nhưng thường bị giới hạn ở các vị trí bằng phẳng và nằm ngang.
Giao quyền điều khiển nhiệt cho người vận hành vì chiều dài hồ quang trực tiếp thay đổi điện áp và dòng điện.
Nguồn điện có dòng điện không đổi có đặc tính giảm dần giữ cho dòng điện ổn định khi chiều dài hồ quang thay đổi. Loại điện cực quan trọng hơn hầu hết người mua mong đợi: 6013 dễ dàng đánh và đánh lại cho công việc thông thường, 6010 và 6011 tạo ra hồ quang đào sâu, mạnh trên thép bẩn và 7018 là điện cực có hàm lượng hydro thấp phải được giữ khô trong máy rung nóng hoặc nướng theo lịch trình của nhà sản xuất. Mỗi hạt dính cũng khiến bạn phải loại bỏ xỉ và thời gian sứt mẻ đó là một chặng đường lao động thực sự trong bất kỳ ước tính chi phí nào.
MIG thắng về tốc độ và khả năng dứt điểm, thắng nhờ khả năng chịu đựng các điều kiện và cả hai đều gần nhau hơn hầu hết mọi người cho là về sức mạnh.
| Yếu tố | MIG | dính |
|---|---|---|
| tiêu hao | Dây đặc hoặc lõi thông lượng trên ống cuộn | Điện cực được phủ chất trợ dung, 2,5 đến 5 mm |
| Che chắn | Bình gas, bộ điều chỉnh và lưu lượng kế | Được tích hợp vào lớp phủ điện cực |
| Tỷ lệ lắng đọng | Khoảng 2 đến 4 kg mỗi giờ khi chuyển bằng phun | Khoảng 1 đến 2,5 kg mỗi giờ, bị giới hạn bởi kích thước điện cực |
| Độ dày tối thiểu thực tế | Khoảng 0,8 mm một cách cẩn thận | Khoảng 1,5 đến 2 mm trước khi nguy cơ cháy nổ tăng lên |
| Hình dạng thâm nhập | Rộng và nông khi ngắn mạch; sâu hơn trong phun | Hẹp và sâu, đặc biệt với điện cực xenlulo |
| Dọn dẹp | Loại bỏ vết loang nhẹ, thỉnh thoảng chải dây | Xỉ sứt mẻ trên mỗi đường chuyền |
| Gió và thời tiết | Nghèo không nơi nương tựa | Tốt, khiên tự tạo |
| Đường cong học tập | Ngắn hơn; máy nạp chất độn cho bạn | dài hơn; chiều dài cung và góc di chuyển là những kỹ năng thủ công |
| Vị trí | Mạnh mẽ phẳng và ngang, có thể thực hiện được theo chiều dọc xuống trên tấm mỏng | Mạnh mẽ ở mọi vị trí kể cả đứng thẳng và trên cao |
| Hiệu quả phụ | Khoảng 95 phần trăm dây trở thành kim loại hàn | Khoảng 60 đến 70 phần trăm sau khi bị mất cuống và văng tung tóe |
| Chi phí vận hành thêm | Che chắn gas and regulator rental | Nhân công khai thác điện cực và xỉ |
MIG tự trả tiền đầu tiên ở bất kỳ cửa hàng nào hàn vật liệu mỏng với số lượng lớn.
Stick vẫn là mặc định trên công trường vì nó chịu đựng được mọi thứ mà xưởng không thể làm được: gió, bụi bẩn, độ ẩm và sự thờ ơ.
MIG thâm nhập đầy đủ, nhưng độ sâu phụ thuộc vào chế độ truyền hơn là tên quy trình.
MIG ngắn mạch về bản chất là một quá trình nguội: dây chạm vào vũng nước, bị đứt ra và lắng đọng kim loại với độ sâu nóng chảy hạn chế, đó là lý do tại sao thiếu nhiệt hạch là khuyết tật MIG cổ điển trên tấm trên 6 mm. Chuyển phun làm thay đổi hình ảnh vì hồ quang ổn định và dòng điện đủ cao để nung chảy các thành bên một cách thích hợp, nhưng phần lớn nó là một kỹ thuật phẳng và nằm ngang. Các điện cực dạng que, đặc biệt là các loại xenlulo, tập trung dòng điện thành một vòng cung hẹp tạo ra đường xuyên thấu hình ngón tay ngay cả trên thép bẩn.
Đối với công việc đứng thẳng, gắn với điện cực đóng băng nhanh cho phép bạn giữ một vũng nước nhỏ và leo lên đều đặn. MIG cũng có thể hàn theo chiều dọc, sử dụng tốc độ cấp dây thấp hơn, hơi dệt và tạm dừng ở các ngón chân, nhưng biên độ sai số mỏng hơn. Trên cao, gậy nói chung là tùy chọn dễ kiểm soát hơn vì độ dài hồ quang sẽ điều chỉnh ngay lập tức trong khi súng MIG không cung cấp cho bạn phản hồi như vậy.
Cho dù bạn chọn quy trình nào thì quy trình đủ tiêu chuẩn sẽ chi phối: áp lực và công việc kết cấu, thông số quy trình hàn và trình độ chuyên môn của người vận hành quyết định việc chấp nhận chứ không phải nhãn quy trình trên máy.
Chu kỳ hoạt động là con số quyết định xem máy có phù hợp với tốc độ sản xuất của bạn hay không và nó thường được báo giá ở cường độ dòng điện phù hợp.
Một bộ MIG nhỏ gọn điển hình có dòng điện định mức 200 A ở chu kỳ làm việc 60 phần trăm có thể hàn trong sáu trên mười phút ở dòng điện đó, ít hơn ở cài đặt cao hơn hoặc trong xưởng nóng. Bộ thanh biến tần nhỏ thường báo hiệu 100% ở mức 100 đến 130 A, bao phủ liên tục các điện cực 3,2 mm. Kiểm tra định mức cường độ dòng điện bạn thực sự sẽ sử dụng và kiểm tra nguồn điện đầu vào: máy 230 V một pha phù hợp với cửa hàng nhỏ, trong khi các máy 400 V ba pha giữ điện áp tốt hơn khi chịu tải liên tục.
Trên các bể chứa, ống cuộn, trục và bình chứa, một bộ quay hoặc bộ định vị có chức năng biến khớp nối thành vị trí phẳng thường mang lại mức tăng lớn hơn so với các quá trình chuyển mạch.
Vị trí phẳng cho phép bạn chạy dòng điện cao hơn mà không có vũng nước chảy đi, điều này làm tăng tốc độ lắng đọng và cải thiện hình dạng hạt bằng MIG hoặc que. Đối với vật liệu hình trụ, một công cụ quay được hỗ trợ với bộ điều khiển chống trôi giữ tốc độ quay ổn định và ngăn phôi di chuyển dọc theo các con lăn, do đó mối hàn vẫn ở một góc nhất quán.
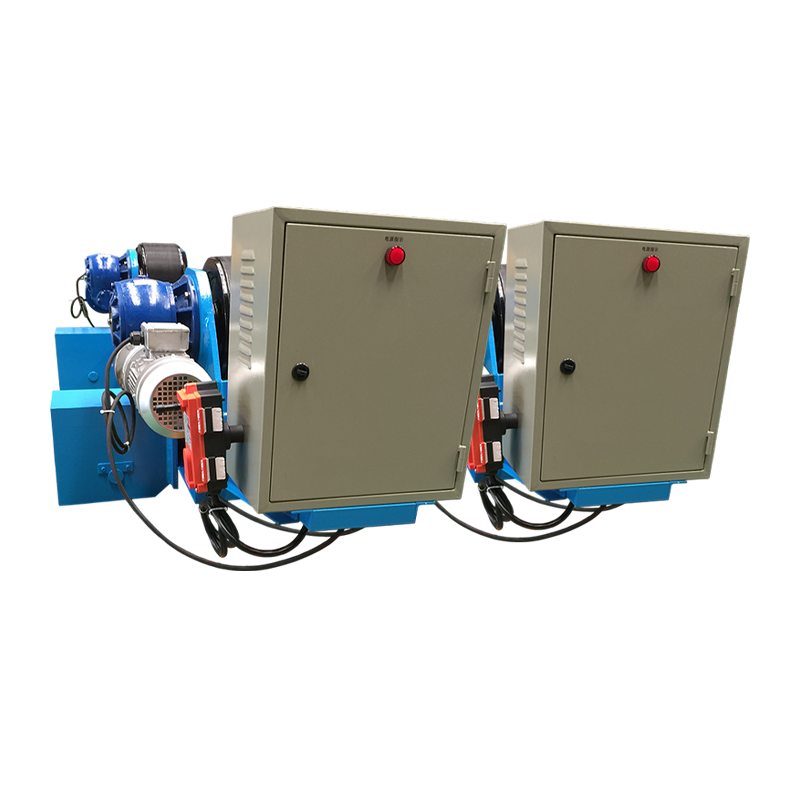 Công cụ quay vòng hàn có thể điều chỉnh 10T với điều khiển chống trôi Máy quay có thể điều chỉnh 10 tấn này sử dụng cảm biến và khả năng điều chỉnh chống trôi PLC để giữ chuyển động quay ổn định trong quá trình hàn đường may theo chu vi và chiều dọc của các phôi hình trụ. Xem sản phẩm →
Bộ định vị thông thường phục vụ cùng mục đích cho các bộ phận được chế tạo cần nghiêng và xoay thay vì quay liên tục và đối với các phần tàu nặng, một công cụ quay vừa vặn sẽ xử lý cả việc căn chỉnh và xoay trước khi đặt đường chuyền đầu tiên.
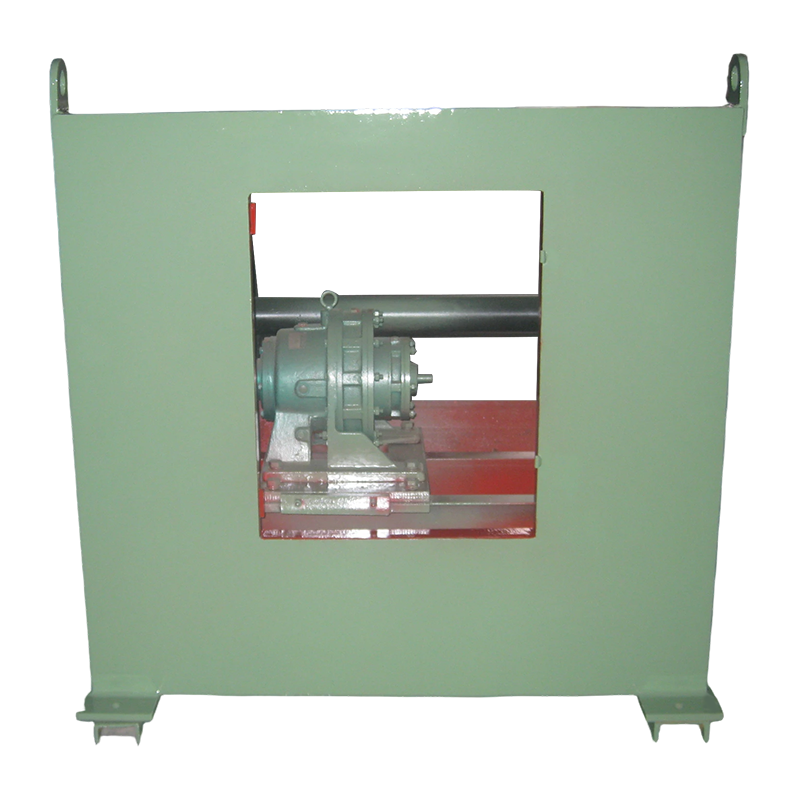 Bộ định vị hàn thông thường 3T cho các bộ phận chế tạo Bộ định vị nặng 3 tấn này nghiêng và xoay các phôi có trọng lượng lên tới 3000 kg để giữ các đường nối ở vị trí bằng phẳng, với khả năng xoay tần số thay đổi và điều khiển từ xa hoặc bằng chân. Xem sản phẩm →
Việc định cỡ tuân theo trọng lượng phôi với biên độ phù hợp và việc lựa chọn giữa các thiết kế tự căn chỉnh, có thể điều chỉnh và vừa khít tùy thuộc vào mức độ thay đổi đường kính mà bạn mong đợi. đầy đủ phạm vi quay hàn bao gồm tải trọng từ 1 tấn đến 1000 tấn, và hiệu quả thực tế đối với việc chế tạo bồn chứa và đường ống được đề cập trong phần này. máy quay thay đổi việc sản xuất bồn chứa và đường ống như thế nào .
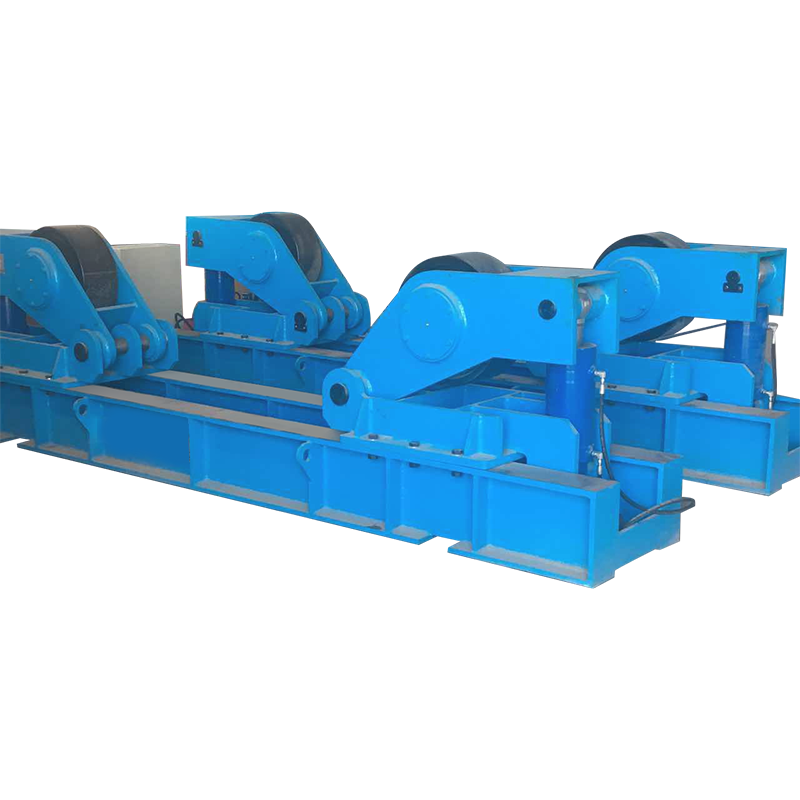 Công cụ quay vòng hàn vừa vặn 120T cho phôi hình trụ lớn Máy quay chủ-nô 120 tấn này hỗ trợ lắp ráp và hàn các xi lanh lớn, với khoảng cách con lăn có thể điều chỉnh và truyền động tốc độ thay đổi cho tháp gió và bình chịu áp lực. Xem sản phẩm →
Một bản kiểm tra ngắn gọn, trung thực về công việc của bạn sẽ đánh bại mọi khuyến nghị chung chung.
Cả hai quá trình đều không mạnh mẽ hơn; một quy trình đủ tiêu chuẩn cho một trong hai có thể vượt quá độ bền của kim loại cơ bản. Que có khả năng chịu ô nhiễm tốt hơn và cho khả năng thâm nhập sâu hơn trên thép dày, bẩn, trong khi hạt MIG ngắn mạch được đặt kém trên tấm là nơi thường xuất hiện sự thiếu hợp nhất.
Chỉ các máy đa xử lý có chế độ thanh chuyên dụng và đặc tính đầu ra chính xác. Bộ tiêu chuẩn chỉ dành cho MIG có nguồn điện áp không đổi không phù hợp với điện cực dính.
MIG dễ dàng hơn đối với hầu hết người mới bắt đầu vì máy nạp chất độn và hồ quang vẫn sáng. Cây gậy yêu cầu kiểm soát độc lập độ dài cung, góc di chuyển và tốc độ, vì vậy hãy chờ vài tuần luyện tập trước khi các hạt đều nhau.
Cả hai đều hoạt động trên 10 mm, nhưng lộ trình thực tế khác nhau. Stick sử dụng các điện cực lớn và nhiều đường chuyền để loại bỏ xỉ giữa chúng; MIG trong quá trình truyền phun hoặc lắng đọng dây lõi thuốc trợ dung nhanh hơn với ít điểm dừng hơn.
Dây rắn cần có khí, thường là hỗn hợp argon và CO2, hoặc CO2 thẳng để thâm nhập sâu hơn vào thép cacbon. Dây lõi từ thông tự bảo vệ chạy mà không cần chai và chịu được gió, điều này khiến nó trở thành giải pháp thay thế thực tế ngoài trời để bám dính.
Chi phí vận hành phụ thuộc vào sự kết hợp giữa lao động, khí đốt và chất độn của bạn. Dây rắn chuyển đổi khoảng 95 phần trăm trọng lượng của nó thành kim loại hàn so với khoảng 60 đến 70 phần trăm đối với que, nhưng khí đốt, tiền thuê bộ điều chỉnh và xử lý chai sẽ ảnh hưởng đến lợi thế đó khi làm việc với khối lượng thấp.
Chọn quy trình phù hợp với các mối nối mà bạn hàn thường xuyên nhất, sau đó dành ngân sách còn lại cho thiết bị định vị để giữ cho các mối nối đó phẳng và có thể lặp lại. Một bộ MIG khiêm tốn trên một phôi quay sẽ tạo ra một cỗ máy lớn hơn chống lại trọng lực và một bộ gậy có bộ định vị tốt sẽ làm điều tương tự khi làm việc trên tàu nặng. Quyết định với độ dày, vị trí và chu kỳ nhiệm vụ trước mặt bạn và đối số MIG so với gậy thường tự giải quyết sau vài phút.
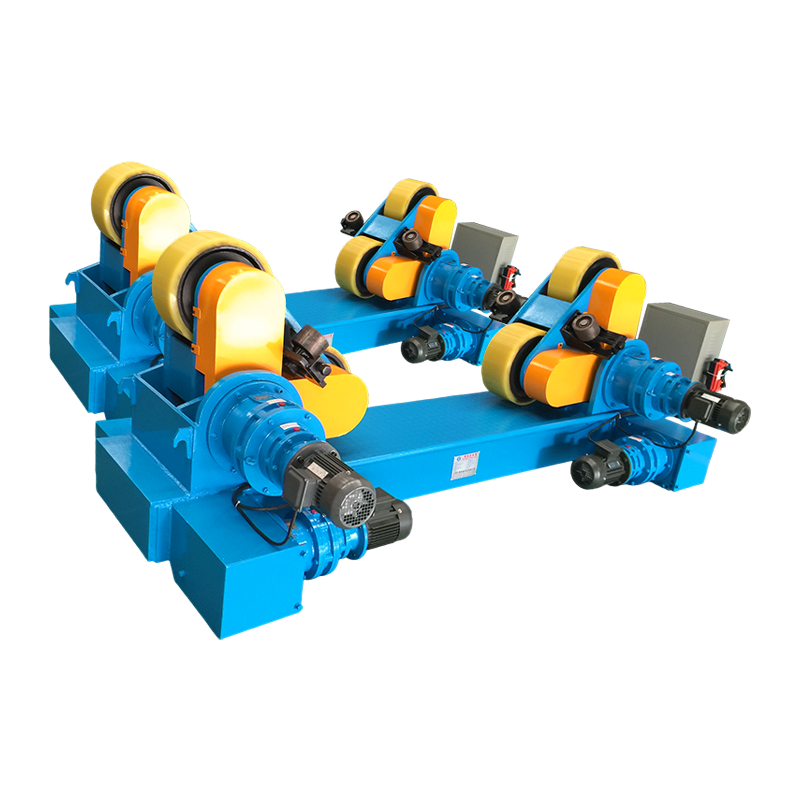
Máy hàn quay tự căn chỉnh 40T là thiết bị định vị hàn cao cấp được thiết kế đặc biệt cho các phôi hình trụ có tải trọng nặng. Được trang bị chuyển ...
See Details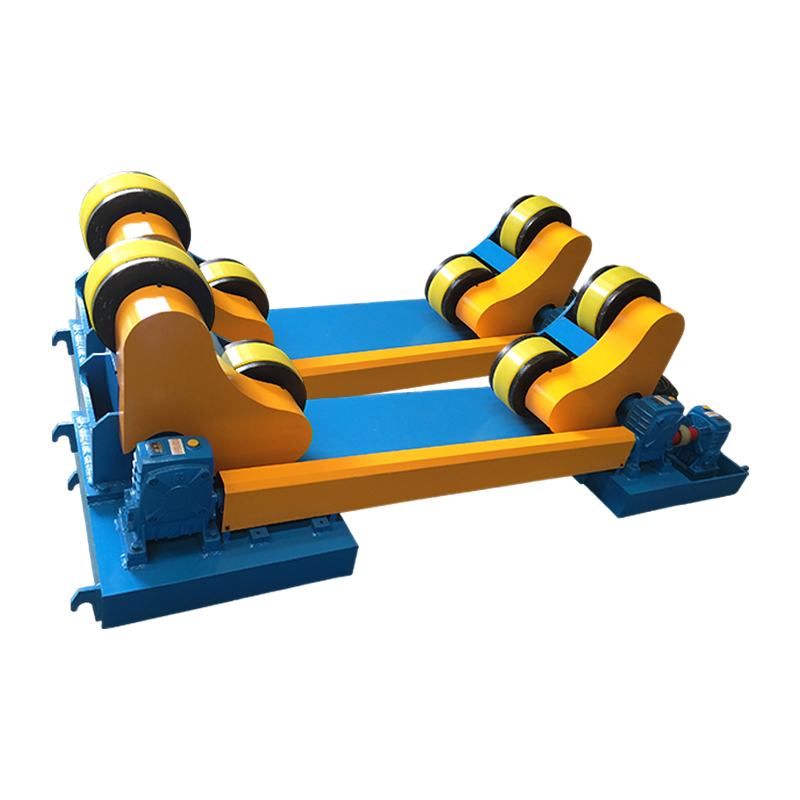
Máy hàn quay tự căn chỉnh 10T (có chuyển động theo dõi thủ công và phiên bản mở rộng) là thiết bị hiệu suất cao được thiết kế đặc biệt để hàn và lắ...
See Details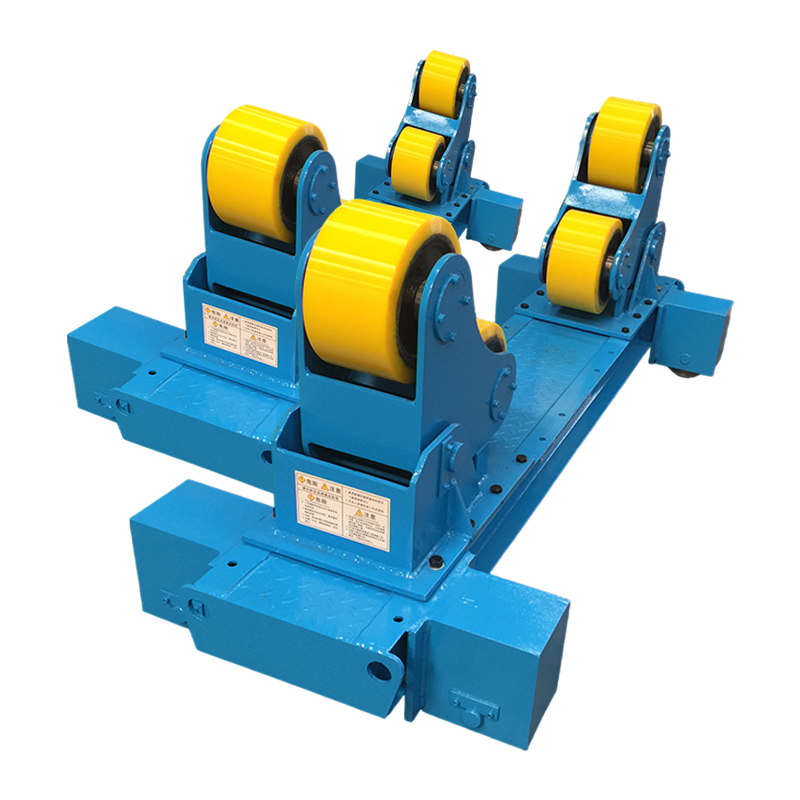
Công cụ quay vòng hàn tự căn chỉnh 20T với chuyển động quỹ đạo thủ công và bộ giảm tốc kết nối xích lô đôi bổ sung là một thiết bị chuyên dụng để h...
See Details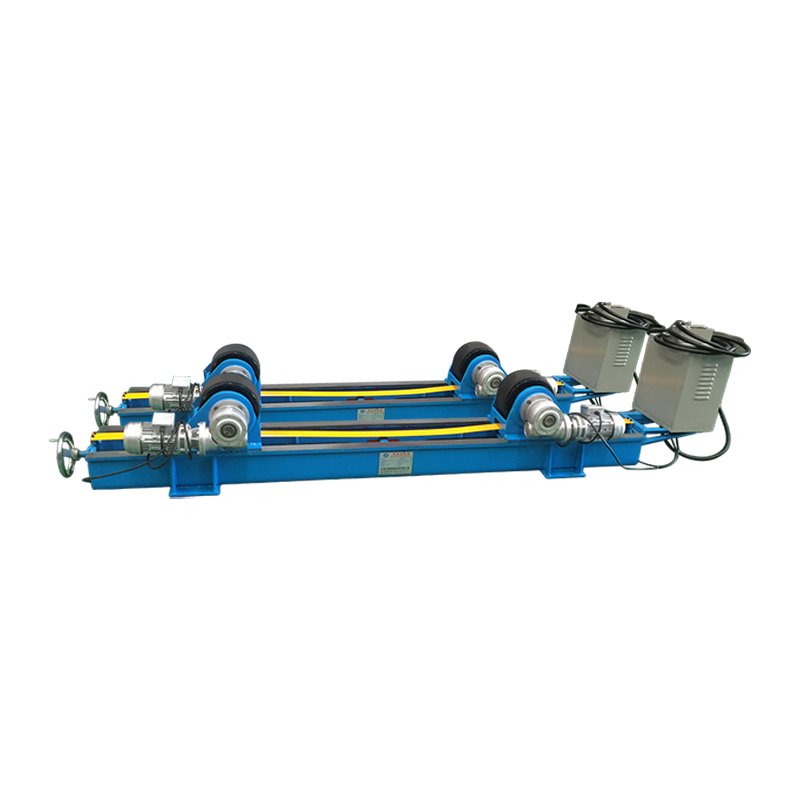
Công cụ quay vòng hàn có thể điều chỉnh trục vít chì 5T-Mở rộng là một thiết bị phụ trợ được thiết kế đặc biệt cho các quy trình hàn hạng nặng. Chứ...
See Details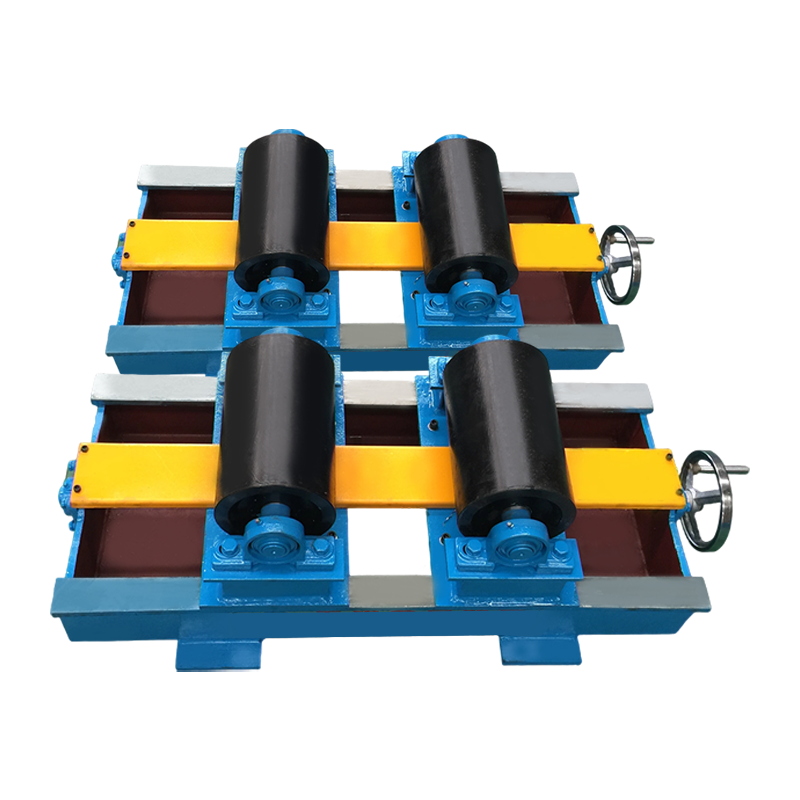
Máy hàn xoay vít điều chỉnh 2T - loại mở rộng này là thiết bị chuyên dụng để hỗ trợ hàn các phôi gia công hình trụ (như ống và thùng chứa). Tính nă...
See Details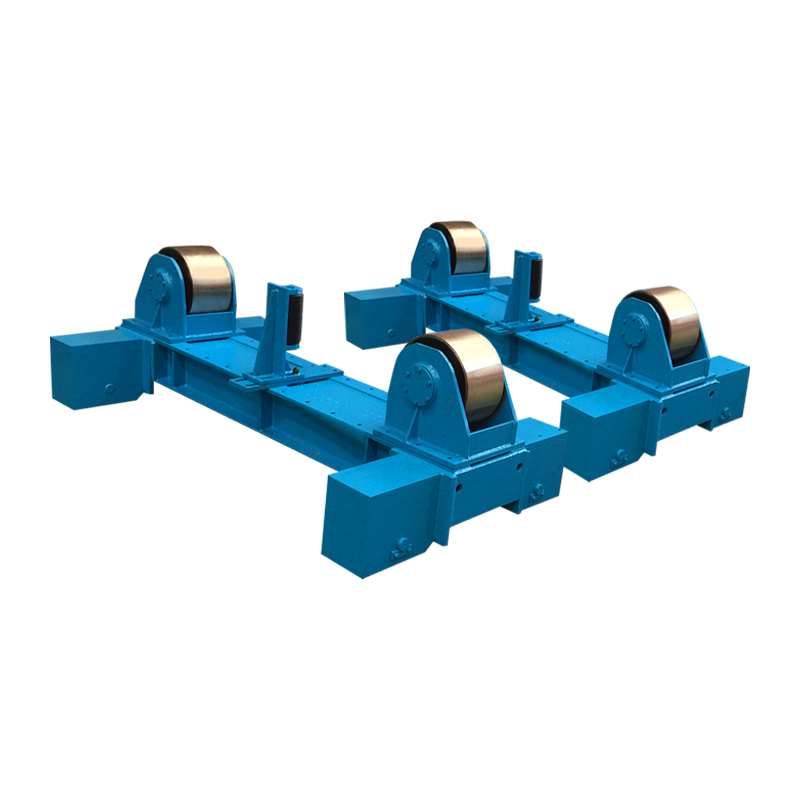
Công cụ quay vòng hàn có thể điều chỉnh 20T này với chuyển động quỹ đạo điện & chống trôi, là một thiết bị định vị tiên tiến được thiết kế đặc biệt...
See DetailsBản quyền 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Mọi quyền được bảo lưu Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com