Có - thép không gỉ có thể được hàn thành công và hầu hết các cửa hàng chế tạo đều có thiết bị để làm việc đó. Vật liệu không dễ vỡ hoặc “không thể hàn được”; nó chỉ đơn giản là trừng phạt sự chuẩn bị kém hơn thép nhẹ. Thép không gỉ là hợp kim thép có ít nhất 10,5% crôm, tạo thành lớp oxit thụ động có khả năng chống ăn mòn. Lớp đó cũng là lý do tại sao việc lựa chọn nhiệt, chất bẩn và chất độn lại quan trọng đến vậy: một mối hàn tốt phải duy trì khả năng chống ăn mòn chứ không chỉ nối hai mảnh.
Câu trả lời thực tế là khả năng hàn phụ thuộc vào cấp độ, quy trình và môi trường sử dụng. Các loại Austenitic như 304L và 316L thường được sử dụng trong bể chứa, đường ống, thiết bị thực phẩm và công trình kiến trúc. Các cấp độ Ferritic, martensitic và duplex hoạt động khác nhau, vì vậy quy trình phải phù hợp với kim loại cơ bản thực tế chứ không phải là nhãn “không gỉ” chung chung.
Quy trình hàn nào phù hợp với thép không gỉ?
Hàn TIG, MIG và hàn que đều hoạt động trên thép không gỉ; sự lựa chọn đúng đắn phụ thuộc vào độ dày, độ hoàn thiện và khối lượng sản xuất. TIG mang lại khả năng kiểm soát rõ ràng nhất trên tấm mỏng và rễ ống, MIG nhanh hơn cho công việc sản xuất và thanh vẫn hữu ích cho việc sửa chữa hiện trường và các phần nặng hơn.
| Quy trình | Công việc không gỉ điển hình | Phạm vi độ dày thực tế | Ghi chú cửa hàng |
|---|---|---|---|
| TIG / GTAW | Tấm mỏng, rễ ống, ống vệ sinh, cụm chính xác | Khoảng 0,5–6 mm | Kiểm soát hồ quang sạch nhất; tốc độ di chuyển chậm hơn |
| MIG / GMAW | Sản xuất hàn, khung, bồn, tấm dày | Khoảng 1–12 mm | Lắng đọng nhanh; cần hỗn hợp dây và gas chính xác |
| Cây gậy / SMAW | Công việc sửa chữa, chế tạo hiện trường, tấm nặng hơn | Khoảng 2–12 mm | Làm sạch xỉ nhiều hơn; ít phù hợp với công việc thẩm mỹ mỏng |
| CƯA | Tấm nặng và đường nối thẳng dài | Thông thường từ 8 mm trở lên | Độ lắng đọng cao; không phải là một quá trình mỏng |
Hàn điện trở và hàn laser cũng được sử dụng cho thép không gỉ trong các cơ sở sản xuất cụ thể, nhưng chúng yêu cầu thiết bị và quy trình được xây dựng xung quanh vật liệu. Đối với chế tạo thông thường, TIG và MIG bao gồm hầu hết các sản phẩm không gỉ.
Kim loại phụ và khí bảo vệ: Phù hợp với kim loại cơ bản
Sử dụng chất độn phù hợp với loại ăn mòn của kim loại cơ bản, không phải bất cứ thứ gì đã có trong bộ cấp liệu. Bộ phận 304L thường sử dụng chất độn ER308L, trong khi bộ phận 316L sử dụng ER316L. Sử dụng dây thép nhẹ có thể tạo ra mối hàn trông có vẻ chấp nhận được lúc đầu, nhưng lớp cặn sẽ rỉ sét và có thể bị hỏng khi sử dụng ăn mòn.
| Kim loại cơ bản hoặc khớp | Chất độn điển hình | Lý do |
|---|---|---|
| 304 / 304L | ER308L | Phù hợp với khả năng chống ăn mòn chung và mục đích sử dụng ít carbon |
| 316 / 316L | ER316L | Cung cấp molypden cho dịch vụ mang clorua |
| Thép không gỉ 304 đến thép nhẹ | ER309L | Chất độn hợp kim cao giúp chịu được sự pha loãng từ phía thép carbon |
| Thép không gỉ song công | ER2209 hoặc phụ kiện song công phù hợp | Hỗ trợ cấu trúc vi mô ferrite-austenite cân bằng |
Khí bảo vệ cũng ảnh hưởng đến màu sắc, khả năng xuyên thấu và khả năng chống ăn mòn. TIG thường sử dụng argon. MIG thường sử dụng hỗn hợp giàu argon với một lượng nhỏ oxy hoặc hỗn hợp ba thành phần, tùy thuộc vào quy trình. Hỗn hợp nặng CO2 có thể làm tăng khả năng hấp thụ carbon và giảm khả năng chống ăn mòn ở một số mối hàn austenit, vì vậy hãy xác nhận thông số kỹ thuật của khí trước khi sản xuất.
Đầu vào nhiệt, biến dạng và chống ăn mòn
Giữ nhiệt đầu vào ở mức thấp và nhiệt độ giữa các lớp dưới khoảng 150°C (302°F) đối với thép không gỉ austenit; nhiệt không được kiểm soát là nguyên nhân phổ biến nhất khiến mối hàn trông có vẻ ổn định không hoạt động được. Thép không gỉ giãn nở và dẫn nhiệt khác với thép nhẹ, do đó nhiệt độ quá cao có thể gây cong vênh, phai màu và mất khả năng chống ăn mòn.
Trong phạm vi khoảng 425–850°C, tiêu chuẩn 304 và 316 có thể tạo thành cacbua crom ở ranh giới hạt. Điều đó làm giảm lượng crom có sẵn để bảo vệ bề mặt, một tình trạng thường được gọi là mẫn cảm. Các loại “L” có hàm lượng carbon thấp và các loại ổn định làm giảm rủi ro nhưng không thể bào chữa cho khả năng kiểm soát nhiệt kém. Sử dụng các hạt nối, bỏ qua quá trình hàn, trình tự bước lùi, lớp nền bằng đồng và các thiết bị cố định vừa vặn để hạn chế sự biến dạng.
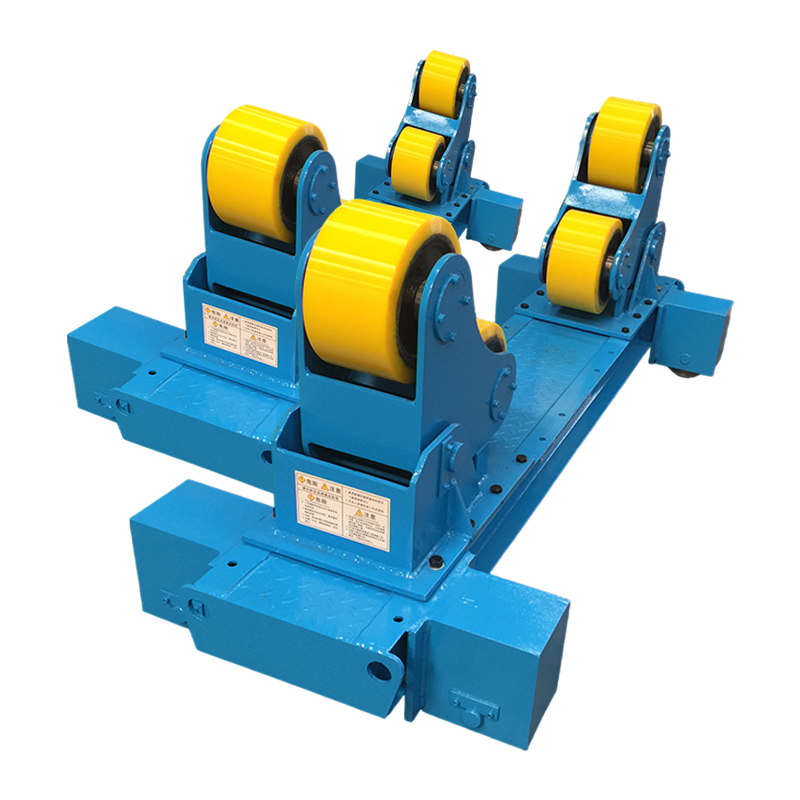
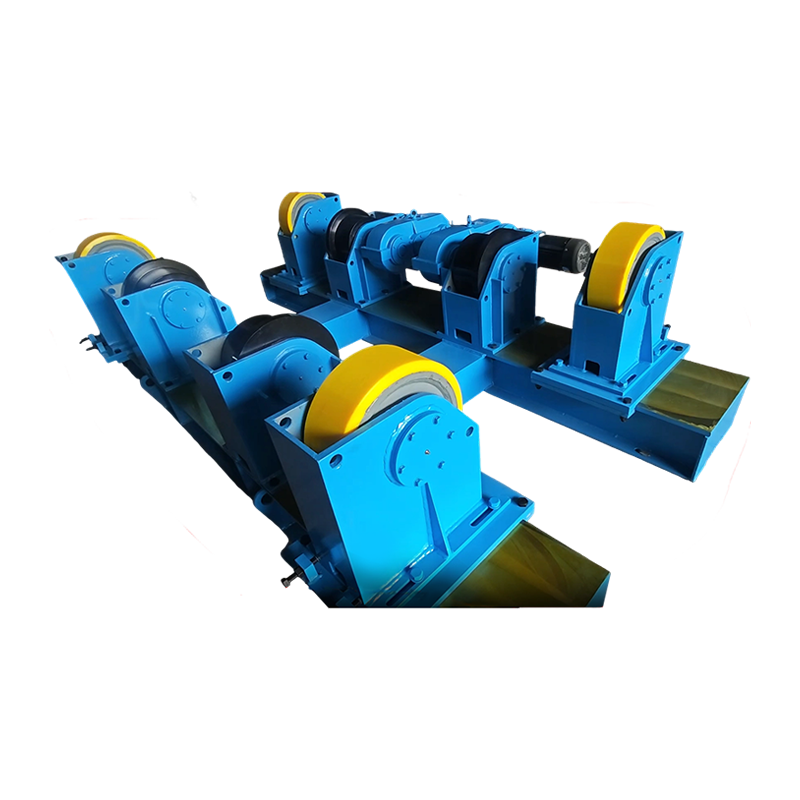
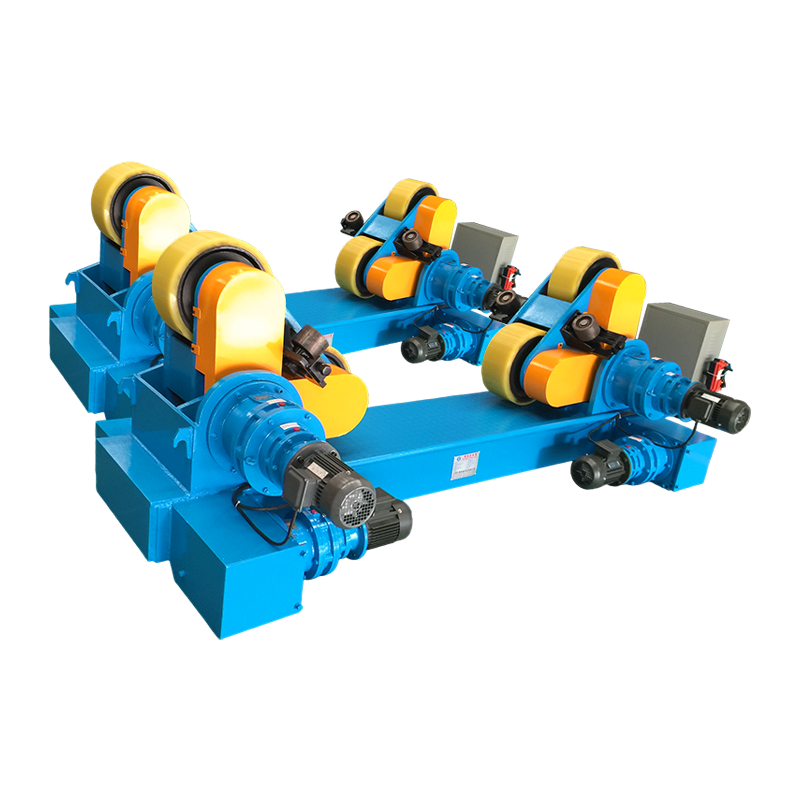
Đối với vỏ ống và bể chứa, một máy quay hàn giữ cho bộ phận quay với tốc độ ổn định để hồ quang giữ ở vị trí phẳng hoặc nằm ngang. Tính nhất quán đó rất quan trọng đối với thép không gỉ vì những thay đổi về tốc độ di chuyển hiển thị dưới dạng thay đổi nhiệt lượng đầu vào. Để có cái nhìn sâu hơn về ứng dụng, hãy xem máy hàn quay trong bể và đường ống .
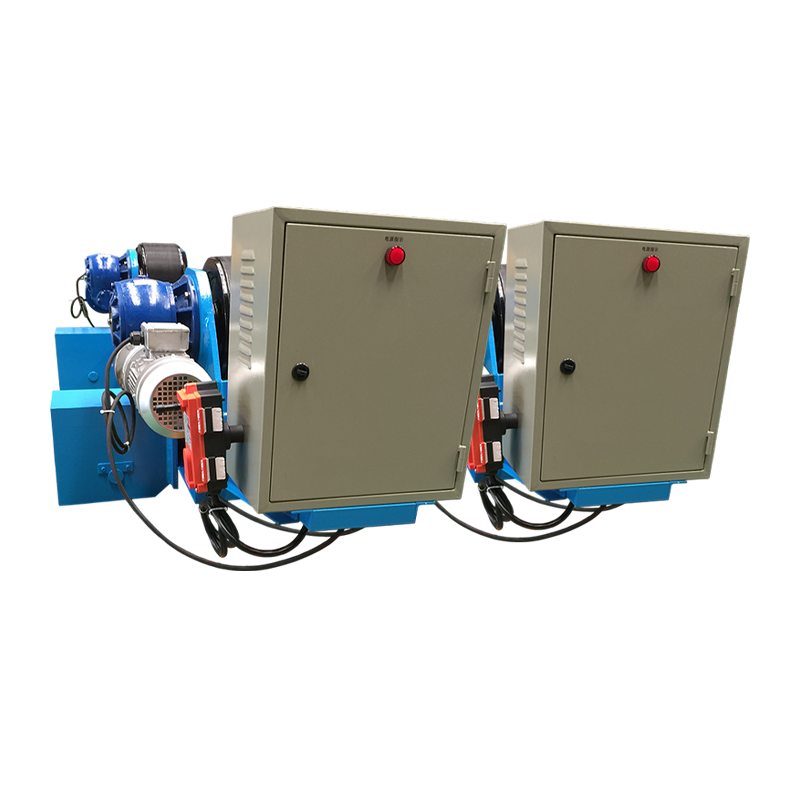 Công cụ quay vòng hàn có thể điều chỉnh 10T với điều khiển chống trôi Công cụ quay hàn có thể điều chỉnh 10 tấn với điều khiển chống trôi dựa trên cảm biến để định vị ổn định các phôi gia công hình trụ và dẹt trong quá trình hàn đường may. Xem sản phẩm →
Một công cụ quay vòng có khả năng kiểm soát chống trôi rất hữu ích trên các đường nối dài nơi vỏ cố gắng di chuyển. Mục tiêu không chỉ đơn giản là xoay chi tiết mà còn giữ vị trí hàn lặp lại trong khi người vận hành tập trung vào chiều dài hồ quang, lượng khí bao phủ và tốc độ di chuyển.
Chuẩn bị và làm sạch quyết định chất lượng mối hàn
Làm sạch inox ngay trước khi hàn; ô nhiễm là nguyên nhân hàng đầu gây ra độ xốp, sự đổi màu và hư hỏng do ăn mòn. Dầu, mỡ, hơi ẩm, sơn, chất đánh dấu, chất kết dính và bụi thép cacbon đều có thể làm hỏng bề mặt mối hàn hoặc gây ra độ xốp.
- Sử dụng bàn chải dây thép không gỉ chuyên dụng; Bàn chải thép carbon có thể để lại các hạt sắt bị rỉ sét.
- Lau mối nối và dây phụ bằng axeton hoặc cồn rồi để khô.
- Loại bỏ vảy cán, oxit và màu nhiệt nặng khỏi vùng hàn trước khi hàn khi quy trình yêu cầu.
- Làm sạch ngược ống và ống bằng argon khi cần thâm nhập hoàn toàn và mặt sau sẽ tiếp xúc với dịch vụ ăn mòn.
- Giữ dáng vừa vặn và đồng đều; khoảng trống rộng buộc thợ hàn phải bổ sung thêm nhiệt và chất độn.
Sau khi hàn, làm sạch các vết đổi màu và vết nhiệt khi thông số kỹ thuật yêu cầu. Tẩy rửa và thụ động khôi phục lớp thụ động trên nhiều sản phẩm chế tạo không gỉ, đặc biệt là trong thực phẩm, dược phẩm và dịch vụ hàng hải.
Các lỗi thường gặp và cách khắc phục thực tế
Hầu hết các khuyết tật của mối hàn không gỉ đều xuất phát từ ba nguyên nhân: nhiễm bẩn, nhiệt độ quá cao và mất lớp khí bao phủ. Việc khắc phục thường mang tính chất thủ tục hơn là cài đặt máy khác.
| khiếm khuyết | Có khả năng gây ra | Sửa chữa thực tế |
|---|---|---|
| độ xốp | Dầu, hơi ẩm, gió lùa, lưu lượng khí thấp, chất độn bẩn | Vệ sinh mối nối, kiểm tra lưu lượng khí, che chắn hồ quang, sử dụng chất độn khô |
| Cong vênh | Quá nhiều nhiệt, trình tự không đồng đều, lắp đặt kém | Cố định chi tiết, lùi lại hoặc bỏ qua quá trình hàn, giảm cường độ dòng điện |
| Nhạy cảm | Thời gian kéo dài ở khoảng 425–850°C | Đầu vào nhiệt thấp hơn, kiểm soát nhiệt độ giữa các lớp, chỉ định vật liệu cấp L |
| Nứt nóng | Độ khít kém, độ kiềm chế cao, hóa chất độn sai | Sử dụng chất độn được chỉ định, cải thiện sự vừa vặn, giảm bớt sự hạn chế nếu có thể |
| Màu nhiệt | Tiếp xúc với oxy ở nhiệt độ | Cải thiện độ bao phủ khí, thanh lọc mặt sau, làm sạch và thụ động sau khi hàn |
Khi thiết bị định vị phát huy tác dụng
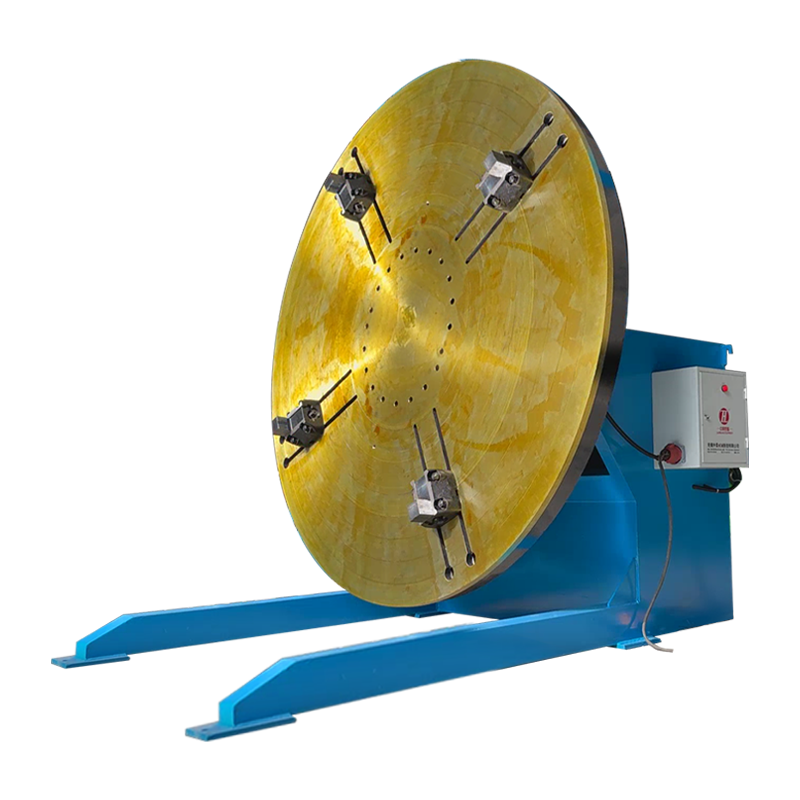
Thiết bị định vị có hiệu quả khi công việc không gỉ lặp đi lặp lại, nặng nhọc hoặc yêu cầu góc mỏ hàn phù hợp. Một máy quay quay ống, vỏ bể và xi lanh ở tốc độ được kiểm soát. Bộ định vị nghiêng phôi để mối hàn nằm phẳng hoặc nằm ngang, điều này dễ điều khiển hơn so với hàn dọc hoặc hàn trên cao.
Đối với các cụm lắp ráp nhỏ bằng thép không gỉ, bộ định vị được điều khiển bằng servo cho phép xoay chính xác và lập chỉ mục có thể lặp lại. Điều đó giúp ích khi một số bộ phận cần trình tự hàn giống nhau và người vận hành phải duy trì góc mỏ hàn ổn định. Để biết tổng quan, xem định vị hàn và hiệu quả chế tạo .
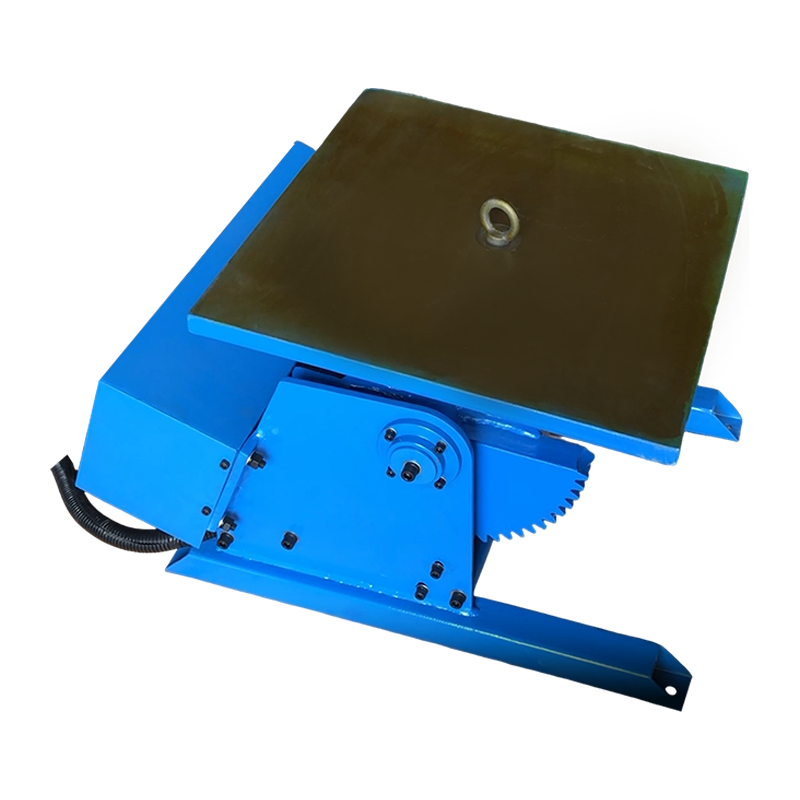 Bộ định vị hàn 300kg có điều khiển servo sales@weldnicefactory.com Xem sản phẩm →
Đối với các đường nối dọc dài trên thùng không gỉ, cột TIG và cần giữ mỏ cắt trong khi phôi hoặc bàn trượt di chuyển với tốc độ được kiểm soát. Điều này đặc biệt hữu ích khi quy trình yêu cầu độ dài hồ quang nhất quán và hạn chế chuyển động của người vận hành.
 Hỗ trợ hàn cột và cần hàn TIG Cột và cần TIG giúp định vị, di chuyển và dao động mỏ hàn chính xác trên các bộ phận có thành mỏng và chính xác, bao gồm cả đường nối bình chứa không gỉ. Xem sản phẩm →
Câu hỏi thường gặp
Bạn có thể hàn thép không gỉ bằng máy hàn MIG không?
Có, máy hàn MIG có thể hàn thép không gỉ khi được lắp dây hàn không gỉ và khí bảo vệ giàu argon thích hợp. Dây thép nhẹ và hỗn hợp khí CO2 nặng sẽ không cho khả năng chống ăn mòn như nhau, ngay cả khi mối hàn trông có thể chấp nhận được.
Bạn có thể hàn thép không gỉ với thép nhẹ?
Có, thép không gỉ có thể được hàn với thép nhẹ, thông thường với chất độn ER309L và độ pha loãng có kiểm soát. Mối nối này rất thiết thực cho các ứng dụng kết cấu hoặc không quan trọng, nhưng nó có thể không phù hợp với hiệu suất ăn mòn của mối hàn hoàn toàn không gỉ.
Thép không gỉ có cần làm nóng trước không?
Hầu hết các loại không gỉ austenit không cần làm nóng trước và nói chung không nên đun nóng quá mức. Các loại ferrit và martensitic có thể yêu cầu xử lý nhiệt trước hoặc sau hàn tùy thuộc vào loại và quy trình, vì vậy hãy tuân theo quy trình hàn đủ tiêu chuẩn thay vì quy tắc chung.
Tại sao mối hàn không gỉ của tôi bị rỉ sét?
Mối hàn không gỉ bị gỉ khi lớp thụ động bị hư hỏng hoặc lớp cặn bị nhiễm bẩn. Các nguyên nhân phổ biến bao gồm chổi thép carbon, chất độn thép nhẹ, khả năng che phủ khí kém, màu nhiệt nặng, độ ẩm và không thể làm sạch hoặc thụ động hóa mối hàn đã hoàn thiện.
Trong thực tế, hàn không gỉ thành công phụ thuộc vào một bộ điều khiển nhỏ: khớp chất độn, giữ nhiệt trong quy trình, làm sạch mối nối, bảo vệ mối hàn bằng khí phù hợp và sử dụng thiết bị định vị khi nó cải thiện tính nhất quán. Vật liệu này có thể hàn được—nhưng nó mang lại lợi ích cho việc thực hành kỷ luật tại cửa hàng.