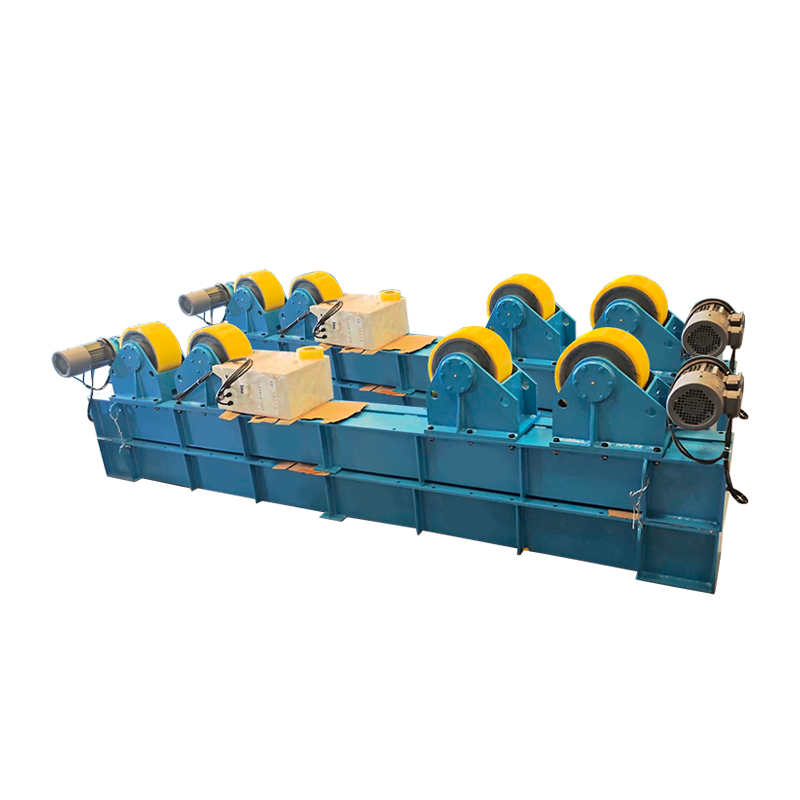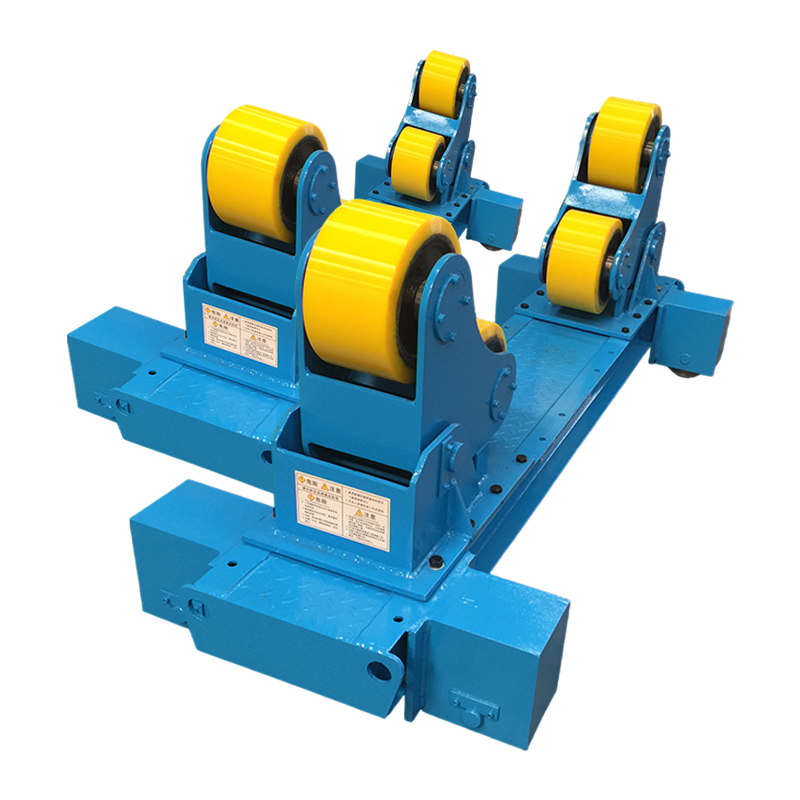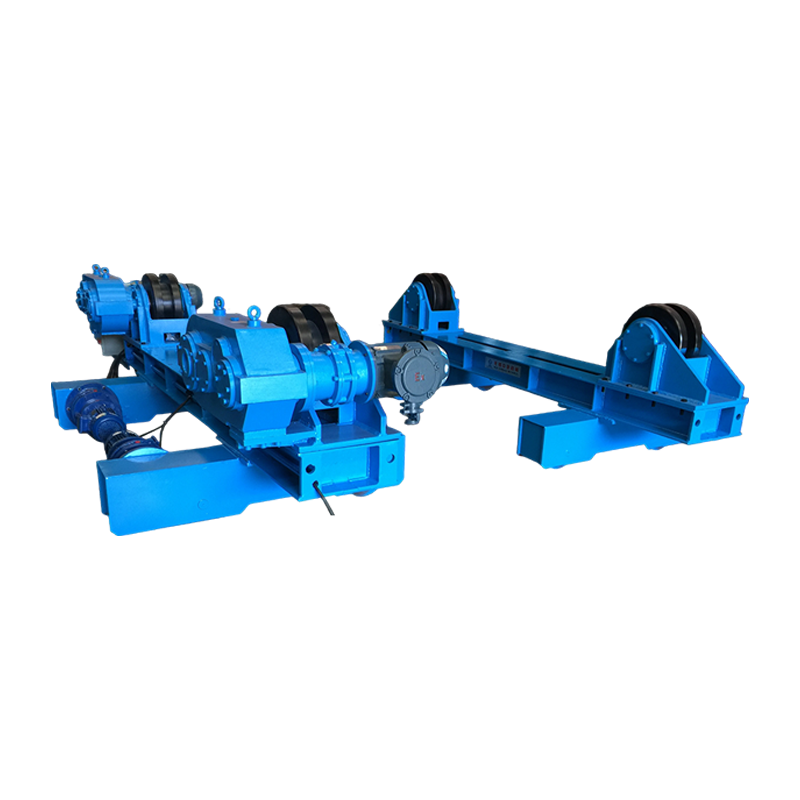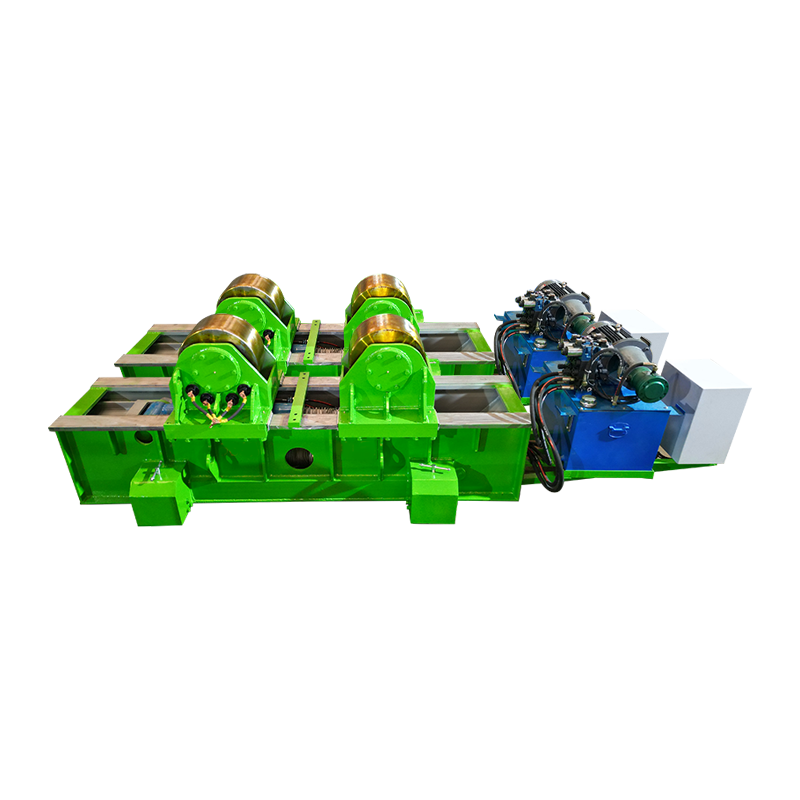
A máy định vị hàn ống là một thiết bị cố định quay có động cơ giữ và quay phôi ống ở tốc độ và góc được kiểm soát để thợ hàn có thể duy trì vị trí hàn phẳng hoặc ngang tối ưu trong toàn bộ mối nối, thay vì định vị lại bản thân hoặc ống bằng tay. Thay vì hàn trên cao, theo chiều dọc hoặc xung quanh một ống cố định — các vị trí làm giảm thời gian bật hồ quang, tăng tỷ lệ khuyết tật và gây mỏi cho thợ hàn — bộ định vị liên tục xoay ống để bể hàn hoạt động luôn nằm ở vị trí dễ kiểm soát nhất: vị trí phẳng 12 giờ hoặc 1–2 giờ.
Theo một nghiên cứu năng suất năm 2024 của Hiệp hội hàn Mỹ (AWS) , thợ hàn sử dụng máy định vị hàn ống đạt được Tỷ lệ lắng đọng cao hơn 40–65% so với hàn ống thủ công ở mọi vị trí, đồng thời giảm tỷ lệ khuyết tật mối hàn lên tới 55% . Thị trường định vị hàn toàn cầu được định giá ở mức 620 triệu USD vào năm 2024 và dự kiến sẽ đạt 1,1 tỷ USD vào năm 2031 với tốc độ CAGR là 8,6% (Nguồn: MarketsandMarkets, 2025), được thúc đẩy bởi sự tăng trưởng về cơ sở hạ tầng đường ống, chế tạo bình chịu áp lực và hệ thống hàn tự động.
Máy định vị hàn ống hoạt động như thế nào
Bộ định vị hàn ống hoạt động bằng cách kẹp ống vào một đầu quay được điều khiển bởi một động cơ có tốc độ thay đổi, cho phép thợ hàn giữ mỏ hàn cố định trong khi ống quay bên dưới nó với tốc độ di chuyển phù hợp chính xác. Điều này về cơ bản làm thay đổi hình dạng hàn từ một vấn đề không gian 3D phức tạp sang một mối hàn ở vị trí phẳng 2D đơn giản.
Linh kiện cơ khí cốt lõi
- Đầu xe (bộ dẫn động) - Phía có động cơ giữ và quay ống. Chứa hộp số, động cơ (thường là AC servo hoặc DC có tốc độ thay đổi) và mâm cặp hoặc tấm mặt. Phần đầu xác định mô-men xoắn tối đa, phạm vi RPM và khả năng nghiêng của bộ định vị.
- Đuôi xe (đơn vị hỗ trợ) — Đầu đỡ thụ động giữ đầu đối diện của ống, chống võng và rung trên các ống dài hơn hoặc nặng hơn. Đuôi xe trượt dọc theo đường ray hoặc bệ để phù hợp với các chiều dài ống khác nhau.
- Chuck hoặc tấm mặt - Giao diện kẹp giữa bộ định vị và đường ống. Mâm cặp ba hàm được sử dụng cho ống tròn; tấm mặt có cánh tay kẹp có thể điều chỉnh được, xử lý các đầu có mặt bích, hình dạng không đều hoặc đường kính rất lớn.
- Bộ điều khiển tốc độ - Bộ điều khiển tần số thay đổi (VFD) hoặc bộ điều khiển thyristor đặt tốc độ quay theo số vòng quay mỗi phút. Thợ hàn quay số tốc độ quay phù hợp với tốc độ di chuyển hàn cần thiết cho quy trình đã chọn và tốc độ cấp dây.
- Cơ chế nghiêng — Trên các mô hình định vị nghiêng, một động cơ thứ cấp hoặc cơ cấu bánh răng trục vít nghiêng toàn bộ trục quay, cho phép các mối hàn phi lê trên mặt bích ống và khớp nối chữ T được định vị ở góc 45 độ tối ưu.
Tính toán tốc độ quay
Đặt tốc độ quay chính xác là thông số vận hành quan trọng nhất đối với máy định vị hàn ống. RPM yêu cầu được tính từ tốc độ di chuyển hàn mục tiêu và chu vi ống:
RPM = Tốc độ di chuyển (mm/phút) / (Pi x Đường kính ngoài ống (mm))
Ví dụ: hàn ống OD 168 mm (6 inch) với quy trình GMAW ở tốc độ di chuyển mục tiêu là 400 mm/phút yêu cầu: 400 / (3,14159 x 168) = khoảng 0,76 vòng/phút . Hầu hết các thiết bị định vị hàn ống đều có phạm vi tốc độ 0,1–5 vòng/phút, với các mẫu CNC cao cấp cung cấp 0,01–10 vòng/phút cho các ứng dụng hàn vi mô đến hồ quang chìm có độ lắng tụ cao.
Có những loại máy định vị hàn ống nào?
Máy định vị hàn ống có năm cấu hình chính, mỗi cấu hình phù hợp với sự kết hợp khác nhau giữa kích thước ống, loại mối nối, khối lượng sản xuất và ngân sách. Chọn sai loại là sai lầm phổ biến và tốn kém nhất trong việc mua sắm thiết bị định vị.
1. Bộ định vị đầu-đuôi (H-T)
Cấu hình đầu-đuôi là loại thiết bị định vị hàn ống phổ biến nhất cho các xưởng chế tạo, xử lý các ống có đường kính ngoài từ 50 mm đến trên 1.200 mm và có chiều dài lên tới 12 mét trở lên. Ống được đỡ giữa ụ dẫn động và ụ trượt, được gắn trên một ray cơ sở chung. Sự sắp xếp này giúp loại bỏ độ võng của đường ống và cho phép quay ổn định ở tốc độ RPM rất thấp với các đường ống nặng. Khả năng chịu tải thông thường dao động từ 500 kg đến 20.000 kg tùy theo mẫu mã.
2. Bộ định vị bàn xoay (Bàn xoay)
Bộ định vị bàn xoay xoay cụm ống trên bề mặt bàn nằm ngang hoặc nghiêng, lý tưởng cho các ống cuộn ngắn, cụm mặt bích và các mối hàn từ ống đến mặt bích. Bàn thường nghiêng từ 0–135 độ, cho phép mối nối được trình bày ở vị trí phẳng hoặc cuộn ngang bất kể hướng ban đầu. Khả năng chịu tải phổ biến là 50–5.000 kg, khiến bàn xoay trở nên linh hoạt cho các đường ống có đường kính từ nhỏ đến trung bình lên đến xấp xỉ 600 mm.
3. Công cụ quay ống (Bộ cuộn / Định vị con lăn)
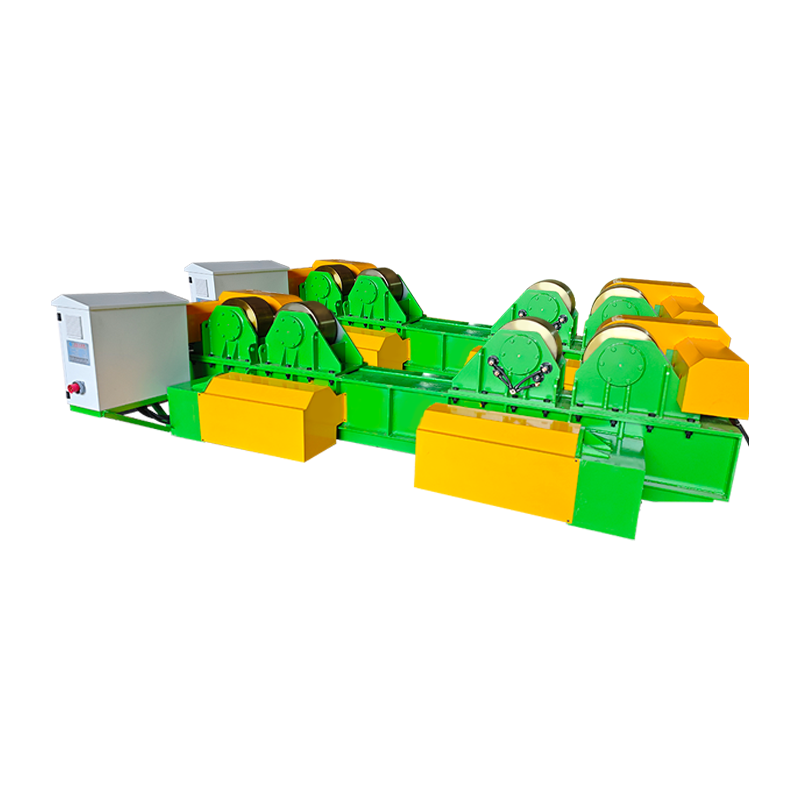
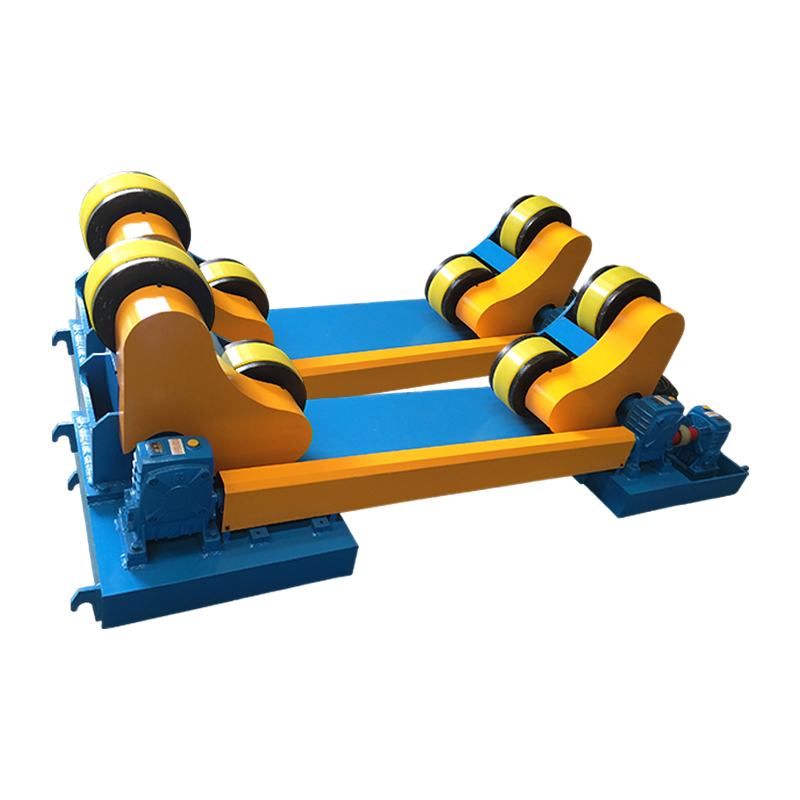
Công cụ quay ống - còn được gọi là bộ định vị con lăn hoặc bộ cuộn ống - hỗ trợ và xoay các ống có đường kính lớn và bình chịu áp lực trên các con lăn cao su hoặc thép được dẫn động, xử lý đường kính từ 150 mm đến 3.000 mm hoặc lớn hơn. Không giống như các bộ định vị dựa trên mâm cặp để kẹp đầu ống, các bộ định vị con lăn hỗ trợ ống dọc theo bề mặt bên ngoài của nó, khiến chúng phù hợp với các đoạn ống rất dài hoặc rất nặng không thể đúc hẫng từ đầu ống. Bộ định vị con lăn là công cụ tiêu chuẩn để chế tạo ống ống và hàn đường nối chu vi bình áp lực.
4. Định vị hàn ống quỹ đạo
Bộ định vị hàn quỹ đạo kẹp vào bên ngoài của một ống cố định và xoay mỏ hàn xung quanh chu vi ống, đây là giải pháp chính xác khi bản thân ống không thể di chuyển được. Bộ định vị quỹ đạo được sử dụng rộng rãi trong đường ống thép không gỉ cấp dược phẩm, chất bán dẫn và thực phẩm, nơi các đường ống đã được lắp đặt trong hệ thống xử lý. Họ đạt được các mối hàn có chất lượng cao, có độ lặp lại cao với sự can thiệp tối thiểu của con người, với độ lặp lại giữa các mối hàn tốt hơn độ lệch vị trí mỏ hàn 0,1 mm.
5. Bộ định vị tích hợp thao tác
Bộ định vị hàn ống tích hợp bộ điều khiển kết hợp bộ điều khiển cột và cần hàn với bộ định vị đầu-đuôi được đồng bộ hóa để tạo ra một ô hàn một người vận hành hoàn toàn tự động. Bộ điều khiển định vị mỏ hàn ở độ cao và điểm dừng chính xác trong khi bộ định vị quay ống. Cả hai trục đều được đồng bộ hóa thông qua bộ điều khiển CNC nên tốc độ di chuyển trên bề mặt phôi là không đổi bất kể đường kính ống. Cấu hình này là tiêu chuẩn trong các xưởng chế tạo ống cuộn khối lượng lớn và xây dựng mô-đun nền tảng ngoài khơi.
So sánh các loại định vị hàn ống: Loại nào phù hợp với ứng dụng của bạn?
Việc kết hợp loại bộ định vị với ứng dụng là quyết định lựa chọn quan trọng nhất - bộ định vị có cấu hình sai hoặc không đủ công suất sẽ gây ra hiện tượng trượt phôi, quay không đều và hỏng chất lượng mối hàn làm mất đi toàn bộ lợi ích về hiệu suất.
| loại | Phạm vi ống OD | Tải tối đa | Khả năng nghiêng | Ống phải di chuyển được? | Ứng dụng tốt nhất |
| Headstock-Tailstock | 50–1.200 mm | 500–20.000 kg | Tùy chọn (0–90 độ) | Có | Xưởng gia công; cuộn ống dài |
| Bàn xoay | 50–600 mm | 50–5.000 kg | Có (0–135 deg) | Có | Cuộn ngắn; mối hàn ống với mặt bích |
| Công cụ quay ống (Con lăn) | 150–3.000 mm | 1.000–200.000 kg | Không | Có | Tàu có đường kính lớn; chạy dài |
| Định vị quỹ đạo | 6–300 mm (điển hình) | Không áp dụng (ngọn đuốc quay) | không áp dụng | Không (pipe is fixed) | Đường ống được lắp đặt; ống vệ sinh |
| Thao tác-Tích hợp | 100–1.500 mm | 500–30.000 kg | Có (CNC-controlled) | Có | Tế bào tự động khối lượng lớn |
Bảng 1: So sánh các loại máy định vị hàn ống theo mức độ phù hợp của ứng dụng. Nguồn: Mã hàn kết cấu AWS D1.1; thông số kỹ thuật của nhà sản xuất; Hiệp hội các nhà sản xuất và chế tạo quốc tế
Tại sao Máy định vị hàn ống lại cải thiện đáng kể chất lượng và năng suất mối hàn
Lợi ích cốt lõi của thiết bị định vị hàn ống là chuyển đổi các vị trí hàn khó nhất (6G trên cao, 5G dọc) thành vị trí dễ dàng và hiệu quả nhất (1G phẳng / cuộn) cho mỗi inch của chu vi mối hàn. Sự thay đổi duy nhất này sẽ tạo thành những cải tiến có thể đo lường được trên mọi chỉ số chế tạo chính.
Tỷ lệ lắng đọng và tốc độ di chuyển
Hàn ở vị trí phẳng cho phép cài đặt cường độ dòng điện và tốc độ cấp dây cao hơn đáng kể so với vị trí trên cao hoặc thẳng đứng, trực tiếp làm tăng tốc độ lắng đọng kim loại. Trong hàn GMAW (MIG), tốc độ lắng đọng ở vị trí phẳng có thể đạt 6–9 kg/giờ, so với 2–4 kg/giờ ở vị trí thẳng đứng và 1,5–3 kg/giờ ở vị trí trên cao (Nguồn: Hướng dẫn quy trình hàn điện Lincoln, 2024). Do đó, việc sử dụng thiết bị định vị hàn ống để cuộn phẳng tất cả các mối hàn có thể tăng gấp đôi công suất mỗi giờ của thợ hàn đối với công việc chế tạo đường ống.
Giảm khuyết tật mối hàn
Các mối hàn ống định vị luôn cho thấy tỷ lệ khuyết tật về độ xốp, thiếu hợp nhất và cắt xén thấp hơn so với các mối hàn ở mọi vị trí thủ công trên cùng một mối nối. Một nghiên cứu được công bố trên Tạp chí quy trình sản xuất (2023) so sánh hàn vị trí cố định 5G với hàn 1G cuộn định vị trên ống X65 API 5L cấp:
- Tỷ lệ độ xốp: 5G cố định = 2,4%; cuộn định vị = 0,4% (giảm 83%)
- Sự cố thiếu hợp nhất: 5G cố định = 1 trên 4 khớp; định vị-cán = 1 trên 22 khớp
- Tỷ lệ chấp nhận chụp ảnh phóng xạ (theo ASME B31.3): 5G cố định = 88%; cuộn định vị = 98,5%
- Chi phí làm lại mỗi khớp: 5G cố định = trung bình 340 USD; định vị-cuộn = trung bình 48 USD
Công thái học của thợ hàn và giảm mệt mỏi
Loại bỏ việc hàn ở vị trí không thuận lợi và trên cao làm giảm đáng kể tình trạng căng cơ xương và mệt mỏi của thợ hàn, trực tiếp kéo dài thời gian hàn hiệu quả trên mỗi ca. Hàn hồ quang trên cao tạo ra sự tiếp xúc với tia cực tím đối với mặt và cổ của thợ hàn, đòi hỏi phải nâng cánh tay liên tục cao hơn chiều cao của vai và tạo ra tia bắn rơi về phía thợ hàn. Hướng dẫn công thái học của OSHA xác định đây là những yếu tố nguy cơ chấn thương đáng kể. Một thợ hàn được trang bị máy định vị thường duy trì tư thế ngồi hoặc đứng thoải mái với mỏ hàn ở độ cao khuỷu tay trong suốt ca làm việc, cho phép kỹ thuật phù hợp hơn và tỷ lệ lỗi thấp hơn trong những giờ làm việc cuối cùng.
Các thông số kỹ thuật chính cần đánh giá khi lựa chọn máy định vị hàn ống
Bảy thông số kỹ thuật xác định xem thiết bị định vị hàn ống có hoạt động đáng tin cậy trong ứng dụng cụ thể của bạn hay không - việc xác định không đúng bất kỳ thông số kỹ thuật nào trong số chúng sẽ gây ra các vấn đề khó khắc phục và tốn kém sau khi mua.
| Đặc điểm kỹ thuật | Nó có nghĩa là gì | Đánh giá thấp rủi ro | Biên độ an toàn được đề xuất |
| Khả năng chịu tải (kg) | Trọng lượng phôi tối đa bao gồm cả đồ đạc | Động cơ quá tải, trượt mâm cặp, hỏng hộp số | Tỷ lệ ở mức 150% tải tối đa dự kiến |
| Đường kính mâm cặp/tấm mặt (mm) | OD ống tối đa có thể được kẹp | Không có khả năng kẹp ống; tải lệch tâm | Chọn lớn hơn 20% so với OD ống tối đa |
| Phạm vi tốc độ (RPM) | Tốc độ quay tối thiểu đến tối đa | Không thể phù hợp với tốc độ di chuyển cần thiết | Xác minh dựa trên RPM được tính toán cho tất cả các kích thước ống |
| Mô-men xoắn trục chính (N-m) | Lực quay mà động cơ có thể duy trì | Dừng lại dưới tải trọng lệch tâm hoặc nặng | Bao gồm độ lệch tâm trong tính toán mô-men xoắn |
| Phạm vi nghiêng (độ) | Góc trục quay so với phương ngang | Không thể truy cập các vị trí phi lê mặt bích | Tối thiểu 90 độ để có sự linh hoạt hoàn toàn |
| Độ ổn định tốc độ (%) | Sự thay đổi tốc độ quay khi có tải | Chiều rộng và độ xuyên thấu của mối hàn không đồng đều | Yêu cầu thay đổi tốc độ ít hơn 1% |
| Xuyên lỗ (trục rỗng) | Khoan qua trung tâm trục chính | Không thể truyền khí thanh lọc hoặc hệ thống dây điện qua | Cần thiết cho kim loại không gỉ / phản ứng |
Bảng 2: Thông số kỹ thuật quan trọng của thiết bị định vị hàn ống và hướng dẫn lựa chọn. Nguồn: Tiêu chuẩn định vị hàn AWS C4.1; ASME BPVC Phần IX; hướng dẫn kỹ thuật ứng dụng của nhà sản xuất.
Các quy trình hàn khác nhau được hưởng lợi như thế nào từ Bộ định vị hàn ống
Mọi quy trình hàn hồ quang đều được hưởng lợi từ việc sử dụng bộ định vị, nhưng mức độ cải tiến thay đổi đáng kể tùy theo quy trình - hàn hồ quang chìm (SAW) đạt được nhiều lợi ích nhất vì về mặt vật lý, không thể thực hiện SAW ở bất kỳ vị trí nào khác ngoài vị trí phẳng.
- Hàn hồ quang chìm (SAW) — SAW yêu cầu vị trí bằng phẳng là một hạn chế tuyệt đối; dòng hạt không thể giữ nguyên vị trí trên bề mặt nghiêng hoặc thẳng đứng. Do đó, bộ định vị hàn ống không phải là tùy chọn cho SAW trên đường ống - đây là điều kiện tiên quyết về mặt kỹ thuật. SAW trên ống cuộn định vị đạt được tốc độ lắng đọng từ 10–20 kg/giờ, khiến nó trở thành phương pháp hàn ống có năng suất cao nhất hiện có cho các thành có độ dày trên 12 mm.
- Hàn GMAW/MIG — Quy trình phổ biến nhất được sử dụng với máy định vị hàn ống trong các xưởng chế tạo. Chế độ truyền phun (biến thể GMAW hiệu quả nhất) chỉ có thể sử dụng được ở các vị trí bằng phẳng và nằm ngang; một bộ định vị cho phép chuyển phun trên toàn bộ chu vi của mối nối ống. Cải thiện năng suất so với GMAW ngắn mạch ở vị trí cố định: thường là 60–120%.
- Hàn GTAW / TIG — Được sử dụng để cắt gốc trên ống không gỉ, chrome-moly và hợp kim ngoại lai nơi chất lượng chụp ảnh phóng xạ là bắt buộc. Bộ định vị cho phép thợ hàn duy trì góc vũng hàn và mỏ hàn nhất quán ở đầu ống (vị trí 12 giờ), nơi lực hấp dẫn lên vũng hàn là thuận lợi nhất, cải thiện chất lượng hạt gốc và giảm nguy cơ cháy nổ.
- FCAW (Hàn hồ quang lõi thuốc) — Việc sử dụng bộ định vị giúp loại bỏ nhu cầu về các điện cực FCAW không dùng khí (tự bảo vệ) trên các mối nối ống, cho phép sử dụng các biến thể FCAW được bảo vệ bằng khí chất lượng cao hơn trên toàn bộ chu vi của mối nối. FCAW được bảo vệ bằng khí tạo ra ít vết bắn tung tóe hơn và có đặc tính cơ học tốt hơn so với các giải pháp thay thế tự bảo vệ.
- SMAW (Cây gậy / Hồ quang kim loại thủ công) — Ngay cả hàn que cũng được hưởng lợi đáng kể từ việc sử dụng bộ định vị. Kỹ thuật dệt hạt ở vị trí phẳng luôn hoạt động tốt hơn các hạt dọc trên cao về độ đồng đều lắng đọng và tổn thất cuống điện cực (thường là 15–20% trên đầu) giảm xuống dưới 5% ở vị trí phẳng.
Máy định vị hàn ống so với hàn mọi vị trí thủ công: So sánh chi tiết
Khoảng cách về năng suất và chất lượng giữa hàn ống ở mọi vị trí được hỗ trợ bởi bộ định vị và thủ công là đủ lớn để tạo ra ROI đầy đủ cho khoản đầu tư vào bộ định vị trong vòng 3–9 tháng trong hầu hết các môi trường chế tạo.
| Số liệu | Định vị hàn ống | Hàn mọi vị trí bằng tay |
| Yêu cầu định vị thợ hàn | Văn phòng phẩm; ngọn đuốc được giữ ở một vị trí | Người thợ hàn phải di chuyển liên tục quanh mối nối |
| Vị trí mối hàn gặp phải | Chỉ phẳng (1G / PA) | Tất cả các vị trí (1G đến 6G) |
| Tỷ lệ lắng đọng GMAW | 6–9 kg/giờ | 1,5–4 kg/giờ |
| Hiệu suất thời gian bật hồ quang | 65–80% | 25–45% |
| Tỷ lệ chấp nhận chụp ảnh phóng xạ | 97–99% | 82–92% |
| Yêu cầu có chứng chỉ thợ hàn | 1G / chỉ vị trí phẳng | Chứng nhận 6G (mọi vị trí) |
| Nguy cơ chấn thương công thái học | Thấp (thoải mái đứng/ngồi) | Cao (ngồi trên cao, quỳ, tư thế chật chội) |
| Khả năng mở rộng với tự động hóa | Tích hợp trực tiếp với cánh tay robot/bộ điều khiển | Khôngt scalable without full re-engineering |
| Giá vốn | 3.000–150.000 USD tùy theo năng lực | Chi phí thiết bị bằng không; chi phí lao động cao hơn |
Bảng 3: So sánh máy định vị hàn ống và máy hàn mọi vị trí thủ công. Nguồn: Sổ tay hàn AWS Vol. 2; Nghiên cứu Năng suất Điện Miller 2024; Dữ liệu kỹ thuật ứng dụng ESAB.
Những ngành công nghiệp nào sử dụng máy định vị hàn ống rộng rãi nhất?
Máy định vị hàn ống là không thể thiếu trong bất kỳ ngành công nghiệp nào mà chất lượng mối nối ống, năng suất và việc tuân thủ quy tắc là những yêu cầu quan trọng. Các lĩnh vực sau đại diện cho thị trường chính:
- Dầu khí (thượng nguồn và trung nguồn) — Chế tạo ống ống cho hệ thống thu thập, đường ống truyền tải và nền tảng ngoài khơi. Yêu cầu về mã API 1104 và ASME B31.4/B31.8 có nghĩa là mọi mối hàn đều phải vượt qua kiểm tra bằng chụp X quang hoặc AUT. Việc sử dụng thiết bị định vị là thông lệ tiêu chuẩn ở tất cả các xưởng chế tạo đường ống lớn. Thị trường xây dựng đường ống toàn cầu được định giá 9,2 tỷ USD vào năm 2024 (Nguồn: GlobalData, 2025).
- Xây dựng hóa dầu và lọc dầu — Xử lý đường ống bằng chrome-moly (P91, P22) và thép không gỉ austenit yêu cầu các đường dẫn gốc GTAW và các đường dẫn lấp đầy GTAW hoặc GMAW theo ASME B31.3. Hàn cuộn định vị với khí thanh lọc dự phòng (được kích hoạt bởi bộ định vị trục chính rỗng) là kỹ thuật bắt buộc đối với rễ không gỉ chất lượng chụp X quang.
- Phát điện - Ống nồi hơi, ống góp hơi và đường ống vào tuabin bằng hợp kim crôm-moly và niken. Các yêu cầu của Phần I về Nồi hơi và Bình áp suất (BPVC) của ASME có nghĩa là không dung sai đối với các khuyết tật mối hàn; việc sử dụng bộ định vị là điều kiện tiên quyết đảm bảo chất lượng trong hầu hết các thông số kỹ thuật xây dựng nhà máy điện.
- Đóng tàu và chế tạo ngoài khơi - Hệ thống đường ống dẫn động, chữa cháy, dằn và thủy lực. Nền tảng ngoài khơi yêu cầu khối lượng lớn chế tạo ống ống hợp kim theo mã DNVGL-ST-F101 và AWS D1.1. Bộ định vị con lăn xử lý các đoạn ống có đường kính lớn thường gặp trong các mô-đun phía trên.
- Thực phẩm, đồ uống và dược phẩm — Đường ống xử lý bằng thép không gỉ hợp vệ sinh (316L, 316Ti) cho hệ thống CIP/SIP. Bộ định vị hàn ống quỹ đạo là bắt buộc đối với các mối nối phải đáp ứng các yêu cầu về độ hoàn thiện bề mặt của Tiêu chuẩn vệ sinh 3-A hoặc ASME BPE (Thiết bị xử lý sinh học), trong đó biên dạng hạt hàn bên trong cũng được kiểm soát chặt chẽ như kích thước bên ngoài.
Các câu hỏi thường gặp về Máy định vị hàn ống
Câu hỏi 1: Tôi cần bộ định vị hàn ống cỡ nào?
Chọn một bộ định vị có định mức khả năng chịu tải ít nhất là 150% trọng lượng phôi nặng nhất dự kiến của bạn và đường kính mâm cặp hoặc con lăn phù hợp thoải mái với đường kính ngoài ống tối đa của bạn. Luôn bao gồm trọng lượng của bất kỳ đồ đạc cố định, dụng cụ căn chỉnh hoặc vòng đỡ mối hàn gắn vào đường ống khi tính toán tải trọng. Đối với tải lệch tâm (chẳng hạn như cụm ống có vòi phun lớn hoặc kết nối nhánh ở một bên), hãy tính mô men lệch tâm và so sánh nó với công suất mômen định mức của bộ định vị, thường được công bố riêng biệt với định mức tải cơ bản. Khi nghi ngờ, hãy tăng kích thước - một bộ định vị quá khổ hoạt động ít căng thẳng hơn và có tuổi thọ dài hơn.
Câu hỏi 2: Máy định vị hàn ống có thể được sử dụng với phương pháp hàn tự động hoặc hàn bằng robot không?
Có - bộ định vị hàn ống là thành phần cốt lõi của các tế bào hàn robot và được thiết kế đặc biệt để chấp nhận tín hiệu đồng bộ hóa từ bộ điều khiển robot và hệ thống hàn CNC. Trong một buồng hàn robot được đồng bộ hóa, bộ điều khiển robot sẽ gửi lệnh tốc độ đến bộ điều khiển servo của bộ định vị, điều chỉnh tốc độ quay theo thời gian thực để duy trì tốc độ di chuyển hồ quang không đổi khi mối hàn tiến triển. Các giao diện truyền thông bao gồm analog 0–10V, RS-485 Modbus, PROFIBUS, EtherCAT và DeviceNet, tùy thuộc vào bộ định vị và thế hệ robot. Sự tích hợp này giúp loại bỏ nhu cầu robot phải đi theo các đường vòng cung phức tạp xung quanh chu vi đường ống, đơn giản hóa đáng kể chương trình rô-bốt và cải thiện độ chính xác của đường dẫn.
Câu 3: Máy định vị hàn ống ảnh hưởng như thế nào đến yêu cầu về trình độ thợ hàn?
Việc sử dụng thiết bị định vị hàn ống giúp giảm trình độ chuyên môn của thợ hàn cần thiết từ mọi vị trí (6G hoặc 6GR) xuống chỉ ở vị trí phẳng (1G), giúp mở rộng đáng kể đội ngũ thợ hàn có trình độ sẵn sàng cho công việc. Theo AWS D1.1 và ASME Mục IX, chứng chỉ thợ hàn ống 6G là chứng chỉ cao nhất, bao gồm tất cả các vị trí và chứng nhận thợ hàn có hầu như mọi hình dạng mối hàn rãnh. Nó đòi hỏi phải thực hành nhiều và đòi hỏi mức lương cao. Trình độ chuyên môn 1G, có thể đạt được bởi thợ hàn ít kinh nghiệm hơn, là đủ cho công việc cán định vị. Tại các thị trường lao động nơi khan hiếm thợ hàn có chứng chỉ 6G, việc áp dụng thiết bị định vị sẽ trực tiếp giải quyết tình trạng tắc nghẽn về lực lượng lao động.
Câu hỏi 4: Sự khác biệt giữa máy định vị hàn ống và máy quay ống là gì?
Bộ định vị hàn ống giữ ống ở một hoặc cả hai đầu và xoay nó từ một bệ đỡ, trong khi một thiết bị quay ống hỗ trợ ống bên ngoài trên các con lăn dẫn động dọc theo bề mặt bên ngoài của nó. Sự khác biệt chính về chức năng là phương pháp kẹp: bộ định vị yêu cầu tiếp cận đầu ống để lắp mâm cặp, trong khi công cụ quay con lăn có thể hỗ trợ và xoay các đoạn ống có chiều dài bất kỳ mà không cần tiếp cận đầu cuối. Công cụ quay vòng con lăn được ưu tiên cho các đường ống rất lớn hoặc nặng (trên 500 mm OD), đoạn dài (trên 6 mét) và các bình áp lực nơi khả năng tiếp cận đầu cuối bị giới hạn bởi hình dạng của bình. Bộ định vị đầu-đuôi cung cấp khả năng điều khiển quay chính xác hơn và có thể điều chỉnh độ nghiêng, khiến chúng phù hợp hơn với công việc chính xác có đường kính nhỏ hơn.
Câu 5: Làm cách nào để bảo trì thiết bị định vị hàn ống?
Các nhiệm vụ bảo trì quan trọng đối với máy định vị hàn ống là bôi trơn hộp số, kiểm tra và làm sạch hàm mâm cặp, kiểm tra thiết bị điện tử động cơ và truyền động cũng như kiểm tra cáp nối đất. Dầu hộp số nên được thay sau mỗi 2.000 giờ hoạt động hoặc hàng năm, tùy theo điều kiện nào đến trước, sử dụng độ nhớt dầu do nhà sản xuất quy định (điển hình là dầu hộp số ISO VG 220). Hàm kẹp tích tụ cặn và cặn làm giảm lực kẹp - chúng cần được làm sạch và răng cưa hàm được kiểm tra độ mòn sau mỗi 500 giờ. Cáp hồi đất (mang dòng hàn qua bộ định vị trở lại nguồn điện hàn) phải được kiểm tra hàng tuần xem có hư hỏng cách điện hay không; sự quay trở lại của đất bị đứt sẽ tạo ra dòng điện hàn chạy qua các ổ trục hộp số, gây ra hỏng ổ trục nhanh chóng.
Câu hỏi 6: Máy định vị hàn ống trục chính rỗng là gì và khi nào thì cần thiết?
Bộ định vị trục chính rỗng có lỗ khoan xuyên qua tâm của trục quay đầu quay, cho phép thanh lọc các ống dẫn khí, cáp điện hoặc đường dữ liệu đi qua trục quay mà không bị rối. Tính năng này rất cần thiết khi hàn thép không gỉ, titan, thép không gỉ song công hoặc bất kỳ ống kim loại phản ứng nào mà mặt sau của mối hàn gốc phải được bảo vệ khỏi ô nhiễm oxy trong khí quyển bằng cách sử dụng khí thanh lọc ngược argon hoặc nitơ. Nếu không có trục chính rỗng, ống khí thanh lọc sẽ quấn quanh bên ngoài mâm cặp quay và bị rối trong một vài vòng quay, hạn chế bộ định vị đối với các mối hàn có chu vi một phần hoặc yêu cầu quản lý ống thủ công — cả hai đều không đạt được mục đích sử dụng bộ định vị. Đối với hàn ống thép carbon mà không cần thanh lọc ngược, trục chính rắn là đủ và ít tốn kém hơn.
Kết luận: Bộ định vị hàn ống phù hợp làm thay đổi kinh tế chế tạo
Máy định vị hàn ống không phải là một phụ kiện tiện lợi - nó là một hệ số nhân về năng suất và chất lượng làm thay đổi các nguyên tắc kinh tế cơ bản của việc chế tạo ống. Bằng cách chuyển đổi mọi mối hàn trên mối nối ống thành mối hàn ở vị trí phẳng bất kể hướng của mối nối, bộ định vị cho phép tỷ lệ lắng đọng cao hơn, tỷ lệ khuyết tật thấp hơn, yêu cầu trình độ thợ hàn ít chuyên môn hơn và tích hợp trực tiếp với hệ thống hàn tự động. Việc lựa chọn giữa bộ định vị đầu-đuôi, bàn xoay, trục quay, hệ thống quỹ đạo hoặc tế bào tích hợp bộ điều khiển phụ thuộc hoàn toàn vào phạm vi đường kính ống cụ thể, loại mối nối, khối lượng sản xuất và tham vọng tự động hóa của bạn.
Dữ liệu không rõ ràng: các xưởng chế tạo sử dụng máy định vị hàn ống một cách có hệ thống đạt được năng suất thợ hàn cao hơn 40–65%, khuyết tật mối hàn ít hơn 55–83% và tỷ lệ chấp nhận chụp ảnh phóng xạ trên 97% - kết quả mà việc hàn mọi vị trí thủ công không thể sánh được một cách đáng tin cậy. Đối với bất kỳ hoạt động hàn nhiều hơn một vài mối nối ống mỗi ngày, trường hợp ROI cho thiết bị định vị hàn ống là một trong những quyết định đầu tư vốn rõ ràng nhất trong ngành chế tạo.