Khi người mua đánh giá thiết bị hàn, câu hỏi đầu tiên hiếm khi là về chu kỳ hoạt động hoặc cường độ dòng điện. Đó là về quá trình nào phù hợp với phôi. Đây là kết luận trước mắt: MIG là quy trình nhanh hơn, dễ dàng hơn, chi phí thấp hơn cho các phần thép dày hơn; TIG là quy trình chính xác, chất lượng cao dành cho các công việc mỏng hoặc có yêu cầu thẩm mỹ cao. Lý do mang tính cấu trúc rất đơn giản. MIG liên tục đưa điện cực dây tiêu hao qua súng, do đó dây vừa là điện cực vừa là chất độn. TIG sử dụng điện cực vonfram không tiêu hao và người vận hành nạp thanh phụ bằng tay.
Sự khác biệt giữa hàn MIG và TIG vượt ra ngoài điện cực. Nó thúc đẩy tốc độ lắng đọng, kiểm soát nhiệt, kỹ năng vận hành, chi phí trên mỗi mét và các khuyết tật mà bạn có thể mong đợi. MIG là một quá trình sản xuất; TIG là một quá trình thủ công. Những cửa hàng hiểu rõ sự khác biệt sẽ tránh mua nhầm máy, báo giá sai quy trình hoặc từ chối các bộ phận được hàn đúng phương pháp.
Hàn MIG là gì?
Hàn MIG, chính thức là hàn hồ quang kim loại khí (GMAW), là một quá trình bán tự động trong đó điện cực dây cuộn được dẫn động qua súng hàn ở tốc độ đặt trước. Dây vừa là điện cực vừa là kim loại phụ: hồ quang làm nóng chảy dây vào khớp và khí che chắn từ vòi phun bảo vệ bể nóng chảy khỏi oxy và nitơ trong không khí.
Hàn MIG hoạt động như thế nào
- Bộ cấp dây đẩy điện cực qua ống lót súng và đầu tiếp xúc.
- Vòng cung hình thành giữa dây và phôi, làm nóng chảy cả hai.
- Khí bảo vệ, thường là argon/CO2 cho thép, bao phủ vũng hàn.
- Người điều khiển hướng dẫn súng; máy điều khiển tốc độ dây và chiều dài hồ quang.
Ưu điểm của hàn MIG
- Tỷ lệ lắng đọng cao nên công việc ở mặt cắt dày được hoàn thành nhanh chóng.
- Vận hành thân thiện với người mới bắt đầu: một tay dẫn hướng súng, máy xử lý bước tiến và chiều dài hồ quang.
- Chịu được cặn và rỉ sét tốt hơn TIG.
- Chi phí vận hành thấp hơn cho chế tạo thép carbon.
- Cấp dây liên tục cho phép mối hàn dài, không bị gián đoạn.
Nhược điểm của hàn MIG
- Tạo ra sự bắn tung tóe; các khớp thẩm mỹ thường cần mài hoặc chải.
- Nhiệt lượng đầu vào khó tinh chỉnh hơn nên tấm có kích thước dưới 1,5 mm có thể dễ dàng bị cháy.
- Hàn định vị sẽ khó khăn hơn nếu không có nguồn điện xung hoặc nguồn điện tổng hợp.
- Việc bao phủ khí hoặc cài đặt dây không chính xác sẽ nhanh chóng tạo ra độ xốp.
Hàn TIG là gì?
Hàn TIG, hàn hồ quang vonfram khí chính thức (GTAW), sử dụng điện cực vonfram không tiêu hao để duy trì hồ quang. Vonfram không tan chảy vào khớp. Thay vào đó, thợ hàn đưa một thanh hàn riêng biệt vào bể nóng chảy trong khi kiểm soát nhiệt bằng bàn đạp chân.
Hàn TIG hoạt động như thế nào
- Điện cực vonfram tạo ra hồ quang; nó không được tiêu thụ.
- Khí bảo vệ, thường là argon tinh khiết, chảy qua vũng hàn.
- Người vận hành đưa thanh phụ vào mép trước của bể theo cách thủ công.
- Điều khiển bằng bàn đạp chân điều chỉnh nhiệt liên tục qua mối hàn.
Ưu điểm của hàn TIG
- Chất lượng mối hàn cao nhất: hạt hàn sạch, dày đặc, không bắn tóe, thường xuyên đạt tiêu chuẩn tia X.
- Chất liệu phù hợp kiểm soát nhiệt và phụ chính xác từ 0,5 mm trở lên.
- Hàn gần như tất cả các kim loại, bao gồm nhôm, thép không gỉ, titan và đồng.
- Không có chất trợ dung hoặc xỉ nên mối hàn hoàn thiện mịn và dễ làm sạch.
- Cho phép hàn tự sinh mà không cần chất độn trên các mối nối cạnh và góc.
Nhược điểm của hàn TIG
- Tốc độ lắng đọng chậm làm cho việc hàn các chi tiết nặng trở nên không thực tế.
- Đường cong học tập dốc cần phối hợp vận hành bằng cả hai tay và bàn đạp chân.
- Các vật tư tiêu hao có giá cao hơn: vonfram, thấu kính khí, cốc và argon có độ tinh khiết cao.
- Không kinh tế đối với thép cacbon dày vì tốc độ và chi phí trên mỗi mét chiếm ưu thế.
Hàn MIG và hàn TIG: So sánh song song
Được đánh giá trên cùng một tiêu chí phân xưởng, sự khác biệt trở nên rõ ràng.
| Yếu tố | Hàn MIG | Hàn TIG |
|---|---|---|
| Điện cực | Điện cực dây tiêu hao | Điện cực vonfram không tiêu hao |
| Kim loại phụ | Bản thân dây, được nạp tự động | Thanh riêng biệt, cho ăn bằng tay |
| Khí bảo vệ | Hỗn hợp Argon/CO2 hoặc CO2 cho thép | Argon tinh khiết, đôi khi là argon-helium |
| Kiểm soát nhiệt | Máy đặt, điều chỉnh hạn chế | Điều chỉnh bàn đạp chân liên tục |
| Độ dày điển hình | 1,5 mm đến 25 mm trở lên | lý tưởng 0,5 mm đến 6 mm |
| Tốc độ di chuyển | Cao | Thấp đến trung bình |
| Cấp độ kỹ năng | Đào tạo cơ bản, ngắn hạn | Bàn tay vững vàng, tiên tiến |
| Sự xuất hiện của mối hàn | Bắn tung tóe, có thể cần mài | Sạch sẽ, mịn màng, không văng tung tóe |
| Chi phí tương đối | Thiết bị và vật tư tiêu hao thấp hơn | Caoer gas, torch, and labor cost |
| Tốt nhất cho | Kết cấu thép, khung, dây chuyền sản xuất | Không gỉ, nhôm, tấm mỏng, mối nối có thể nhìn thấy |
Cách lựa chọn giữa hàn MIG và hàn TIG
Chọn MIG khi mối nối dày, chi tiết lặp lại và tốc độ sẽ thúc đẩy chi phí của bạn. Chọn TIG khi bề ngoài, luyện kim hoặc vật liệu mỏng quan trọng hơn thời gian chu kỳ.
Tiêu chí lựa chọn
- Độ dày vật liệu: trên 3 mm, tốc độ lắng đọng MIG sẽ được đền đáp; dưới 3 mm, TIG bảo toàn kim loại cơ bản.
- Khả năng hiển thị mối hàn: các mối nối được đánh bóng có thể nhìn thấy được ưa thích bằng TIG; các mối hàn kết cấu được sơn hoặc ẩn có lợi cho MIG.
- Khối lượng sản xuất: khối lượng lớn ủng hộ MIG; các bộ phận có khối lượng thấp, giá trị cao phù hợp với TIG.
- Nhôm và không gỉ: TIG xử lý oxit và kiểm soát nhiệt trên các phần mỏng; MIG xung phù hợp với nhôm dày hơn.
- Kỹ năng vận hành: MIG phù hợp với thợ hàn phổ thông; TIG yêu cầu người vận hành được đào tạo.
Bộ lọc quyết định nhanh
- Vật liệu có mỏng hơn 3 mm không? Sử dụng TIG.
- Mối hàn có nhìn thấy được và có ảnh hưởng đến bề ngoài không? Sử dụng TIG.
- Chi tiết đó có lớn, dày hay có khối lượng lớn không? Hãy sử dụng MIG.
- Bạn có cần chụp X-quang hoặc chất lượng mã không? Sử dụng TIG với quy trình đủ tiêu chuẩn.
- Bạn đang sửa chữa nhôm đúc? Sử dụng TIG.
Định vị công việc và tự động hóa cho các mối hàn nhất quán
Cho dù bạn chọn quy trình nào, chất lượng mối hàn đều được cải thiện đáng kể khi bạn tháo mối nối ra khỏi những vị trí khó khăn. Bộ định vị hàn quay và nghiêng bộ phận để người vận hành có thể chạy hạt MIG hoặc TIG ở vị trí phẳng, hướng hiệu quả nhất và ít bị lỗi nhất. Điều này đặc biệt quan trọng đối với TIG, nơi chất độn được nạp bằng tay cần có góc làm việc ổn định.
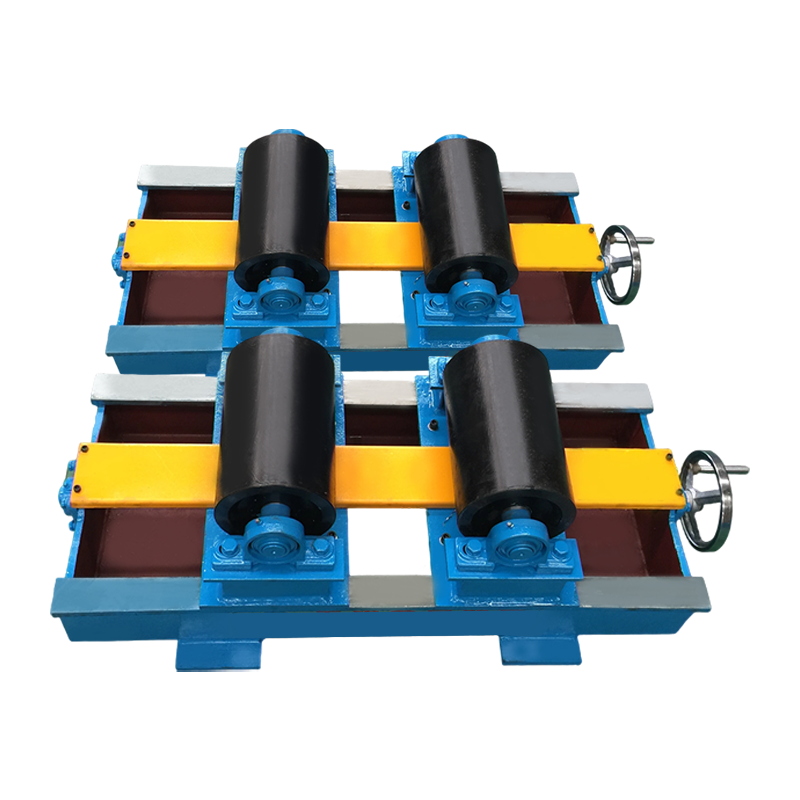
 Bộ định vị hàn thông thường 1T cho mối hàn ở vị trí phẳng ổn định Bộ định vị nhỏ gọn này xoay và nghiêng các phôi có trọng lượng lên tới một tấn, cho phép người vận hành chạy các hạt MIG hoặc TIG ở vị trí phẳng. Nó phù hợp với các bộ phận vừa và nhỏ, nơi góc ngọn đuốc và tốc độ di chuyển ổn định sẽ cải thiện chất lượng mối hàn. Xem sản phẩm →
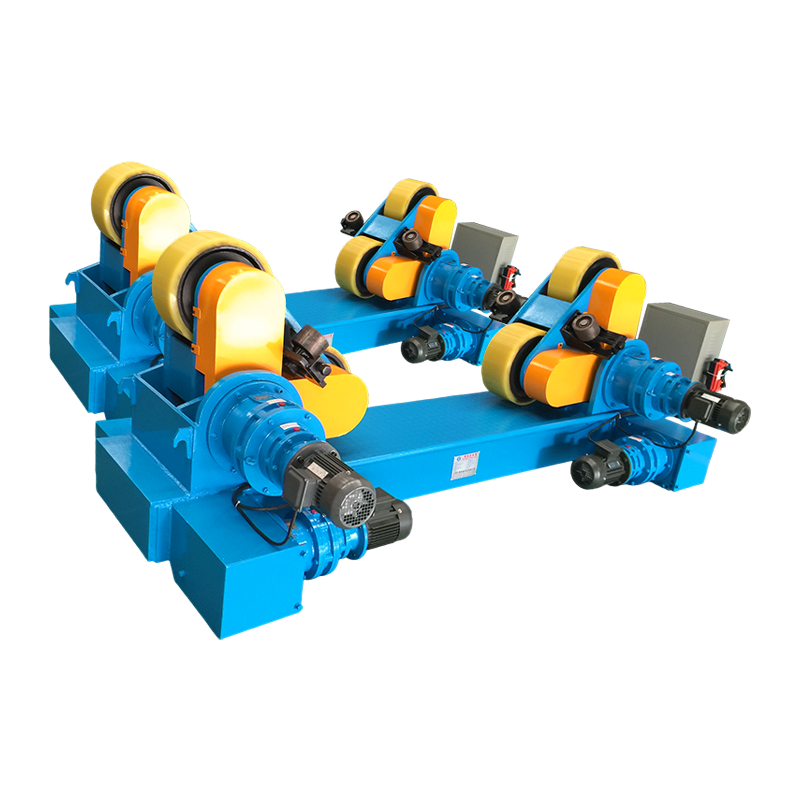
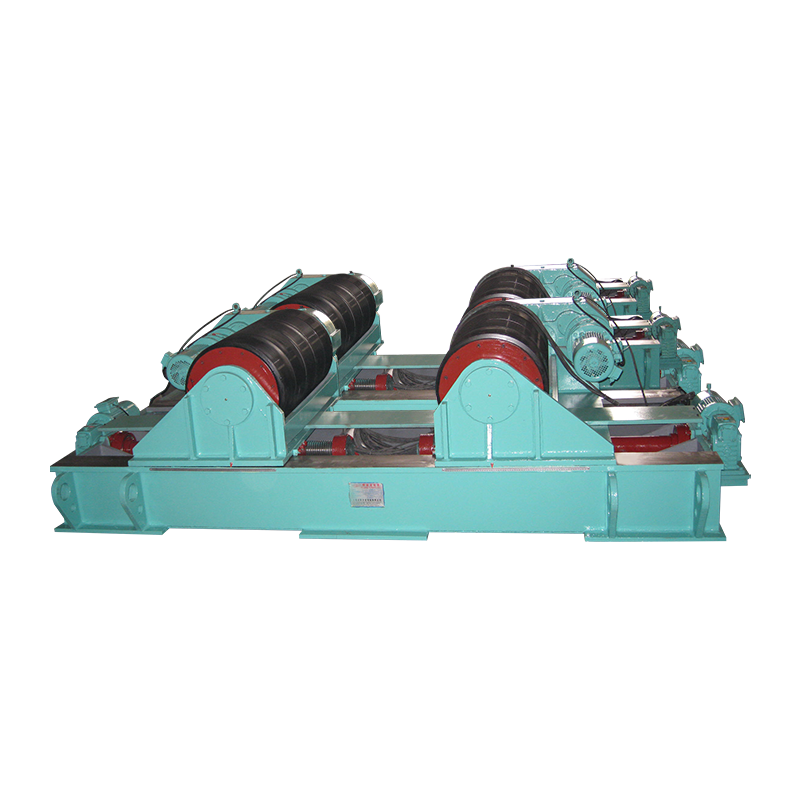
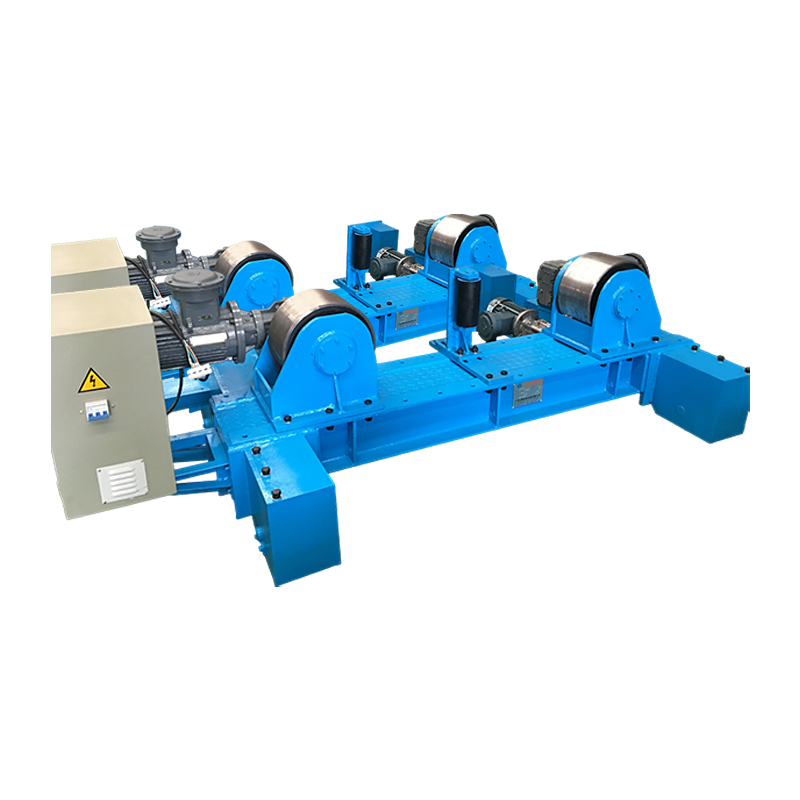
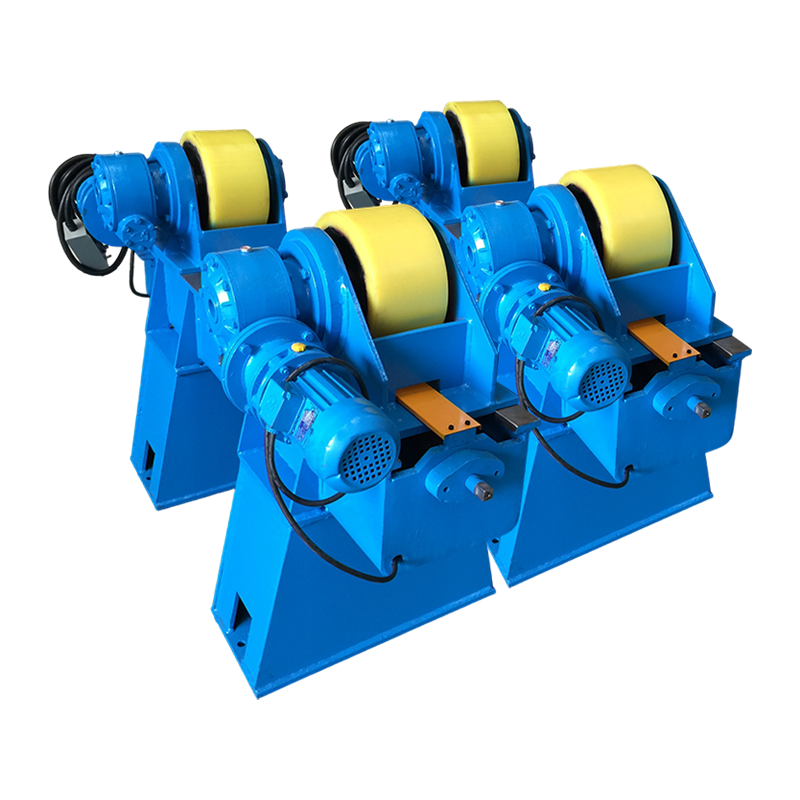
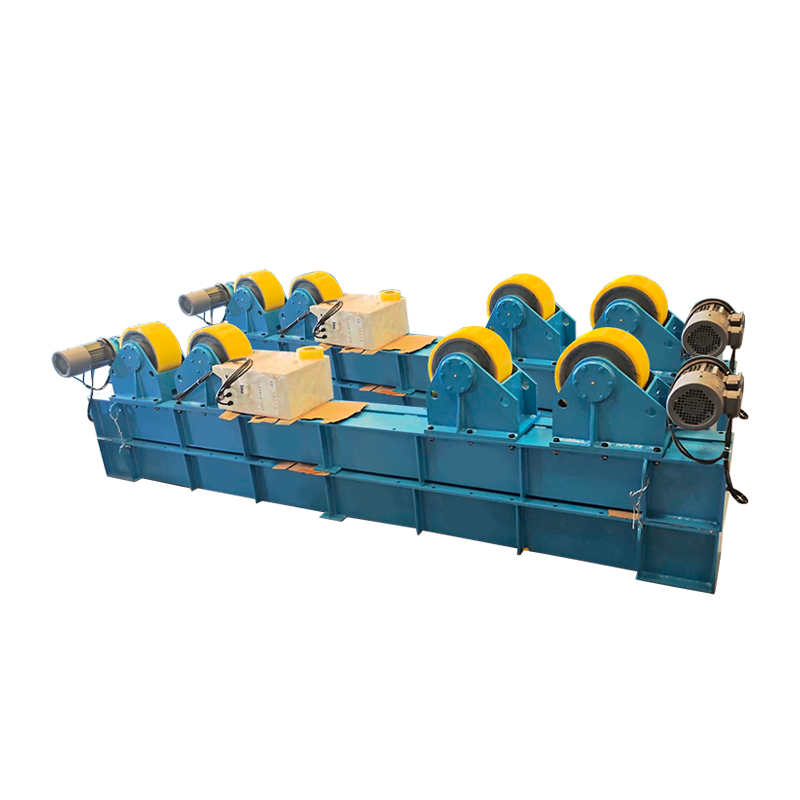
Đối với các phôi hình trụ như bể chứa, đường ống, bình chịu áp lực và các phần tháp gió, máy quay hàn sẽ quay vỏ trong khi mỏ hàn vẫn cố định, chuyển đường may chu vi dài thành mối hàn ở vị trí phẳng liên tục. Các đường lấp đầy MIG và các đường gốc TIG được hưởng lợi từ tốc độ di chuyển ổn định và thiết kế chống trôi giữ cho đường may thẳng hàng. Đây là lý do tại sao máy hàn quay trong sản xuất bể và ống là tiêu chuẩn trên dây chuyền sản xuất hiện đại.
 Công cụ quay vòng hàn có thể điều chỉnh 10T với khả năng chống trôi cho các đường nối hình trụ Công cụ quay này xử lý các phôi hình trụ nặng mười tấn, xoay vỏ ổn định trong khi mỏ hàn vẫn cố định. Hệ thống chống trôi của nó giữ cho các đường nối chu vi dài thẳng hàng, khiến nó trở nên lý tưởng cho các bể chứa, đường ống và bình chịu áp lực cần các mối hàn ở vị trí phẳng liên tục. Xem sản phẩm →
Trên các cụm lắp ráp lớn, cần cột mang mỏ hàn ở độ cao và tầm với cố định, loại bỏ trọng lượng cánh tay của người vận hành khỏi phương trình. Cần cột TIG được cấu hình để cấp khí nạp và bao phủ khí chính xác, điều này quan trọng đối với các mối hàn lặp lại trên các bộ phận lớn. Khi bạn có kế hoạch tự động hóa một trong hai quy trình, thiết bị định vị là khoản đầu tư đầu tiên cần xem xét.
 Cột và cần TIG để định vị và tự động hóa mỏ hàn chính xác Bộ phận cột và cần này hỗ trợ hàn TIG bằng cách điều chỉnh chính xác vị trí, hành trình và dao động của mỏ hàn. Nó giúp duy trì độ bao phủ argon và chất lượng hạt có thể lặp lại trên các cụm lắp ráp lớn, giảm nỗ lực thủ công và chuẩn bị cho quá trình sản xuất tự động. Xem sản phẩm →
Nếu bạn đang chỉ định một dây chuyền sản xuất mới, hãy thảo luận về phong bì phôi của bạn với một nhà sản xuất thiết bị hàn sớm ngăn chặn việc làm lại và tăng tốc độ đánh giá.
Cân nhắc chi phí
Về chi phí thiết bị, MIG là điểm đầu vào thấp hơn: máy MIG rắn có giá thấp hơn máy TIG tương đương có đầu ra AC và vật tư tiêu hao dây rẻ hơn vonfram và argon có độ tinh khiết cao. Tuy nhiên, chi phí sản xuất chủ yếu là thời gian lao động. Một mối hàn TIG có thể mất nhiều thời gian hơn ba đến bốn lần so với mối hàn tương tự được làm bằng MIG. Khi bạn so sánh chi phí trên mỗi mét mối hàn thành phẩm, MIG thắng thép cacbon; TIG thắng khi MIG tạo ra các lỗi cần phải làm lại.
Câu hỏi thường gặp
Một máy có thể làm cả MIG và TIG không?
Nhiều máy đa quy trình cung cấp MIG và DC TIG, nhưng việc chuyển đổi đòi hỏi phải thay mỏ hàn, thay gas và thêm mỏ hàn TIG bằng van. AC TIG cho nhôm cần một máy có đầu ra AC, điều này làm tăng chi phí. Đơn vị đa quy trình phù hợp với các cửa hàng nhỏ; dây chuyền sản xuất thiên về máy móc chuyên dụng.
TIG có mạnh hơn MIG không?
Cả mối hàn MIG được thực hiện chính xác và mối hàn TIG được thực hiện chính xác đều có thể đáp ứng các yêu cầu về độ bền như nhau. Sự khác biệt nằm ở tính nhất quán: TIG tạo ra ít sai sót bên trong hơn và kiểm soát vùng ảnh hưởng nhiệt tốt hơn, điều này rất quan trọng đối với công việc mã hóa. Trên thép cacbon thông thường, mối hàn MIG cũng chắc chắn như vậy.
Cái nào dễ dàng hơn cho người mới bắt đầu?
MIG dễ dàng hơn vì máy điều khiển cấp dây và chiều dài hồ quang. Một người mới bắt đầu có thể tạo ra mối hàn MIG chấp nhận được sau nhiều giờ thực hành, trong khi TIG phải mất hàng tuần thực hành nhất quán.
Tại sao TIG thường được sử dụng cho nhôm?
Nhôm có một lớp oxit nóng chảy vượt xa kim loại cơ bản. Dòng điện xoay chiều TIG làm sạch oxit đồng thời kiểm soát nhiệt chính xác, ngăn ngừa hiện tượng cháy trên nhôm mỏng. MIG có thể hàn nhôm nhưng dễ bị rỗ trên các chi tiết mỏng.
Độ dày vật liệu ảnh hưởng đến sự lựa chọn như thế nào?
Dưới khoảng 3 mm, TIG cung cấp khả năng kiểm soát cần thiết để tránh hiện tượng cháy xém và biến dạng. Trên 3 mm, tốc độ lắng đọng MIG mang lại lợi thế năng suất rõ ràng. Nhiều nhà chế tạo hàn ống thành mỏng bằng TIG và thay đổi thành MIG hoặc lõi thuốc thông lượng cho tấm kết cấu.
Sự khác biệt giữa hàn MIG và hàn TIG không phải ở quy trình nào tốt hơn; đó là việc kết hợp quy trình với vật liệu, mối nối, khối lượng sản xuất và kỹ năng sẵn có. MIG mang lại tốc độ, sự đơn giản và chi phí thấp hơn cho thép dày. TIG mang lại kết quả thẩm mỹ chính xác, chất lượng và sạch sẽ trên kim loại mỏng hoặc phản ứng. Đánh giá phôi trước khi mua máy và đầu tư sớm vào thiết bị định vị; nó cải thiện cả hai quy trình nhiều hơn bất kỳ nâng cấp sàn cửa hàng nào khác.